-
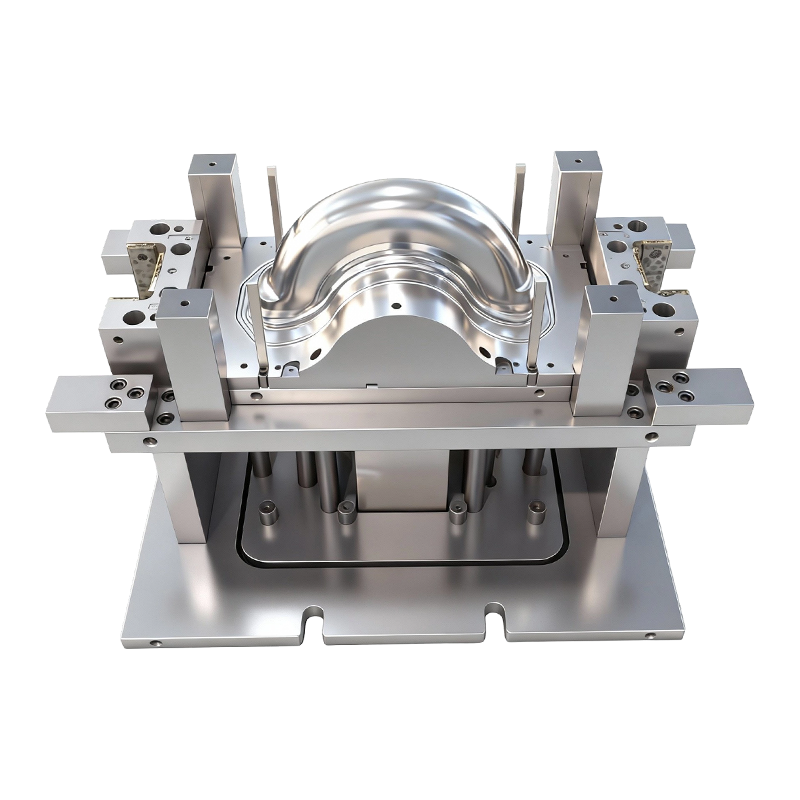
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
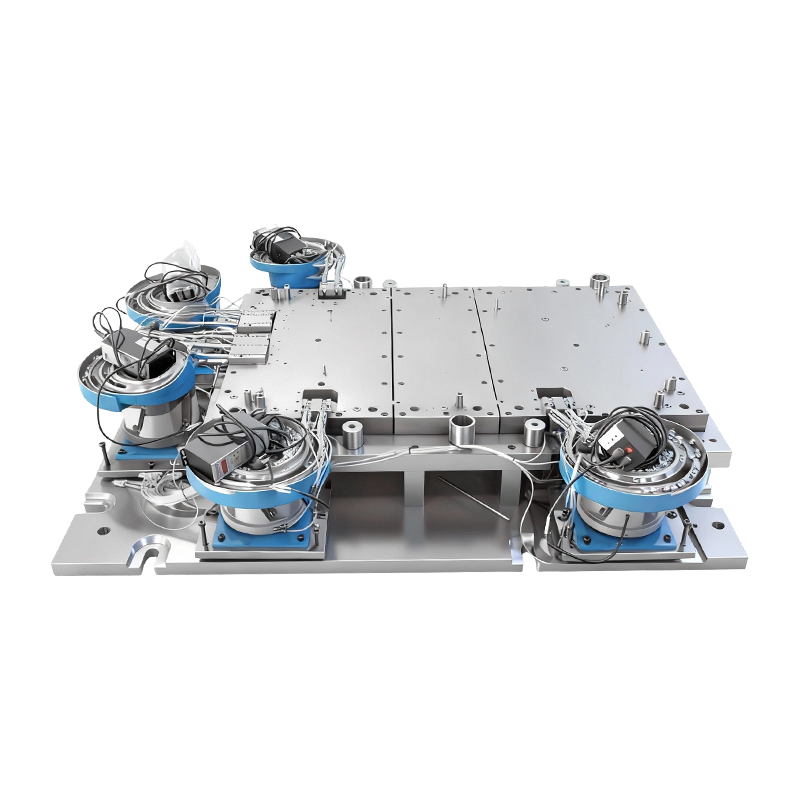
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
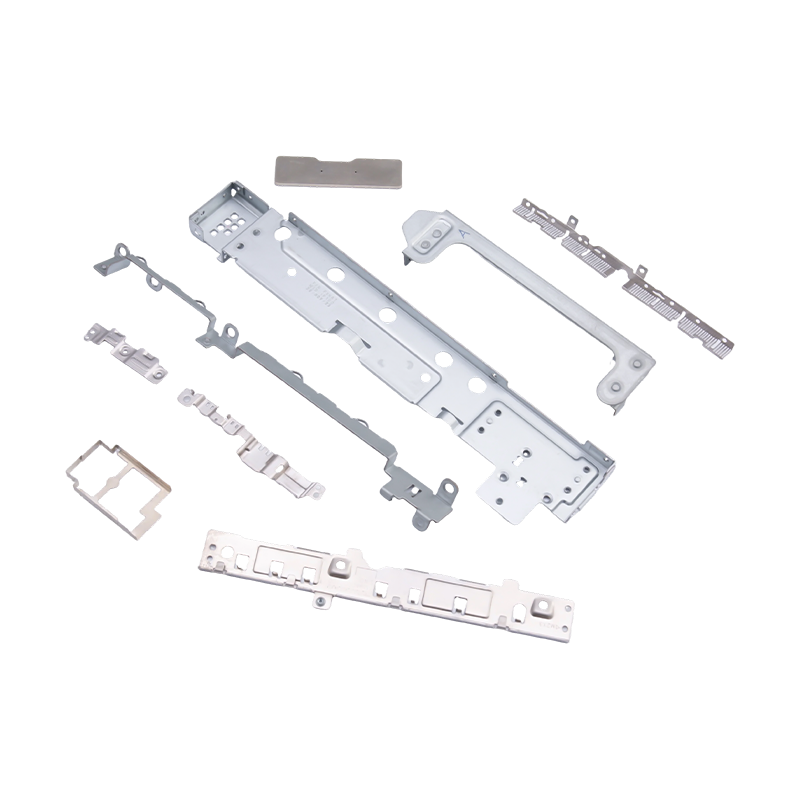
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
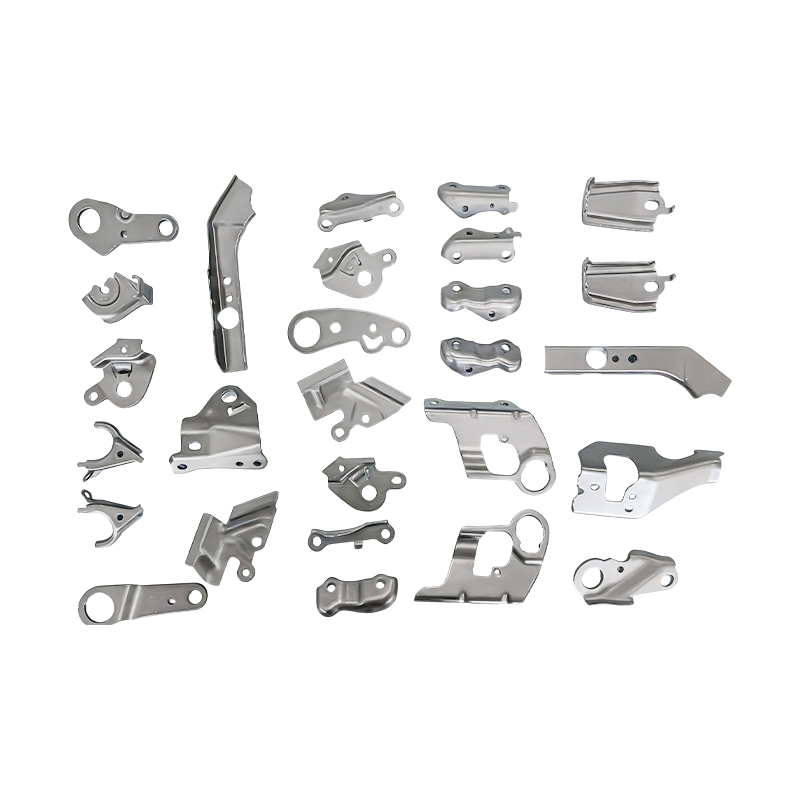
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...
-
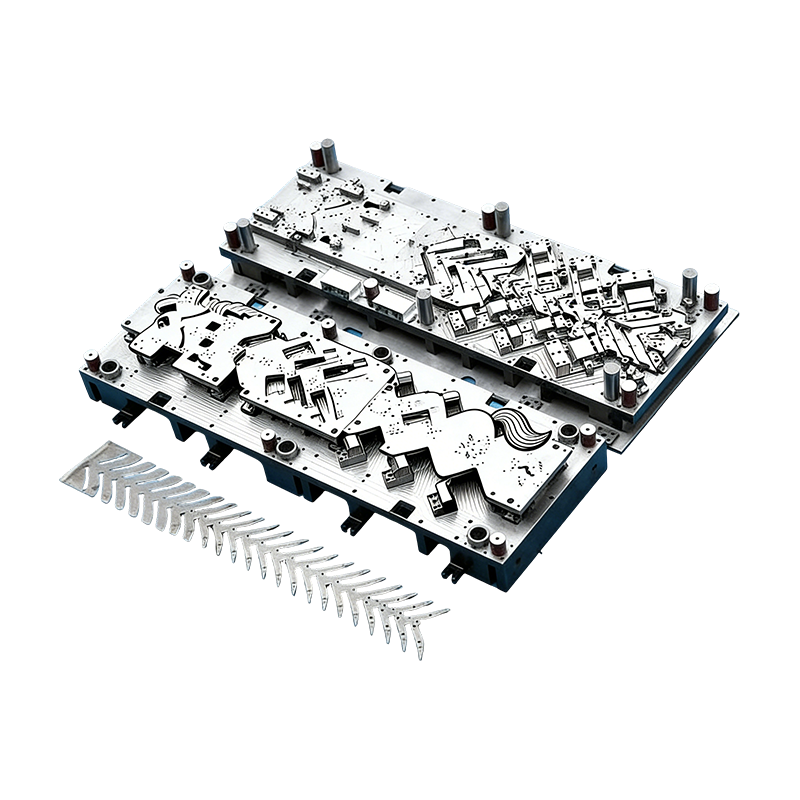
Moules progressifs pour pièces automobiles
Ce moule continu pour carters de moteur automob...
-
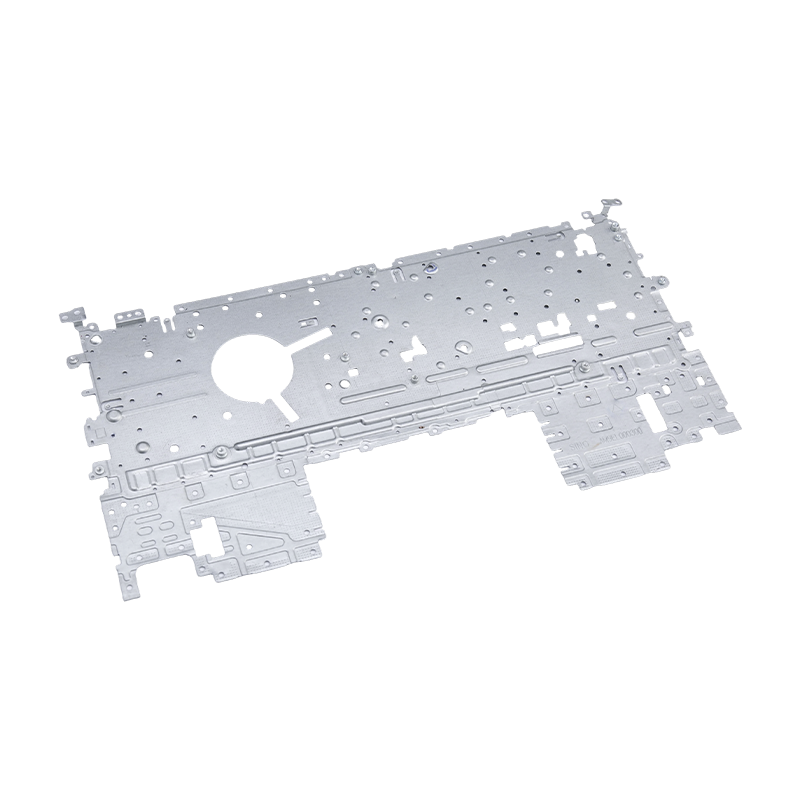
Pièces d'estampage pour ordinateur portable
Nos pièces d'estampage pour ordinateurs po...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Rivetage sous matrice pour matrices d'emboutissage progressif : principes et applications
Rivetage sous matrice pour matrices d'emboutissage progressif : principes et applications
2026-09-24
Ce que fait le rivetage dans la matrice à l'intérieur d'une matrice progressive
La plupart des assemblages emboutis passent par deux opérations distinctes : les pièces sont formées dans une seule matrice, puis transportées vers une presse ou un montage où elles sont assemblées. Le rivetage intégré supprime ce deuxième voyage. La station de rivetage se trouve à l'intérieur d'une matrice progressive multi-stations, de sorte que le perçage, le pliage, l'empilage, l'alimentation des rivets, le rivetage, le façonnage et le découpage s'effectuent tous dans un seul outil continu.
Le résultat est un composant multicouche fini et assemblé de manière permanente en un seul coup de presse. Étant donné que le joint est réalisé avec un rivet préfabriqué et indépendant, le processus diffère du soudage, du clinchage et du rivetage sous presse hors ligne. Il n’y a pas d’apport thermique ni de cellule d’assemblage séparée, et aucun opérateur n’a besoin de déplacer des pièces partiellement finies d’une machine à l’autre.
La logique est la même que dans n'importe quel processus d'estampage progressif par rapport à l'estampage par transfert : la bande avance d'un pas fixe, et chaque station effectue une tâche. Ce qui rend le rivetage dans la matrice unique, c'est que l'un de ces travaux est une opération d'assemblage mécanique, synchronisée avec la course de la presse et contrôlée par la rigidité de la matrice elle-même.
Le cycle de travail en quatre étapes
Chaque poste de rivetage suit la même séquence, quelle que soit la pièce. Le comprendre permet de voir plus facilement où la précision est gagnée ou perdue.
Préformage et positionnement
La bande porteuse est guidée en position avec des pilotes de précision. Les stations de perçage et de pliage fonctionnent ensuite en séquence, empilant les couches de tôles et alignant les trous des rivets afin qu'ils soient coaxiaux avant qu'un rivet ne soit introduit. Si les trous ne sont pas alignés à ce stade, aucun poinçon à riveter ne pourra sauver le joint plus tard.
Alimentation automatique des rivets
Un alimentateur à bol vibrant externe trie les rivets et les délivre un à un, par voie aérienne, vers un poste de positionnement dans la matrice inférieure. Des capteurs surveillent les rivets manquants ou coincés. Lorsqu'ils détectent un défaut, ils déclenchent immédiatement la protection de la presse, de sorte qu'une mauvaise avance arrête la presse plutôt que d'endommager l'outil ou de produire une pièce défectueuse.
Rivetage et formage à froid
Au fur et à mesure que la presse descend, le poinçon à riveter applique une force verticale. La tige du rivet passe à travers les trous pré-percés, et la queue s'écarte et se heurte à la restriction de la matrice pour former une tête de rivet solide. Les couches sont verrouillées ensemble sans aucun espace entre elles, et l’ensemble de l’événement est une déformation plastique à froid.
Mise en forme et décharge
Une fois la matrice ouverte, l’ensemble passe aux postes de mise en forme, d’étalonnage dimensionnel et de contrôle, puis au découpage final. Le composant fini quitte la matrice déjà riveté et déjà vérifié.
Modules de base d'un système de rivetage intégré
Une matrice de rivetage fiable est en réalité composée de quatre systèmes fonctionnant comme un seul. La faiblesse de l’un d’entre eux apparaît rapidement dans la corbeille.
| Module | Principaux composants | Ce qu'il contrôle |
|---|---|---|
| Matrice d'estampage principale | Stations de perçage, pliage, façonnage et découpage | Positionnement des bandes et alignement des calques |
| Alimentation automatique des rivets | Bol vibrant, séparation et refoulement pneumatique | Un rivet, au bon endroit, à chaque coup |
| Unité de rivetage de précision | Poinçon à riveter, insert de positionnement, serre-flan haute pression, pièces de guidage | Forme de la tête, étanchéité et cohérence des articulations |
| Détection et protection | Capteurs de rivets manquants, desserrés ou coincés | Empêche les défauts et les collisions avec les matrices |
L'unité de rivetage mérite une attention particulière. Son poinçon, sa plaquette, son serre-flan et ses guides déterminent la stabilité de l'assemblage du premier coup au millionième. Une structure de matrice rigide et un système de guidage de haute précision permettent de maintenir la précision du rivetage et la force de verrouillage dans les tolérances, car rien dans le processus ne dépend des compétences de l'opérateur.
Pourquoi une référence de positionnement améliore la précision
En assemblage hors ligne, chaque étape de manipulation introduit une nouvelle erreur de serrage. La pièce est récupérée, placée dans un gabarit, repérée et assemblée. De petites compensations s’accumulent à chacune de ces étapes.
Le rivetage dans la matrice évite cela car la bande porteuse agit comme une référence de positionnement unique de la première station à la dernière. Le rivet est toujours placé par rapport aux éléments qui ont été percés dans la même matrice, sur la même bande, quelques instants plus tôt. C'est pourquoi le processus permet d'obtenir une position des rivets, une hauteur de tête et une résistance à la traction aussi constantes sur de très longues séries de production.
La même intégration prend en charge un rendement élevé. Grâce à l'automatisation de l'alimentation, de l'assemblage et de l'inspection à l'intérieur de la matrice, la main-d'œuvre diminue, la rotation des pièces semi-finies disparaît et la production continue à des volumes d'un million de pièces devient pratique.
Protection des revêtements conducteurs
Pour les pièces électriques, la méthode d’assemblage compte autant que le joint. La chaleur de soudage peut brûler ou oxyder une surface plaquée, et un revêtement endommagé signifie une résistance de contact plus élevée exactement là où la pièce doit être conductrice.
Le rivetage à froid évite ce problème. Le processus n'utilise pas de chaleur, donc le nickelage, l'argent et l'or restent intacts sans oxydation ni perte par brûlure, et la feuille n'est pas ablatée. C’est l’une des principales raisons pour lesquelles le processus convient aux composants électriques de précision et aux nouvelles pièces conductrices d’énergie, pour lesquelles une conductivité stable est une exigence de conception plutôt qu’une préférence.
Choisir entre des rivets semi-tubulaires et pleins
Les deux types de rivets peuvent être alimentés automatiquement dans la matrice et refoulés par formage à froid, le choix dépend donc de la charge que le joint doit supporter.
- Rivets semi-tubulaires sont le choix dominant. Leur tige creuse nécessite moins de force de formage, ce qui convient à la plupart des connexions matérielles de précision en feuilles minces.
- Rivets solides sont utilisés lorsque le joint est confronté à des charges lourdes ou à haute traction et qu'une tige plus pleine et plus solide vaut la force de formage supplémentaire.
La compatibilité des matériaux est large. Les matériaux d'emboutissage courants tels que l'acier laminé à froid, l'acier inoxydable, le cuivre, le laiton et les alliages d'aluminium peuvent tous être assemblés de cette manière. Étant donné que ces métaux diffèrent en termes de retour élastique et de dureté, le poinçon de rivetage et l'insert de matrice sont normalement adaptés à la pile de matériaux spécifique.
Applications typiques
Le rivetage sous matrice est le plus courant lorsque la précision dimensionnelle, la conductivité et la répétabilité sont toutes importantes en même temps. Les principales industries sont l'électronique automobile, les systèmes électriques à énergie nouvelle, les appareils électroménagers de précision et les interrupteurs de commande industriels.
Les pièces typiques comprennent :
- Ensembles de contacts de relais en argent
- Éclats de connexion de batterie
- Jeux de barres
- Ensembles de bornes de connecteur
- Matériel conducteur de commutation
- Composants de blindage de précision
Ce que ces pièces partagent, c'est une géométrie petite et fine produite en très grands volumes, avec un joint qui doit être électriquement et mécaniquement fiable. C’est le profil dans lequel une matrice de rivetage à une seule course entièrement automatisée rentabilise le plus rapidement.
Points de conception qui déterminent si la matrice fonctionne
Le rivetage dans la matrice semble simple une fois exécuté, mais les détails sont définis bien avant le premier essai. Quelques décisions ont l’essentiel du poids.
- Disposition des bandes. La station de rivetage a besoin de suffisamment d'espace pour le poinçon, l'insert et le chemin d'alimentation, et la bande doit rester stable grâce aux stations de pliage et d'empilage qui la précèdent.
- Alignement des trous. Les trous percés dans chaque couche doivent s'aligner dans le jeu du rivet, de sorte que la conception du pilote et du guide doit être prise en compte ainsi que le pas de la bande.
- Fiabilité de l'alimentation. L'orientation, la séparation et la distribution des rivets doivent être reproductibles à pleine vitesse de presse. Les défauts d'alimentation sont la cause la plus fréquente des arrêts.
- Couverture du capteur. La détection doit confirmer la présence du rivet avant la course et détecter les rivets desserrés ou coincés après celui-ci, afin que les défauts ne se propagent jamais en aval.
- Accès pour l'entretien. Usure des poinçons et inserts de rivetage. Une matrice conçue pour un changement rapide maintient une disponibilité élevée sur une longue durée de production.
Les équipes qui considèrent la station de rivetage après coup ont tendance à découvrir ces limites lors des essais. Les équipes qui planifient ensemble toute la progression ont tendance à les éviter.
Où le rivetage sous matrice s'intègre-t-il dans un programme d'emboutissage
Le rivetage sous matrice fait partie d'une famille plus large d'opérations intégrées. Il partage sa philosophie avec le taraudage sous matrice et d'autres étapes d'assemblage qui déplacent le travail d'assemblage vers la presse, un sujet abordé plus en détail dans cette explication de comment l'estampage et l'assemblage fusionnent en une seule presse .
Que ce soit le bon choix dépend de la pièce. Il récompense les volumes élevés et les conceptions stables, puisque l'investissement en outillage est réparti sur de nombreuses pièces. Elle est moins attractive pour les très faibles volumes ou pour les assemblages dont la géométrie change souvent. Cependant, pour les programmes de la bonne gamme, l’élimination d’une étape d’assemblage secondaire peut réduire les délais de livraison et réduire en même temps les dommages liés à la manipulation.
Construire des matrices et des pièces de rivetage avec Suzhou Shuangqisi
Une matrice de rivetage ne fonctionne aussi bien que l'outil qui se trouve derrière elle. Suzhou Shuangqisi conçoit et construit des outils progressifs de précision, et l'entreprise matrices d'estampage électroniques pour petits composants de haute précision sont un point de départ naturel pour les programmes de terminaux, de contacts et de jeux de barres qui nécessitent un rivetage intégré.
Lorsque la pièce est un connecteur ou une borne, le matrice d'estampage progressive à grande vitesse pour les pièces de connecteurs et de bornes montre le type d’outillage multiposte sur lequel ce travail s’appuie. Pour des configurations plus complexes comportant de nombreuses stations, le matrice d'estampage progressive multi-stations avec inserts en carbure répond à la longue durée de vie des outils dans les productions exigeantes et à grand volume.
L'alimentation des rivets, la détection et la protection de la presse sont des problèmes d'automatisation tout autant que des problèmes d'outillage, et ils peuvent être pris en charge par équipement d'automatisation d'emboutissage pour l'alimentation et la manipulation . Les acheteurs qui préfèrent s'approvisionner en composants finis plutôt qu'en outillage peuvent parcourir pièces d'estampage électronique fabriquées selon les dessins du client , ou consultez le gamme complète de pièces d'emboutissage .
Les mêmes principes d’assemblage s’étendent au nouveau matériel énergétique. Les programmes qui associent des connexions conductrices à des boîtiers formés, par exemple, peuvent examiner Pièces d'estampage de couvercle de batterie pour véhicules électriques comme référence en matière de planéité et de contrôle du formage grand format.
Démarrer un projet captivant
Le moyen le plus rapide d'évaluer la faisabilité est d'envoyer des dessins, les spécifications du rivet, le matériau et l'épaisseur de la tôle, ainsi que le volume annuel. À partir de ces quatre données, une équipe d'ingénieurs peut donner des conseils sur la disposition des bandes, la méthode d'alimentation et déterminer si un rivet semi-tubulaire ou plein convient à la charge.
Si vous disposez d'un assemblage riveté actuellement assemblé hors ligne, ou d'un nouveau composant conducteur encore au stade de conception, contactez l'équipe d'ingénierie de Suzhou Shuangqisi pour discuter de vos besoins en matière de matrices de rivetage . Une conversation précoce sur le joint permet généralement de gagner plus de temps que toute modification ultérieure de la matrice.
Article précédent
Estampage progressif de pièces automobiles : matrices, tolérances, coûts et guide des volumes
Article suivant
Matrice composée vs matrice progressive : différences, applications et comment choisir
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
