-
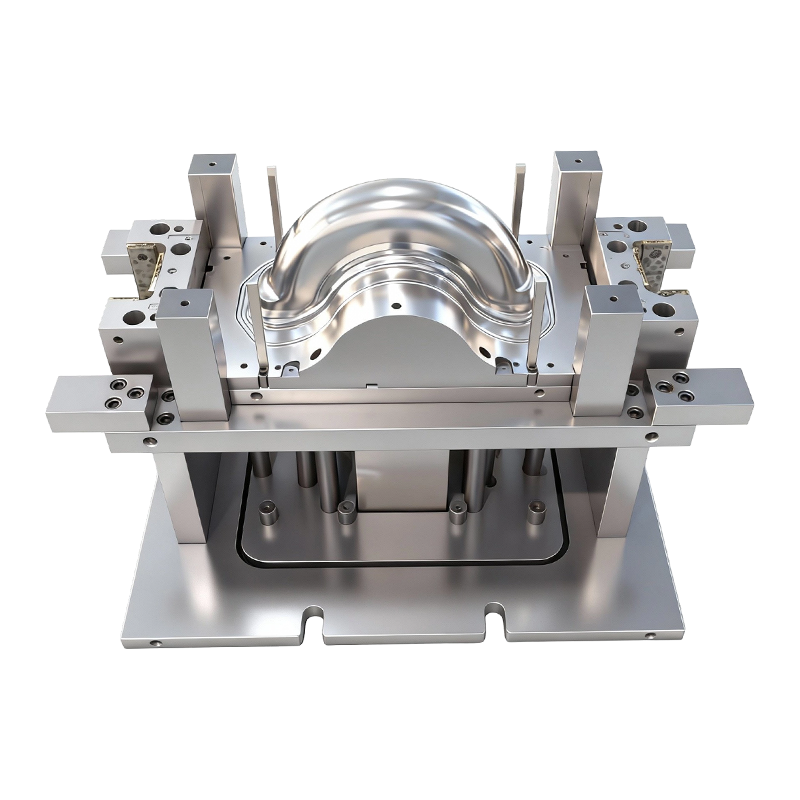
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
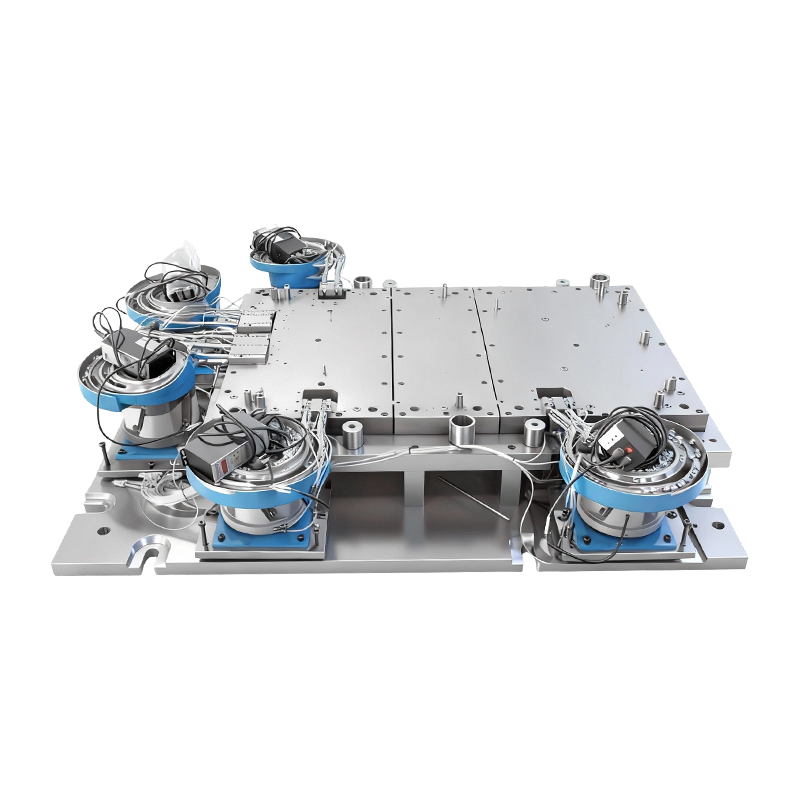
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
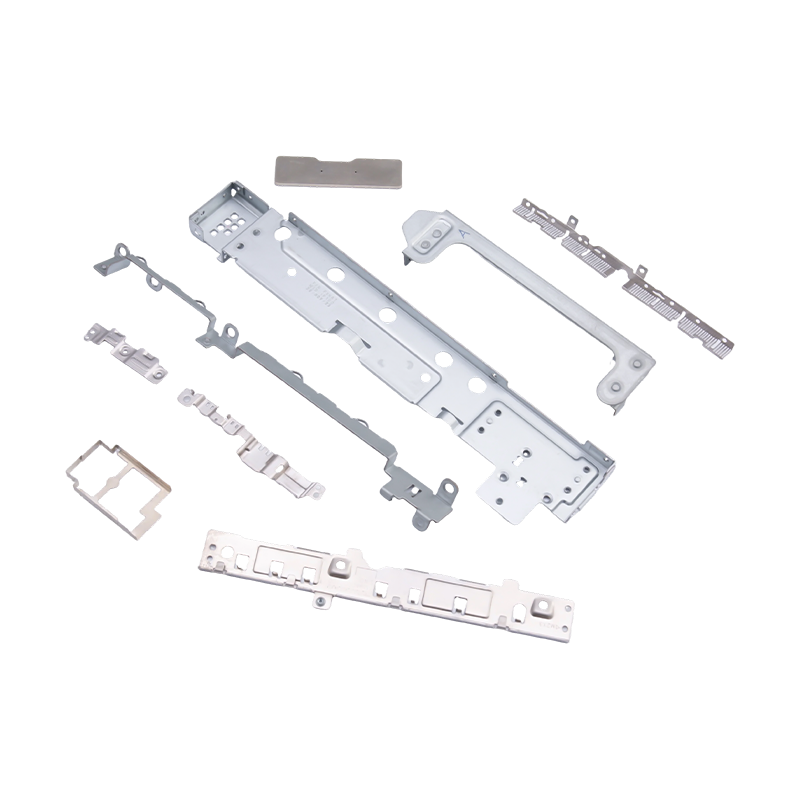
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
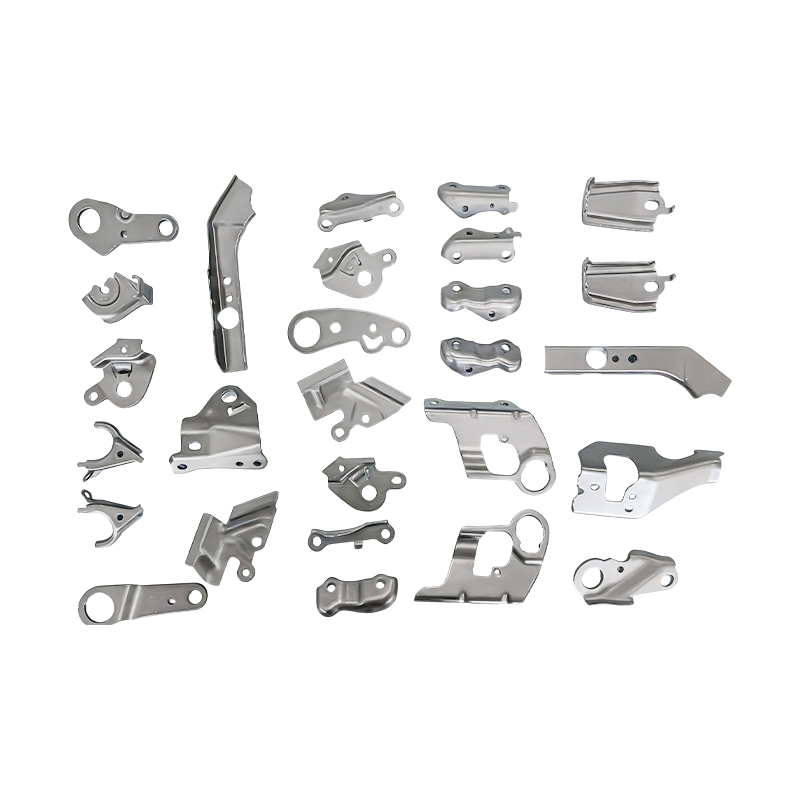
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...
-
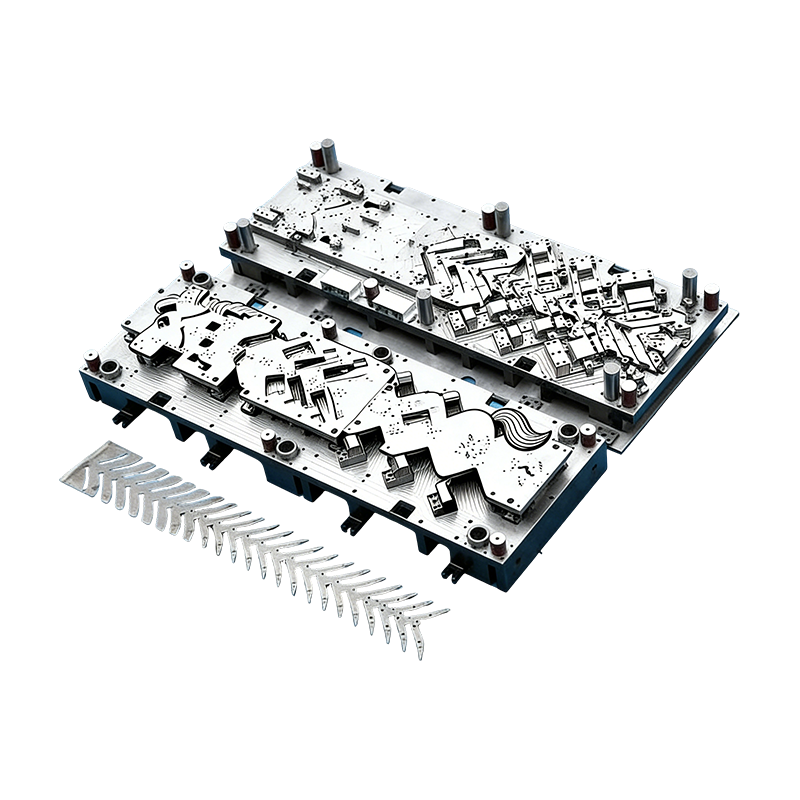
Moules progressifs pour pièces automobiles
Ce moule continu pour carters de moteur automob...
-
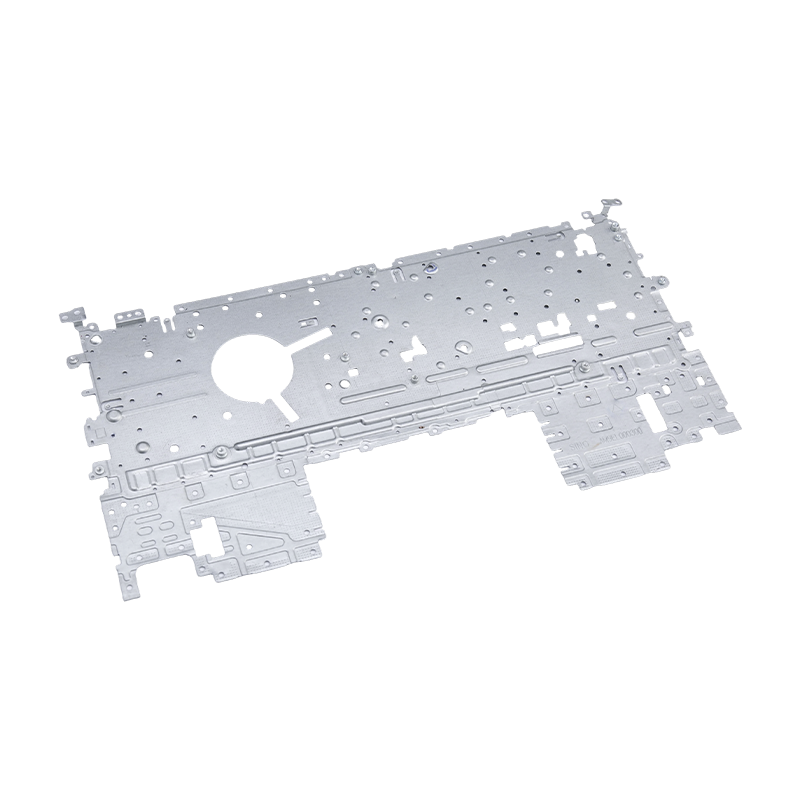
Pièces d'estampage pour ordinateur portable
Nos pièces d'estampage pour ordinateurs po...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Matrice composée vs matrice progressive : différences, applications et comment choisir
Matrice composée vs matrice progressive : différences, applications et comment choisir
2026-09-24
Matrice composée vs matrice progressive : la différence fondamentale
Une matrice composée peut transformer une bande en une rondelle finie en un seul coup de presse. Une matrice progressive peut transporter la même bande à travers une douzaine de stations avant qu'une borne de connecteur ne soit finalement découpée. Les deux sont des outils d’estampage de précision conçus pour la production de masse, mais ils résolvent des problèmes très différents.
La différence réside dans la logique du processus. Une matrice composée effectue plusieurs opérations simultanément à une station . Un dé progressif les complète séquentiellement sur plusieurs stations indépendantes . Cette seule distinction détermine tout le reste : la précision, la capacité de formage, la vitesse de sortie et le coût. Les acheteurs considèrent souvent les deux comme interchangeables, et c'est dans cette hypothèse que de nombreux budgets d'outillage tournent mal.
Comment fonctionne chaque matrice
Une filière composée comporte un poste de travail. D'un seul coup, les opérations telles que le perçage et le découpage se déroulent au même endroit. La pièce reste sur une donnée et ne bouge jamais, elle quitte donc la matrice comme une pièce finie après un cycle de presse. La logique est simple : une station, plusieurs opérations à la fois.
Une filière progressive dispose des dizaines de stations, dans des cas complexes, le long de la direction d'alimentation. La bande avance d'un pas à chaque course, et chaque poste effectue sa propre tâche : perçage, pliage, formage, rivetage ou découpe. La pièce reste attachée à la bande porteuse partout et n'est séparée qu'au poste final.
En termes pratiques, une matrice composée se comporte comme une coupe unique et précise, tandis qu'une matrice progressive se comporte comme une ligne de production compacte construite à l'intérieur d'un seul outil. Chaque approche a un emplacement naturel et les sections ci-dessous montrent où se situe la frontière.
Contrôle de précision et de tolérance
Étant donné que chaque arête de coupe d'une matrice composée fonctionne à partir de la même donnée, la position de trou à trou, la concentricité et la planéité peuvent être maintenues très étroitement. Il n'y a pas d'accumulation de pas, puisque la pièce ne bouge jamais entre les opérations. Cela fait de la matrice composée le choix naturel pour les pièces plates où l'emplacement des trous est critique, comme les plaques de recouvrement de précision ou les bornes plates minces.
La planéité mérite une mention particulière. Dans une matrice composée, la pièce est pressée et éjectée dans son ensemble, ce qui permet de conserver les pièces plates et minces sans distorsion. Les pièces qui doivent affleurer une surface de contact en bénéficient souvent.
Les matrices progressives font avancer la bande étape par étape, de sorte qu'une petite tolérance de pas peut s'accumuler entre les stations. La précision d’un seul trou est donc légèrement inférieure à celle qu’une matrice composée peut offrir. Pour la plupart des matériels de précision, la différence reste bien dans les limites de tolérance et c'est le prix à payer pour une flexibilité de processus bien plus grande. Lorsque les trous doivent être localisés les uns par rapport aux autres avec une extrême précision, une bonne conception de matrice peut également les percer au même poste pour les maintenir sur une seule référence.
Capacité de formage
Une matrice composée concentre chaque structure de coupe en une seule station, ce qui limite ce qu'elle peut faire. L'interférence structurelle exclut le pliage complexe, l'emboutissage profond et le rivetage dans la matrice, son champ d'application est donc essentiellement le découpage et le perçage à plat.
Les matrices progressives divisent le travail en stations distinctes qui n'interfèrent pas les unes avec les autres. Cela permet le pliage, l'emboutissage, le façonnage, le rivetage dans la matrice et même la détection en ligne. Pour les pièces irrégulières présentant de multiples courbures et caractéristiques, la matrice progressive est le seul moyen pratique d’atteindre une production automatisée en volume.
Une règle empirique utile : si la pièce finie est plate, une matrice composée mérite d'être envisagée. S'il s'agit d'un pli, d'une forme ou d'une fonction assemblée, la conversation se tourne presque toujours vers l'outillage progressif.
Vitesse et volume de production
Une filière composée délivre une pièce finie par course, mais elle dépend de l'alimentation et du déchargement d'une seule pièce, son rythme est donc modéré. Il convient aux volumes faibles à moyens de pièces plates de haute précision. Il est également facile à déboguer et sa précision reste stable sur de longues périodes.
Une filière progressive fonctionne avec une alimentation continue en bande à une fréquence d'estampage élevée. Une fois la bande chargée, la presse peut fonctionner sur de longues distances avec peu de surveillance. C'est pourquoi l'outillage progressif domine les travaux à volume élevé et à grande vitesse dans les domaines de l'électronique automobile, des nouvelles énergies et de la fabrication de terminaux de connecteurs.
Le volume affecte également l’utilisation des matériaux. Une matrice progressive nécessite un support pour maintenir la pièce dans la bande, ce qui peut consommer plus de matière sur des formes simples. Sur une très grande série, cela est généralement compensé par la vitesse et les économies de main d'œuvre, mais sur une petite série de pièces plates, cela peut faire pencher la balance vers une matrice composée.
Coût de l'outillage et maintenance
Les matrices composées sont de structure simple, peu coûteuses à construire, rapides à livrer et faciles à entretenir. Pour les commandes de petits lots, ils offrent un excellent rapport qualité-prix, même si leur gamme de processus est étroite.
Les matrices progressives impliquent une conception multiposte complexe, une difficulté d’ingénierie plus élevée, un coût initial plus élevé et un délai de livraison plus long. En échange, ils offrent une longue durée de vie et un fonctionnement stable. Une fois l'investissement en outillage réparti sur une grande série, le le coût unitaire chute très bas , qui convient aux projets par lots stables et à long terme.
La maintenance suit le même schéma. Une matrice composée peut généralement être entretenue avec un affûtage et une inspection de routine. Une matrice progressive nécessite un entretien professionnel et un débogage minutieux, car un poinçon usé sur une station peut affecter toutes les stations suivantes.
Applications typiques
Les matrices composées sont utilisées pour les joints, les rondelles, les feuilles plates, les plaques de recouvrement de précision, les bornes plates et autres pièces plates ultra-minces avec des exigences strictes de concentricité et de planéité des trous.
Les matrices progressives sont utilisées pour les bornes de connecteur, les contacts de relais, les éclats d'obus d'énergie nouvelle, les connecteurs de batterie, les clips pliés, les boîtiers de blindage irréguliers et les assemblages rivetés dans la matrice. Si votre projet implique ces composants formés, notre gamme de pièces d'estampage en métal personnalisées est un bon point de départ.
| Comparaison | Matrice composée | Dé progressif |
|---|---|---|
| Logique du processus | Opérations simultanées dans une station | Opérations séquentielles sur plusieurs stations |
| Précision | Très élevé, pas de tolérance cumulée | Élevé, avec une erreur de hauteur mineure |
| Capacité de formage | Découpage à plat et perçage uniquement | Pliage, emboutissage, rivetage et bien plus encore |
| Mode de fabrication | Sortie monobloc, vitesse moyenne | Alimentation continue en bandes, haute vitesse |
| Volume | Petit à moyen | Élevé à très élevé |
| Coût de l'outillage | Coût initial inférieur | Coût initial plus élevé, coût unitaire inférieur en production de masse |
| Entretien | Facile | Nécessite une maintenance et un débogage professionnels |
Considérations relatives à la conception des matériaux et des pièces
L'épaisseur et le type de matériau influencent la décision autant que la forme de la pièce. Le matériau très fin est facile à déformer lorsqu'il est poussé à travers de nombreuses stations, ce qui explique en partie pourquoi les pièces plates ultra-minces sont souvent conservées dans une matrice composée. En revanche, les matériaux plus durs ou plus élastiques peuvent nécessiter des étapes de formage contrôlées que seule une disposition progressive peut fournir.
La conception des pièces compte également. Placer des trous trop près d'un bord ou d'une ligne de pliage peut provoquer une déformation dans l'un ou l'autre type de matrice. Il est bien moins coûteux de vérifier le dessin pour vérifier la fabricabilité avant le début de l'outillage que de corriger la matrice par la suite, et de petits ajustements de conception peuvent souvent faire passer une pièce d'un parcours d'outillage complexe à un parcours plus simple.
Enfin, considérons ce qui se passe après le tamponnage. Les étapes de placage, de traitement thermique ou d'assemblage peuvent fixer des limites supplémentaires en matière de hauteur de bavure, de planéité et de stabilité dimensionnelle, et ces limites doivent être convenues avant la conception de la matrice.
Erreurs courantes lors du choix d'une matrice
La plupart des problèmes d'outillage sont dus à une inadéquation entre le type de matrice et les exigences réelles du projet. Quatre modèles reviennent à plusieurs reprises :
- Choisir une matrice progressive pour une courte série, puis découvrir que le coût de l'outillage domine le prix de chaque pièce.
- Choisir une matrice composée pour une pièce qui obtient plus tard une petite courbure ou une caractéristique en relief, ce qui oblige à une refonte coûteuse.
- Spécifier des tolérances plus strictes que celles requises par la fonction, ce qui pousse le projet vers des outillages plus coûteux sans réel bénéfice.
- Ignorer les prévisions annuelles. Une pièce qui commence avec quelques milliers de pièces peut se transformer en un programme à long terme, et le plan d'outillage doit le permettre.
Partager dès le départ le volume attendu et l’ensemble des fonctionnalités avec votre partenaire outillage évite la plupart de ces problèmes.
Quand les deux types de matrices fonctionnent ensemble
Le choix n’est pas toujours l’un ou l’autre. Certains projets utilisent une matrice composée pour produire une ébauche plate avec des trous bien localisés, et une matrice de formage séparée pour ajouter des coudes par la suite. D'autres utilisent une matrice progressive pour le corps formé et une opération secondaire pour un élément critique.
Ces itinéraires hybrides ont du sens lorsqu'une caractéristique exige une précision de positionnement au niveau composé tandis que le reste de la pièce doit être formé. Un ingénieur en outillage expérimenté évaluera la manipulation supplémentaire par rapport à la précision obtenue et recommandera l'itinéraire le plus simple qui correspond au dessin.
Comment choisir la matrice adaptée à votre pièce
Commencez par trois questions. La pièce est-elle plate ou doit-elle être pliée et formée ? Dans quelle mesure les tolérances de position des trous et de planéité sont-elles serrées ? Et quelle est la production annuelle attendue ?
Choisissez une matrice composée pour les pièces plates de haute précision et les petits lots. Choisissez une matrice progressive pour les pièces de formes complexes et la production de masse automatique à grande vitesse. Ni l’un ni l’autre n’est meilleur dans tous les cas ; chacun correspond à un scénario différent, et la meilleure solution est celle adaptée à la structure de la pièce, aux exigences de tolérance et au volume annuel.
Travailler avec Équipement Cie., Ltd de moule de Suzhou Shuangqisi. sur les matrices et pièces d'emboutissage
À Équipement Cie., Ltd de moule de Suzhou Shuangqisi. , nous abordons la sélection des matrices comme une décision technique plutôt que commerciale. Nos ingénieurs examinent votre dessin, vos exigences de tolérance et votre volume annuel, puis recommandent l'outillage qui équilibre précision, efficacité et coût de production.
Vous pouvez explorer notre matrices d'estampage de précision en métal si vous avez besoin d'outillage pour votre propre ligne de production, ou travaillez avec nous sur des composants finis via notre pièces d'emboutissage en métal service. Envoyez-nous votre plan de pièce et le volume attendu, et Équipement Cie., Ltd de moule de Suzhou Shuangqisi. reviendra avec une proposition d'outillage et de devis.
Article précédent
Rivetage sous matrice pour matrices d'emboutissage progressif : principes et applications
Article suivant
Fournisseurs d'emboutissage d'aluminium : comment évaluer la capacité, les risques et l'adéquation
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
