-
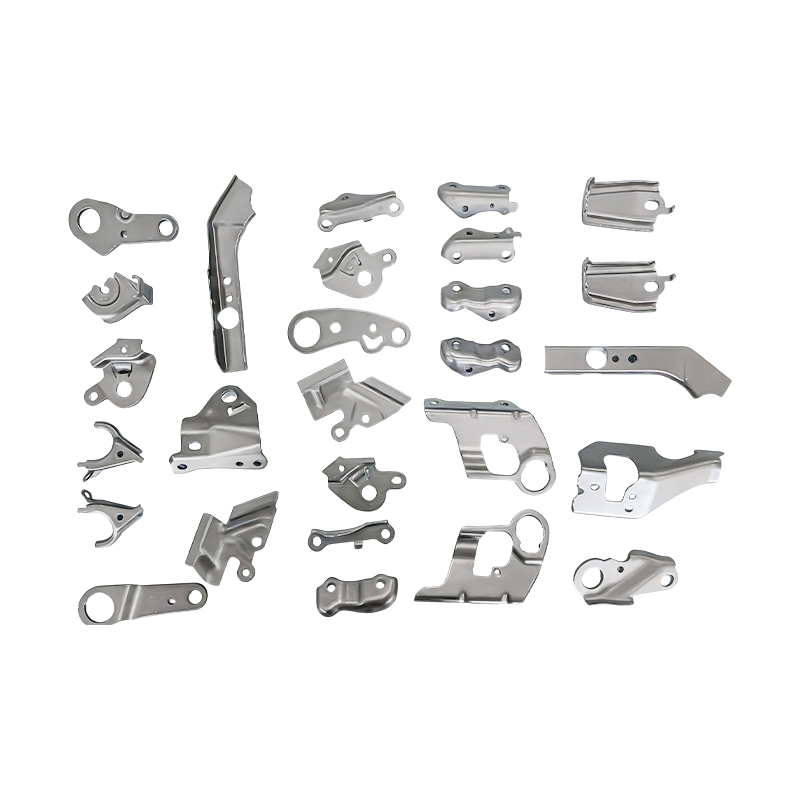
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...
-
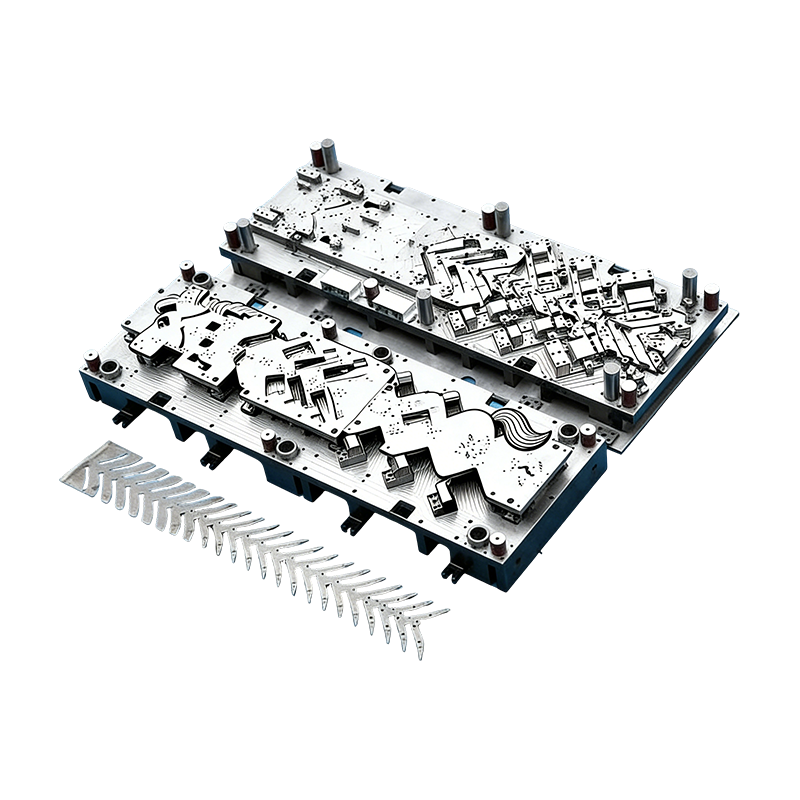
Moules progressifs pour pièces automobiles
Ce moule continu pour carters de moteur automob...
-
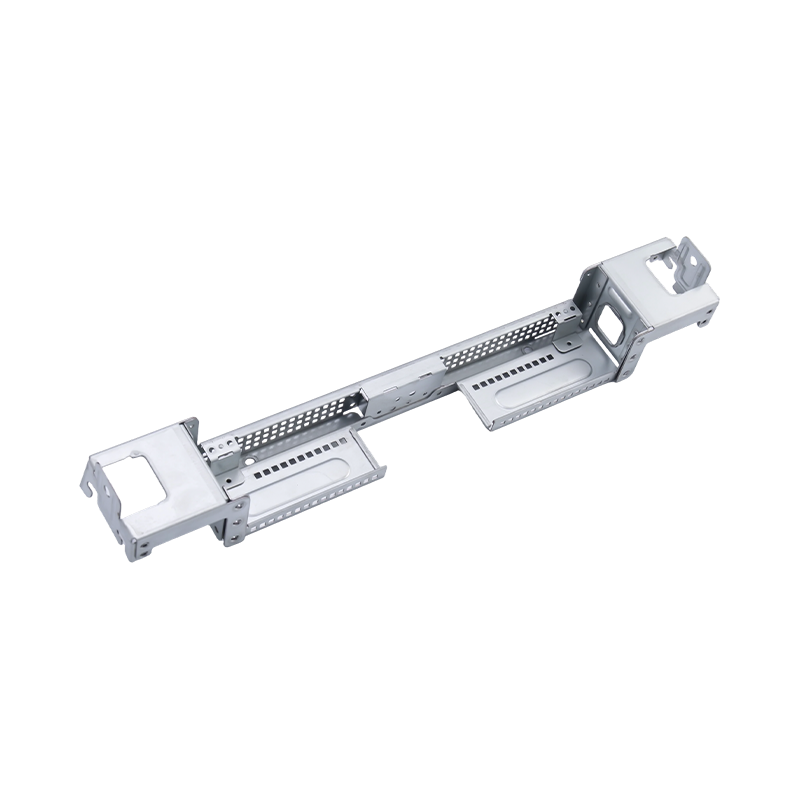
Grandes pièces d'estampage informatique haut de gamme
Nos grandes pièces d'estampage pour ordina...
-
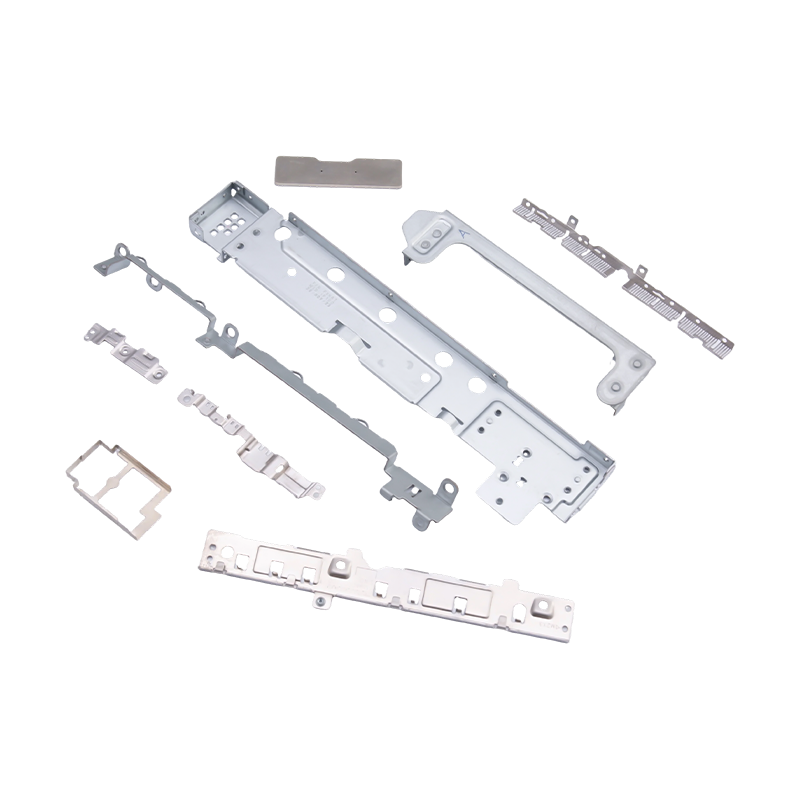
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
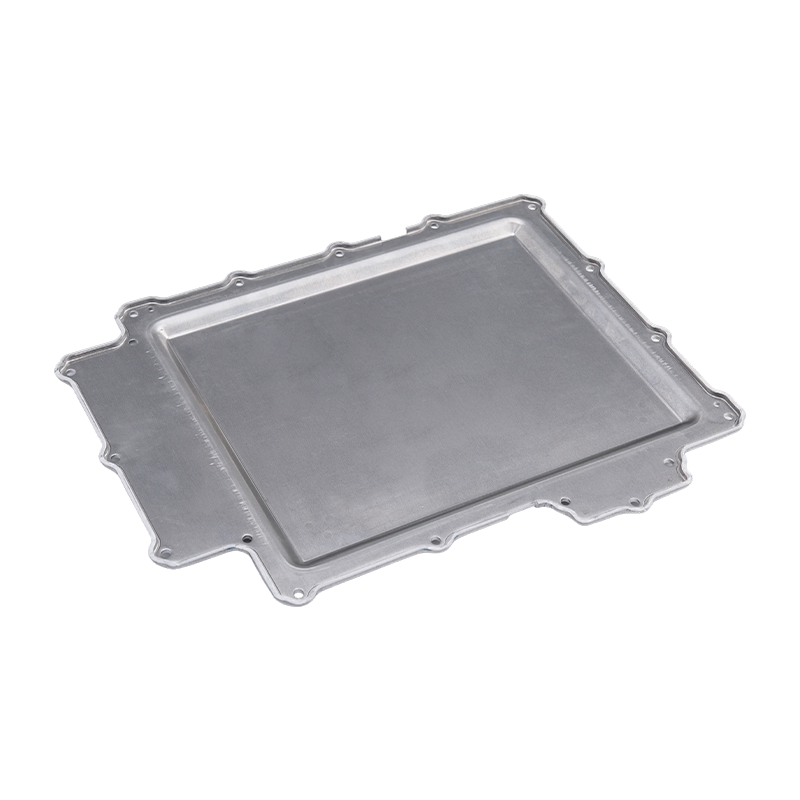
Pièces d'estampage du couvercle de la batterie
Nos pièces d'estampage de couvercle de bat...
-
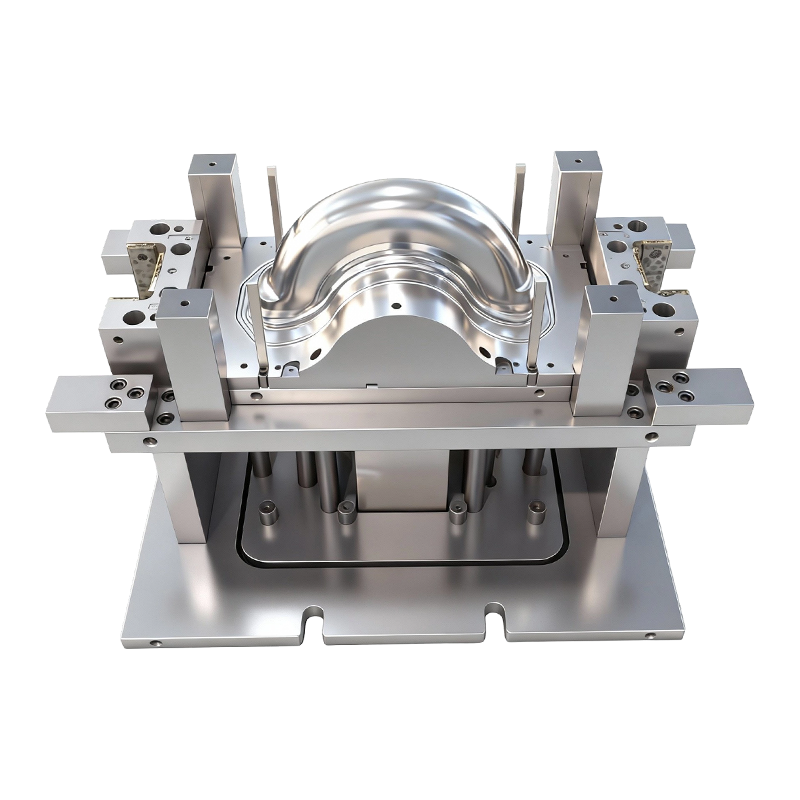
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Estampage progressif de pièces automobiles : matrices, tolérances, coûts et guide des volumes
Estampage progressif de pièces automobiles : matrices, tolérances, coûts et guide des volumes
2026-10-08
Prenez un support de siège HSLA 340 de 1,8 mm. Exécutez-le sur une matrice progressive à 14 stations alimentée par une bobine et le prix à la pièce se situe généralement à environ 40 % de ce que facturerait une cellule manuelle de six presses à simple action. La ligne progressive maintient la position du trou à ± 0,08 mm tout au long d'une équipe complète avec un seul opérateur chargeant les bobines. La cellule manuelle a besoin de quatre personnes pour alimenter les blancs et dérive toujours hors tolérance lors de la troisième équipe. Cette lacune est l'argument principal en faveur de l'emboutissage progressif des pièces automobiles - et elle n'est valable que lorsque le volume, la disposition des bandes et l'acier à outils sont correctement spécifiés dès le départ.
La réponse courte pour la plupart des programmes automobiles :
- L'estampage progressif devient la solution la moins chère une fois que le volume annuel atteint environ 150 000 à 200 000 pièces pour une pièce de classe support, et bien inférieur lorsque plusieurs numéros de pièces partagent une même bande.
- L’utilisation des matériaux – et non la vitesse de la presse – est le principal levier de coûts. Une réduction de trois pour cent de la largeur de bande surpasse généralement une réduction de dix pour cent du temps de cycle sur le coût total par pièce.
- Les tolérances s'accumulent d'une station à l'autre, de sorte que la position du trou, l'angle de courbure et la planéité doivent être attribués à des stations spécifiques plutôt qu'au seul dessin fini.
- Les matrices, les pièces estampées et l'automatisation de l'alimentation doivent être conçues comme un seul système. Répartissez-les entre trois fournisseurs et la pile de tolérance est normalement la première victime.
Là où l’estampage progressif bat les alternatives
Une matrice progressive effectue chaque opération — perçage, étirage, détourage, formage, bridage et séparation — en un seul coup de presse, la bande avançant d'un pas par coup. La pièce n'est jamais manipulée par une personne entre les opérations, d'où la précision et les économies de main d'œuvre. L'économie s'inverse en fonction de trois variables : le volume, l'épaisseur du matériau et le nombre de stations réellement nécessaires à la géométrie.
Les pièces de faible épaisseur inférieures à 3 mm et à fort volume annuel sont les candidates évolutives classiques. Les sections plus lourdes de plus de 6 mm, ou les pièces avec un emboutissage profond qui nécessitent plusieurs stations de réemboutissage, privilégient souvent l'emboutissage profond ou les matrices de transfert : la facture d'outillage pour une matrice progressive à 20 stations sur un élément de plancher de 5 mm est difficile à justifier par rapport à une ligne de transfert à quatre glissières.
Disposition des bandes
Le pas, la largeur de la bande et la conception du support déterminent l'utilisation du matériau avant la découpe d'une seule station. Une réduction de bande de 2 mm sur une bobine de 300 mm vaut plus que la plupart des mises à niveau de presse.
Nombre de stations
Chaque station ajoutée augmente le coût de la matrice, la charge de maintenance et le tonnage de la presse. Les stations inutilisées sont parfois délibérément réservées à une révision future – une protection bon marché contre une modification de conception.
Fenêtre de tonnage
La force de coupe atteint son maximum au moment du cisaillement. Une matrice adaptée à une presse de 250 T sur papier peut la dépasser sur une bande dure, donc une marge de tonnage de 20 à 30 pour cent est une pratique normale.
Nuance d'acier à outils
Le revêtement en carbure ou en acier de métallurgie des poudres au niveau des stations de perçage prolonge les intervalles de réaffûtage sur les bandes à haute résistance, mais uniquement lorsque le sabot de matrice et les piliers de guidage sont suffisamment rigides pour s'adapter.
Que se passe-t-il réellement dans un dé progressif
La séquence de la station porte l'ingénierie. Un outil progressif automobile typique s'ouvre avec un trou pilote et une station d'encoche, se déplace vers le premier emboutissage ou forme, ajoute un rognage et un perçage à mesure que le matériau durcit, puis se termine par un bridage, un réamorçage et une coupe de séparation qui laisse la pièce sur le support jusqu'à la dernière frappe.
Trois détails déterminent si l'outil conserve la tolérance après six mois de production. Les broches pilotes doivent s'engager avant toute station de coupe pour verrouiller la position de la bande. La plaque de dévissage doit maintenir la bande à plat pendant le tirage, sinon le panneau rebondira de manière inégale. Et les déchets doivent sortir vers le bas par les goulottes sans jamais réintégrer le chemin de la bande – un retour de balle est la cause la plus courante de dommages catastrophiques aux matrices.
Sur les aciers avancés à haute résistance, la compensation du retour élastique est intégrée aux stations de formage plutôt que corrigée ultérieurement. Les constructeurs de matrices plient généralement la bride selon un angle calculé, puis la réagrafent, car une bande de 590 MPa ou 780 MPa ne tiendra pas à elle seule un angle nominal. La différence entre l'emboutissage progressif et l'emboutissage par transfert réside dans la manière dont la pièce est transportée entre ces stations (l'une s'appuie sur le support de bande, l'autre sur un mécanisme de transfert) et ce choix modifie le coût de l'outillage, le temps de cycle et la tolérance que vous pouvez raisonnablement promettre.
Progressif vs Transfertt vs Manuel : une comparaison côte à côte
Le tableau ci-dessous compare trois itinéraires pour un support structurel automobile de taille moyenne, soit environ 200 000 pièces par an. Les chiffres sont des valeurs de planification typiques utilisées pour la comparaison des fournisseurs, et non des devis.
Critère
Dé progressif
Matrice de transfert
Manuel / simple action
Investissement en outillage
Élevé
Moyen
Faible
Prix à la pièce à 200k/an
Faibleest
Milieu
Élevéest
Position du trou réalisable
±0,05 à ±0,10 mm
±0,10 à ±0,20 mm
±0,25 mm et dérive
Temps de changement
2 à 6 heures
1 à 3 heures
20 à 45 minutes
Opérateurs par quart de travail
1
2
4 à 6
Bande de volume la mieux adaptée
150 000 et plus
50 000 à 150 000
En dessous de 50 000
 Moules progressifs pour carters de moteurs automobiles et petites pièces Élevé-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Voir le produit →
Notez où se trouve le crossover. En dessous d'environ 50 000 pièces par an, l'amortissement des outillages domine et la filière manuelle gagne toujours en coût total. Entre 50 000 et 150 000, la réponse dépend de la complexité de la pièce et de la possibilité qu'un deuxième numéro de pièce partage la même bande – cette option de bande partagée est souvent ce qui permet de rentabiliser un outil progressif en dix-huit mois.
Trois mesures cachées qui déterminent la rentabilité d'une ligne
Les devis indiquent généralement le prix à la pièce et le coût de l'outillage. Ils montrent rarement l'utilisation des matériaux, l'efficacité globale de l'équipement ou le taux de rebut après qu'un outil a été deux fois affûté. Ces trois chiffres diffèrent souvent davantage entre deux fournisseurs que le prix indiqué.
Progressif
OEE 76%
Transfer
OEE 61%
Cellule manuelle
OEE 44%
Le TRS d'une ligne progressive reflète trois éléments conjugués : la disponibilité de la presse, la discipline d'alimentation et de changement de bobine, et le rendement au premier passage. Une ligne qui fonctionne à 60 coups par minute mais s'arrête toutes les quarante minutes en raison d'un bourrage perd généralement au profit d'une ligne fonctionnant à 45 coups par minute avec un chemin de ferraille propre. Lorsque vous comparez les fournisseurs, demandez le temps réel de changement de bobine, le pas et la cadence, ainsi que le nombre de pièces entre les rectifications – et non la vitesse maximale de la presse.
Où sont utilisées les pièces d’estampage progressif automobile
Le travail progressif domine les sections à volume élevé d'un véhicule plutôt que l'ensemble de la structure. La répartition ci-dessous reflète des familles de pièces typiques produites sur des outillages progressifs et multipostes.
- EV et groupe motopropulseur – 42 % : carters de moteur, plaques de recouvrement de batterie, barres omnibus en cuivre haute tension et supports d'unité d'entraînement.
- Corps, siège et structure — 24 % : cadres de siège, supports de renfort, plaques de verrouillage et petits éléments de carrosserie.
- Carburant, gaz d’échappement et véhicules utilitaires — 18 % : plaques d'extrémité de réservoir, boucliers thermiques et supports pour camions lourds.
- Équipements électroniques et industriels — 16 % : châssis de serveur, coques de four, pièces structurelles d'ordinateurs portables et de téléphones, boîtiers de servomoteurs et composants de compresseur.
 Pièces d'estampage de barres omnibus en cuivre pour véhicules à énergie nouvelle Barres omnibus en cuivre de haute pureté estampées avec précision pour la distribution de courant haute tension des véhicules électriques, pertinentes lorsque les connexions conductrices à faible résistance et l'estampage automobile adjacent exigent une intégration étroite des fournisseurs. Voir le produit →
La famille des jeux de barres en cuivre mérite d'être soulignée. Ces pièces combinent un matériau souple et hautement conducteur avec des spécifications exigeantes en matière de bavure et de planéité, et elles sont souvent produites en même temps que les pièces en acier environnantes sur les équipements adjacents. Un fournisseur qui gère déjà les deux pièces d'estampage automobile et le travail d'estampage électronique dispose généralement de la salle d'outils et de la profondeur métrologique nécessaire pour gérer les deux systèmes de matériaux sans une longue courbe d'apprentissage au premier passage.
Spécification d'un programme d'estampage progressif : sept étapes
La plupart des dépassements de coûts sur les programmes progressifs proviennent du séquençage et non de la filière elle-même. L'ordre ci-dessous reflète la manière dont les décisions de conception, d'outillage et d'automatisation se contraignent réellement les unes les autres.
- Corrigez d'abord la disposition des bandes. Réglez le pas, la bande et la largeur de la bobine par rapport à la géométrie du flan avant de choisir le nombre de stations. Chaque décision ultérieure hérite de cette géométrie.
- Attribuez des tolérances aux stations. Décidez quelle station possède la position du trou, laquelle est propriétaire de l'angle de pliage et laquelle est propriétaire de la planéité. Des tolérances de dessin vagues deviennent des litiges lors du PPAP.
- Dimensionnez la presse avec une marge. Calculez la force de cisaillement maximale, et non la force moyenne, et conservez une marge de 20 à 30 % pour une future mise à niveau du matériau.
- Décidez tôt de la portée de l’automatisation. Le chargement des bobines, le redresseur, l'alimentateur, le convoyeur de ferraille et la manutention de sortie changent tous la hauteur de la matrice et le timing du cycle s'ils arrivent tard dans le projet.
- Exécutez une simulation de matrice. La simulation de formage détecte le retour élastique et l'amincissement avant la découpe de l'acier, ce qui est bien moins coûteux que la correction d'une station de coffrage finie.
- Planifiez le cycle de rebroyage. Enregistrez le nombre de pièces entre les affûtages dès le premier jour de production afin que la durée de vie de l'outillage devienne une ligne de coût mesurable plutôt qu'une hypothèse.
- Vérifier sur les outils de production. Créez des échantillons hors outil et du PPAP complet sur la matrice finale, et non sur un outil prototype, sinon la pile de tolérances bougera une fois la vraie bande arrivée.
 Équipement d'automatisation d'emboutissage personnalisé pour lignes d'emboutissage progressif Liste de produits pour les équipements d'automatisation d'emboutissage personnalisés, pertinente lorsque les programmes progressifs nécessitent une conception coordonnée des matrices, une production de pièces estampées et une livraison automatisée. Voir le produit →
La quatrième étape est celle où la livraison clé en main change les calculs. Lorsque le constructeur de matrices et le constructeur d'automatisation sont liés par un seul contrat, la hauteur de matrice, la ligne de passe, la course de l'alimentateur et le tonnage de la presse sont résolus sur un seul dessin plutôt que négociés entre deux fournisseurs une fois l'outil déjà découpé. Le fait de conserver la conception des matrices, la production de pièces estampées et l'automatisation de l'emboutissage au sein d'un seul groupe d'ingénierie supprime les interfaces où les programmes progressifs perdent généralement des semaines.
Dossiers de maintenance, de conservation des tolérances et de conformité
Une filière progressive ayant produit des pièces acceptables au lancement n’y restera pas sans un rythme de maintenance. La pratique typique consiste à mesurer un échantillon à chaque intervalle de rebroyage, à suivre la tendance plutôt qu'à la lecture individuelle et à remplacer les piliers et les bagues de guidage selon un nombre fixe plutôt qu'en cas de défaillance. Le coût d’un service de matrice planifié en huit heures ne représente qu’une fraction du coût d’une bobine mise au rebut et d’une expédition manquée.
Les documents de conformité pour l'emboutissage automobile doivent généralement accompagner la pièce : certificats de matériaux avec numéros de chaleur, rapports de disposition dimensionnelle au PPAP, plans de contrôle identifiant les postes critiques et enregistrements de maintenance des matrices et de l'historique de rebroyage. Les nuances d'acier à haute résistance fournies selon une spécification de 590 MPa ou 780 MPa doivent avoir des données d'inspection entrantes enregistrées par rapport à la bobine, car la fenêtre de formage pour ces nuances est étroite et une variation d'une usine à l'autre se manifestera par un décalage de l'angle de pliage bien avant d'apparaître sous la forme d'une fissure visible.
La lubrification et la gestion des rebuts sont les deux éléments d’entretien qui affectent le plus le maintien des tolérances à long terme. Une sélection correcte du lubrifiant pour le revêtement de la bande entrante réduit le grippage au niveau des stations d'étirage, et une goulotte à ferraille inspectée selon un calendrier fixe évite les dommages à la matrice induits par les bouchons qu'aucune capacité de presse ne peut absorber. Traités comme un entretien de routine plutôt que comme une réflexion après coup, les deux prolongent l'intervalle entre les rebroyés et maintiennent la bande de tolérance qui a fait de l'estampage progressif le bon choix en premier lieu.
Article précédent
Guide d'emboutissage lourd : tolérances, tonnage, conception des matrices et sélection des outils
Article suivant
Rivetage sous matrice pour matrices d'emboutissage progressif : principes et applications
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
