-
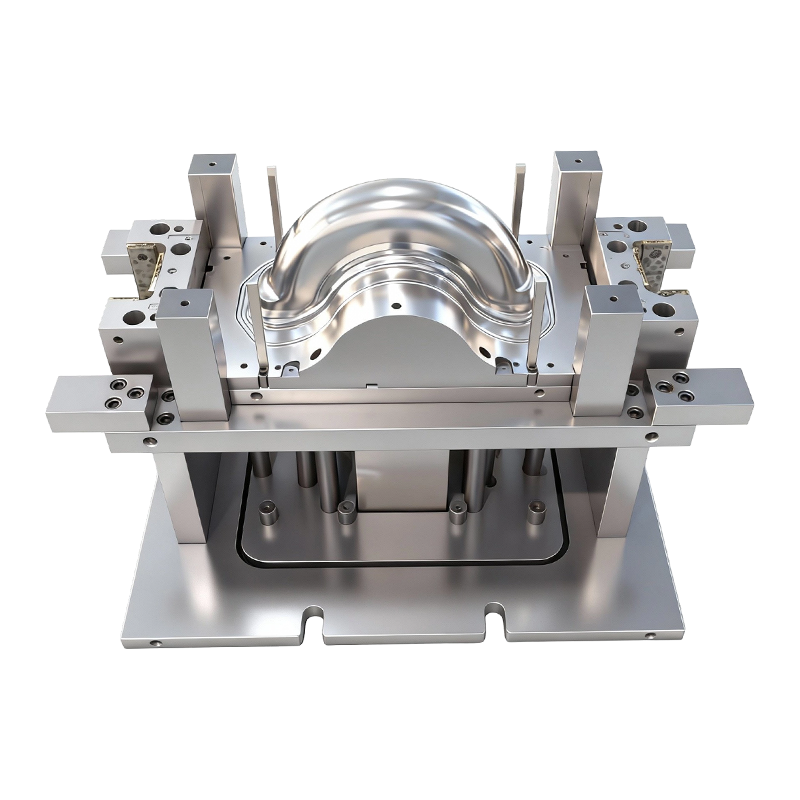
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
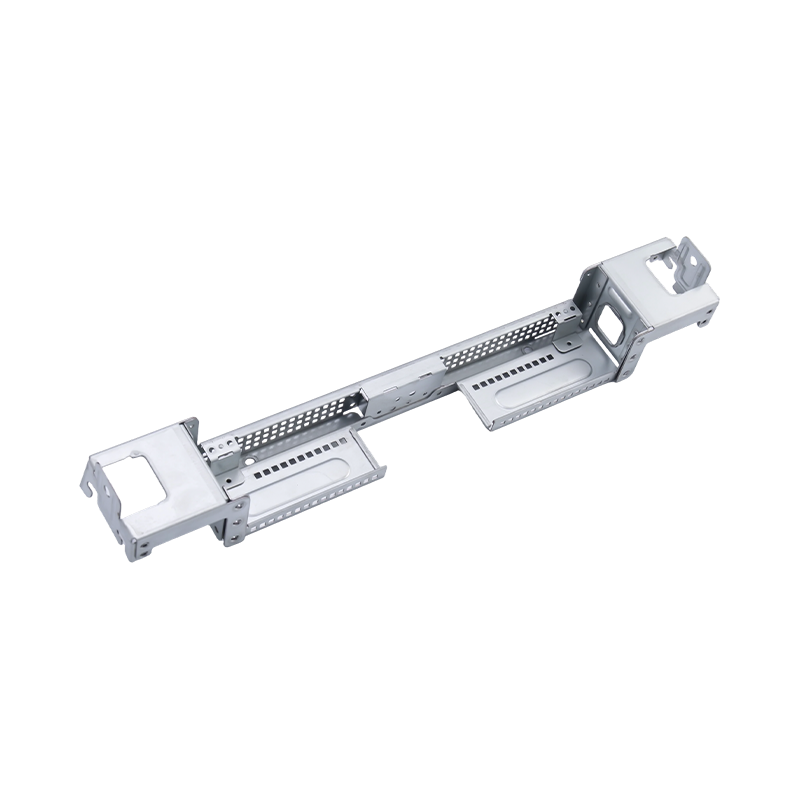
Grandes pièces d'estampage informatique haut de gamme
Nos grandes pièces d'estampage pour ordina...
-
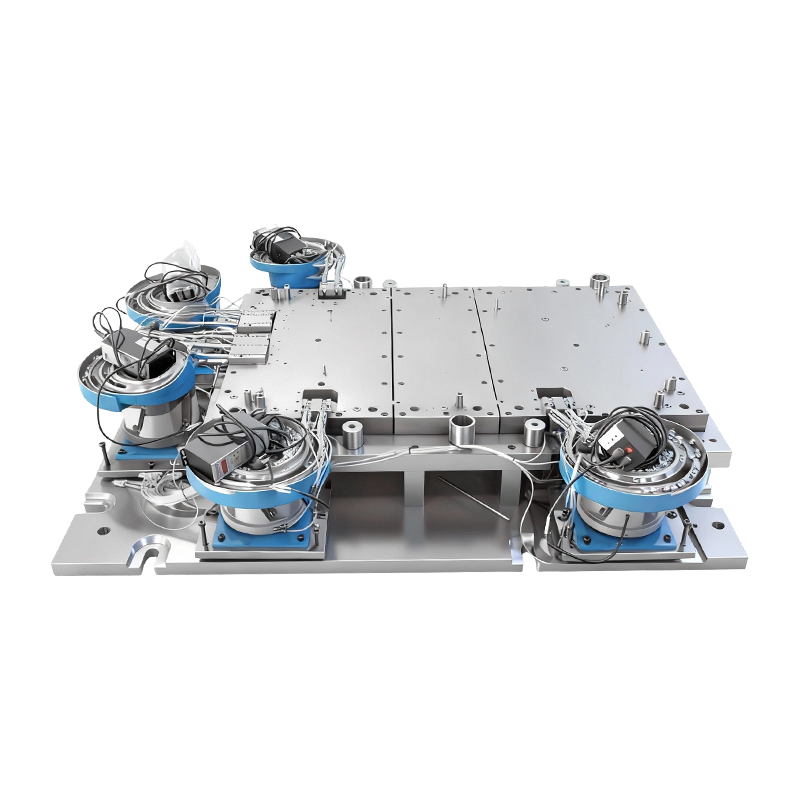
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
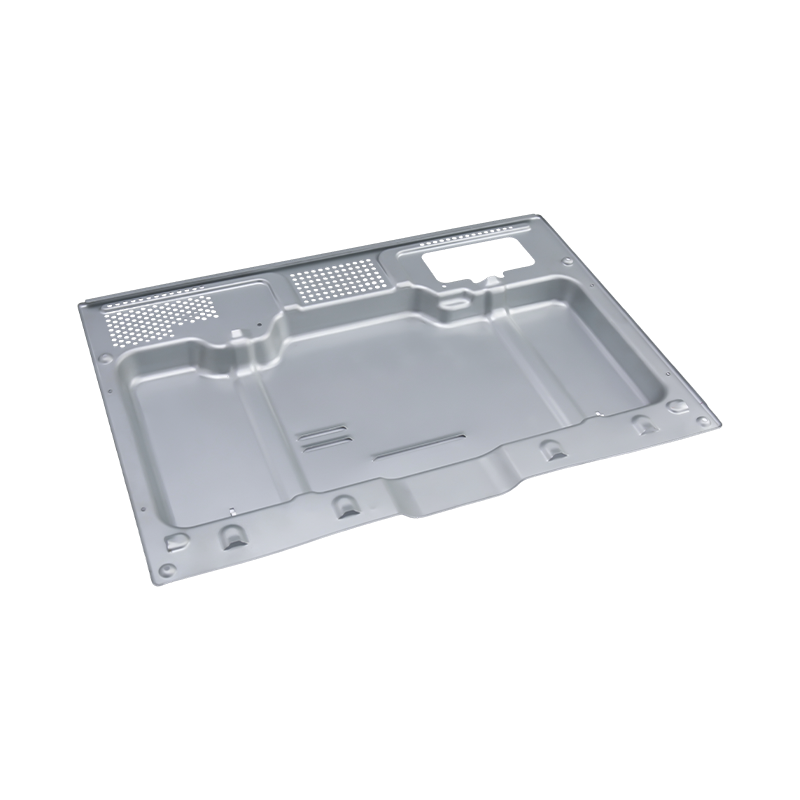
Pièces d'emboutissage au four haut de gamme
Nos pièces d'estampage pour four haut de g...
-
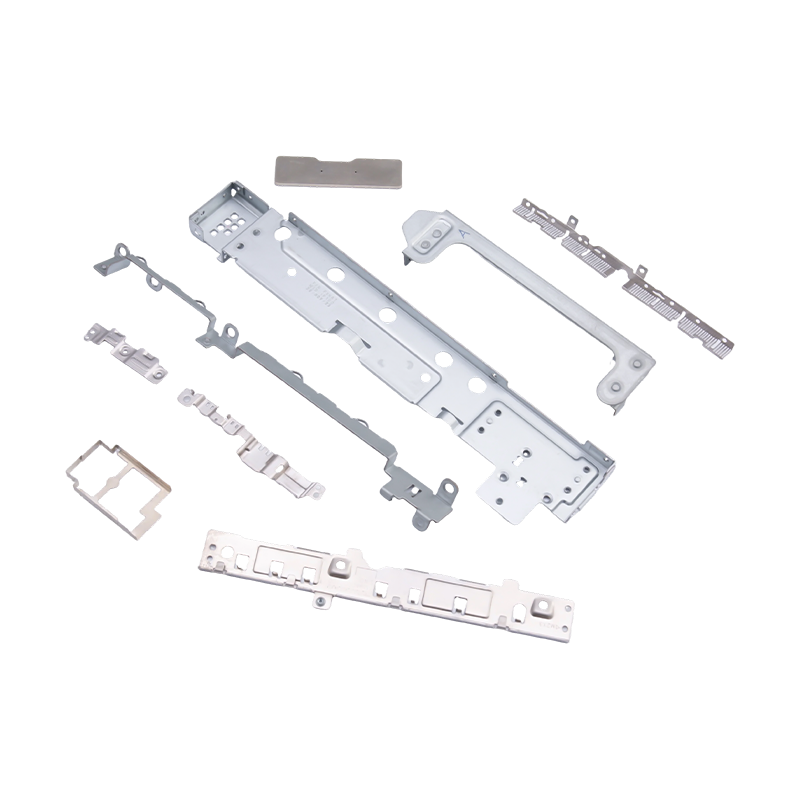
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
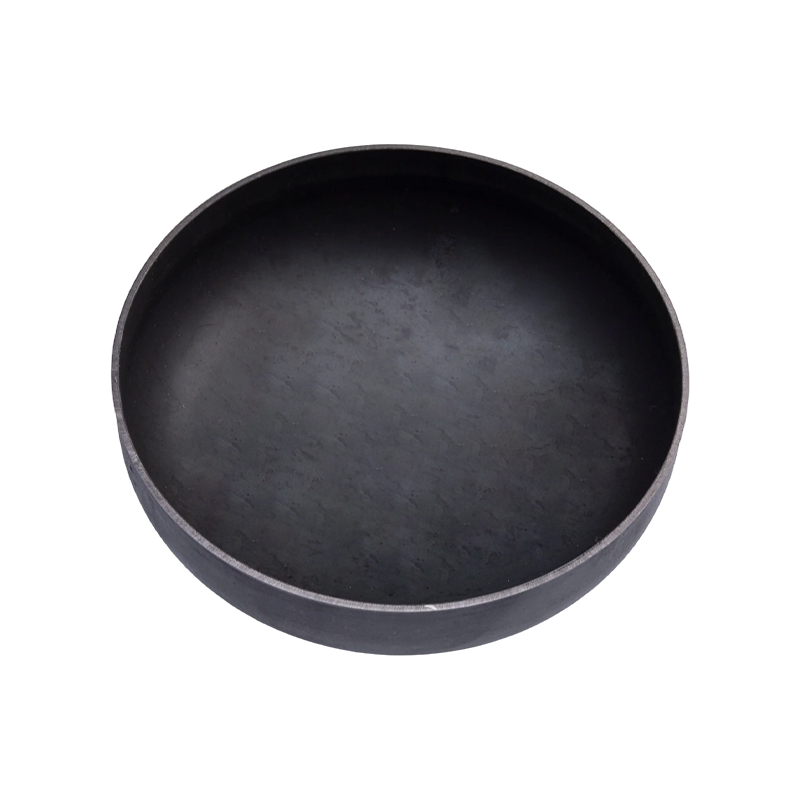
Pièces d'emboutissage d'extrémité de réservoir de gaz
Les pièces d'emboutissage d'extrémité...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Guide d'emboutissage lourd : tolérances, tonnage, conception des matrices et sélection des outils
Guide d'emboutissage lourd : tolérances, tonnage, conception des matrices et sélection des outils
2026-10-13
Estampage intensif : quand 2 mm est déjà trop fin
Un ingénieur des achats a demandé un jour pourquoi un support de 6 mm était proposé à trois prix différents en 48 heures. La raison n’était pas la main d’œuvre ou les frais généraux. C'était le tonnage. L'emboutissage intensif (formant des tôles généralement d'une épaisseur supérieure à 4 mm) modifie chaque calcul : capacité de la presse, matériau de la matrice, lubrification et même la façon dont vous inspectez la pièce finie. Si vous traitez une pièce de 6 mm comme un boîtier électronique de 1,5 millimètres, vous casserez une matrice ou paierez pour une presse dont vous n'avez pas besoin.
Conclusion rapide : pour l'emboutissage lourd, le tonnage requis évolue à peu près avec l'épaisseur au carré, et non linéairement. Une pièce en acier à faible teneur en carbone de 6 mm peut nécessiter 2,5 à 3 fois la force d'une pièce de 3 mm de même périmètre. Vérifiez toujours la course de la presse, la taille du lit et la capacité du coussin avant de proposer un devis.
Le seuil pratique n’est pas fixe. Certains magasins appellent 3 mm de poids ; d'autres commencent à 6 mm. Ce qui compte est de savoir si votre presse existante de 80T à 400T peut maintenir la force requise sur toute la course sans dévier le cadre. Lors d'un emboutissage intensif, la déflexion se manifeste par une épaisseur inégale, des rayons fissurés et une durée de vie courte de la matrice.
Principes fondamentaux : ce qui change lorsque la jauge augmente
Un estampage intensif n’est pas seulement « plus de force ». Il s’agit d’un ensemble différent de contraintes. Les quatre facteurs suivants déterminent si une pièce est productible, reproductible et rentable.
Tonnage et course
Une presse 400T avec une course de 24 pouces n'est pas la même chose qu'une presse 400T avec une course de 10 pouces. Les pièces lourdes nécessitent souvent un emboutissage plus profond que les pièces minces. Si la course est trop courte, vous ne pouvez pas dégager la pièce ni régler le coussin. Faites toujours correspondre la courbe de la presse, pas seulement le tonnage maximal.
Matériau de la matrice et dégagement
Pour l'acier doux de 6 mm, le jeu de matrice est généralement de 8 à 12 % de l'épaisseur par côté. Un jeu trop faible provoque des grippages et des cassures de poinçon ; trop crée de grosses bavures et une mauvaise qualité des bords. D2 et SKD11 restent courants, mais pour les aciers à haute résistance supérieure à 780 MPa, les aciers de métallurgie des poudres ou les inserts en carbure deviennent rentables.
Compensation du retour élastique
Le métal épais rebondit davantage en termes absolus. Une pièce de 6 mm courbée à 90 degrés peut revenir de 2 à 3 degrés après le démoulage. La matrice doit être trop courbée ou le processus doit inclure une station de frappe. C'est pourquoi les matrices d'estampage lourdes coûtent souvent 20 à 40 % de plus que les matrices fines de taille similaire.
Cohérence des matériaux
Une variation d'épaisseur de plus ou moins 0,2 mm est négligeable à une épaisseur de 1 mm. À 8 mm, cela modifie la force requise de 5 % ou plus. Sans inspection à l’arrivée et sans sources de bobines cohérentes, votre presse se surcharge de manière aléatoire. Un estampage intensif exige une traçabilité des matériaux au niveau du lot.
Le choix entre les matrices progressives et de transfert change également. Pour les pièces lourdes, les matrices de transfert sont souvent gagnantes car elles déplacent la pièce entre les stations sans la tirer à travers une bande. Vous pouvez lire une comparaison détaillée dans cet article sur emboutissage progressif ou par transfert de métal .
Comparaison de tonnage : faire correspondre la presse à la pièce
Le tableau ci-dessous utilise une formule de cisaillement simplifiée pour l'acier à faible teneur en carbone (résistance au cisaillement 300 MPa). Le tonnage réel dépend de la conception de la matrice, de la qualité du matériau et des réglages du coussin. Utilisez-le comme filtre de premier passage, et non comme devis final.
Remarquez le saut de 400T à 600T. De nombreux ateliers peuvent traiter des pièces de 4 à 8 mm mais doivent sous-traiter les pièces au-delà de 8 mm. C’est dans cet écart que le risque de livraison et la dérive des coûts apparaissent.
Métrique cachée : demande de force par épaisseur
Les acheteurs comparent souvent les prix au kilogramme. Une meilleure mesure cachée est la demande de force par millimètre d’épaisseur. Le tableau ci-dessous montre le tonnage relatif pour la même géométrie de pièce à mesure que l'épaisseur augmente de 3 mm à 12 mm. Les barres sont normalisées à 3 mm = 100.
À 12 mm, l'indice de force dépasse 1 400 % de la ligne de base de 3 mm, car la surface de cisaillement augmente de manière linéaire tandis que l'épaisseur augmente également la pression requise pour un cisaillement propre. C’est pourquoi un petit changement dimensionnel peut faire passer une pièce d’une presse de 200T à une presse de 600T.
Division des applications industrielles pour l’emboutissage lourd
La forte demande d’emboutissage n’est pas répartie également. Sur la base de combinaisons de projets typiques dans les ateliers de formage des métaux au service des clients de machines et de véhicules, le marché se divise à peu près comme suit.
Véhicules automobiles et véhicules à énergies nouvelles — 45 %
Camions lourds et matériel de construction — 25 %
Appareils électroménagers et électroniques — 20 %
Équipement industriel — 10 %
Les pièces automobiles dominent car les couvercles de batterie, les carters de moteur, les cadres de siège et les barres omnibus en cuivre utilisent tous du matériel de 4 à 10 mm. Les pièces embouties pour camions lourds, telles que les supports de cadre et les supports de suspension, nécessitent un tonnage encore plus élevé et souvent un matériau de 12 mm ou plus.
 Pièces d'emboutissage de camions lourds pour applications de véhicules commerciaux Composants de précision en acier à haute résistance, y compris les supports de cadre et les plaques de suspension, conçus pour supporter la charge, résister aux vibrations et durer longtemps. Voir le produit →
 Pièces d'estampage de couvercle de batterie pour l'automobile et les systèmes de stockage Boîtiers en acier laminé à froid, en aluminium ou en acier inoxydable avec des tolérances serrées, aidant à protéger les noyaux de batterie de la poussière, de l'humidité et des chocs. Voir le produit →
Dans les véhicules à énergie nouvelle, les pièces d'estampage du couvercle de la batterie doivent équilibrer le poids, l'étanchéité et la sécurité en cas de collision. Cela signifie généralement des aciers à haute résistance ou des alliages d'aluminium avec une tolérance de planéité serrée. Pour les moteurs électriques, les pièces d'estampage du boîtier comportent des exigences similaires mais ajoutent des exigences de blindage magnétique et de concentricité.
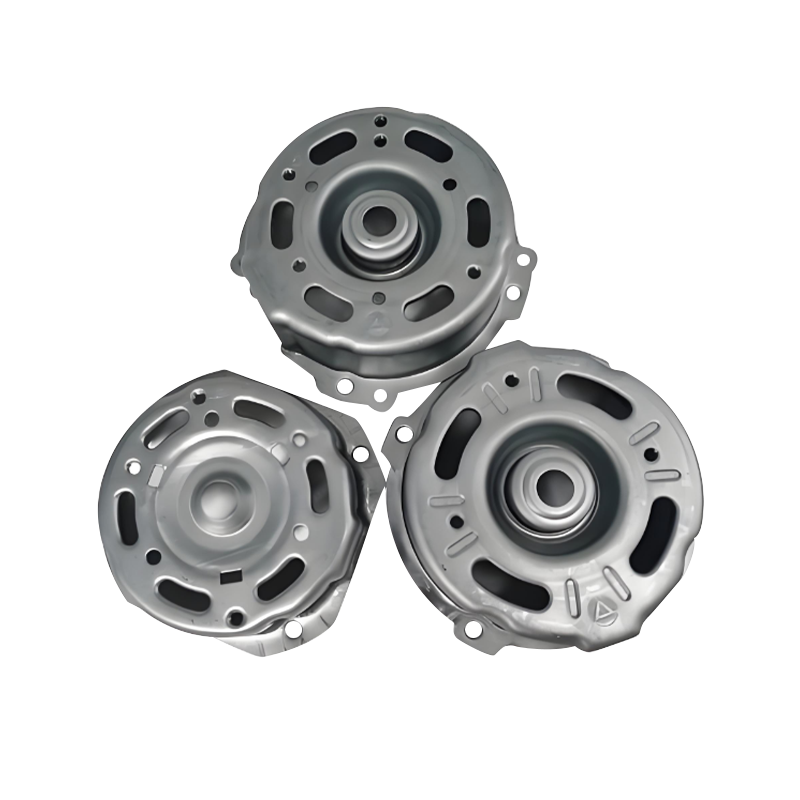 Pièces d'estampage de boîtier de moteur automobile Boîtiers en acier ou en aluminium à haute résistance avec structures de dissipation thermique et interfaces standardisées, prenant en charge la protection du moteur, l'efficacité de l'assemblage et la durabilité. Voir le produit →
Guide de sélection : cinq étapes avant de vous engager
Utilisez cette séquence pour réduire le risque d’acheter la mauvaise presse, matrice ou fournisseur.
Étape 1 : Calculer le tonnage réel
Utilisez la formule de cisaillement : périmètre × épaisseur × résistance au cisaillement / 1000. Ajoutez 20 % de sécurité pour les charges de choc et 10 % pour le retour du coussin. Ne vous fiez pas uniquement à la notation nominale de la presse.
Étape 2 : Vérifier le lit et l'AVC
Vérifiez si la matrice s'adapte au lit et si la course dégage la pièce. Un lit de 312 pouces sur 84 pouces est courant sur les grandes presses, mais votre matrice peut avoir besoin de rainures en T à des positions spécifiques.
Étape 3 : Confirmer la qualité du matériau
L'acier à haute résistance supérieure à 780 MPa peut nécessiter 30 % de force en plus que l'acier doux. Demandez les certificats d’usine et vérifiez la tolérance d’épaisseur avant la production.
Étape 4 : Audit de la maintenance des matrices
Les matrices d'estampage lourdes s'usent plus rapidement. Demandez au fournisseur l’intervalle de maintenance préventive, l’inventaire des poinçons de rechange et l’enregistrement de la durée de vie de la matrice en courses.
Étape 5 : Planifier l'automatisation
Les pièces lourdes sont difficiles à alimenter manuellement. Les systèmes de transfert, les robots ou les alimentateurs de bobines doivent être spécifiés avec la filière pour éviter des retouches ultérieures.
Maintenance et conformité pour l'emboutissage lourd
Un emboutissage important amplifie l'usure, le bruit et les risques pour la sécurité. Un plan de maintenance qui fonctionne pour les lignes à voie mince échouera ici.
- Inspectez les jeux de matrice tous les 5 000 à 10 000 courses pour 6 mm et plus. L'usure s'accélère après les premiers 20 % de la durée de vie du moule.
- Surveiller la déviation du cadre de presse tous les trimestres. Une déviation de 0,2 mm à travers le lit peut doubler la hauteur des bavures.
- Utiliser une lubrification avec des additifs extrême pression. Les lubrifiants à couche mince standard se décomposent sous une pression de contact élevée.
- Respectez les normes de protection locales pour les presses à fort tonnage. Les barrières immatérielles à elles seules ne peuvent pas arrêter un bélier de 400 tonnes à une distance de sécurité.
- Conserver les enregistrements de traçabilité des matériaux pendant au moins trois ans. Si un lot d’acier épais a un rendement incohérent, vous devez isoler rapidement les pièces concernées.
Pour les fournisseurs, la possibilité de proposer des matrices, des pièces et des systèmes d'automatisation à partir d'une seule source réduit le problème du transfert de maintenance. Lorsque le constructeur d’ajusteurs et l’emboutisseur forment la même équipe, les réglages de jeu et les pièces de rechange arrivent sans être pointés du doigt.
Note sur le retour sur investissement : là où les budgets d'estampage importants fuient
Le coût caché le plus important dans l’emboutissage lourd n’est pas le taux horaire de la presse. Il s'agit de débris issus du retour élastique et de l'essai de la matrice. Une pièce de 6 mm qui échoue au contrôle dimensionnel à 5 000 courses peut gaspiller 8 à 12 tonnes d'acier avant que la matrice ne soit corrigée. Un plan d’essai discipliné avec des échantillons d’épaisseur progressive coûte moins d’une semaine de rebuts de production.
Lorsque vous évaluez un devis, demandez la résistance au cisaillement, le jeu de matrice et la méthode de compensation du retour élastique supposés. Si le fournisseur ne peut pas répondre, le prix est probablement basé sur des habitudes minces. C'est le moment de parcourir le sol et de vérifier la courbe de la presse.
Article précédent
Pièces embouties en métal sur mesure pour l'industrie pétrolière : matériaux et approvisionnement
Article suivant
Estampage progressif de pièces automobiles : matrices, tolérances, coûts et guide des volumes
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
