-
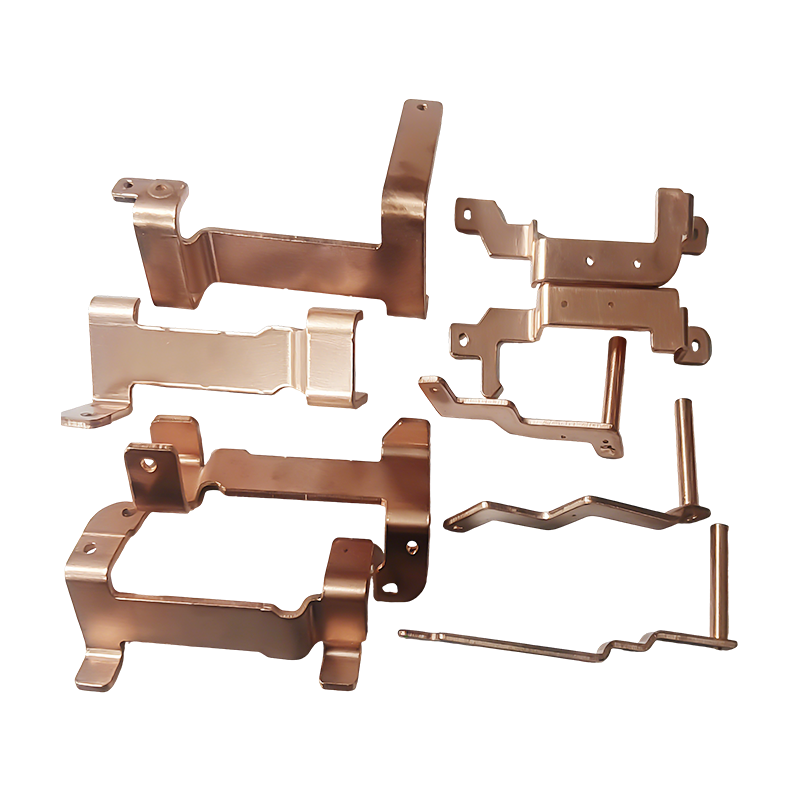
Pièces d'estampage de barres omnibus en cuivre pour véhicules à énergie nouvelle
Les pièces d'estampage de barres omnibus e...
-
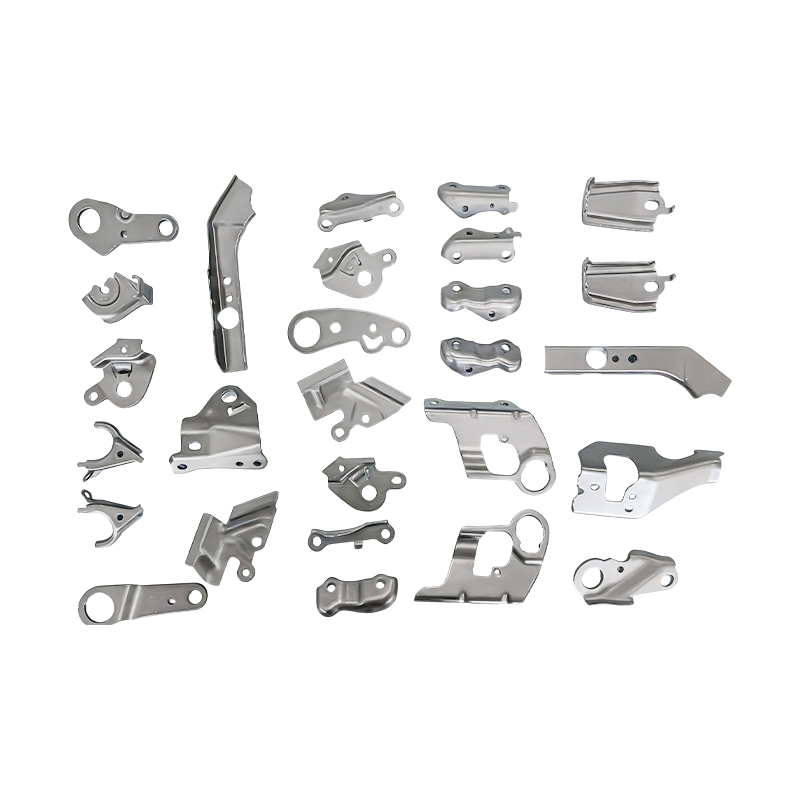
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...
-
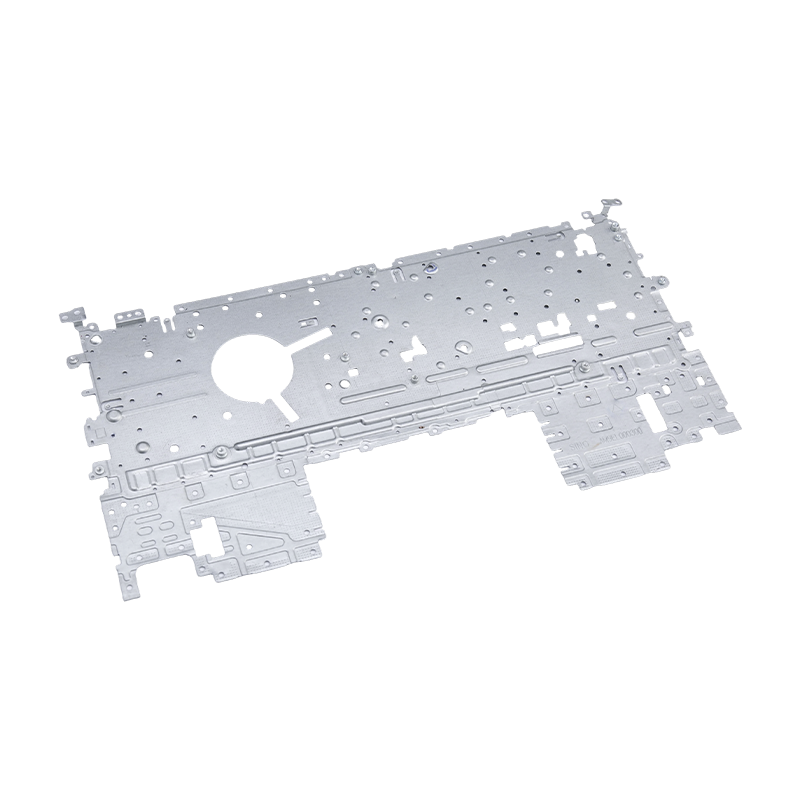
Pièces d'estampage pour ordinateur portable
Nos pièces d'estampage pour ordinateurs po...
-
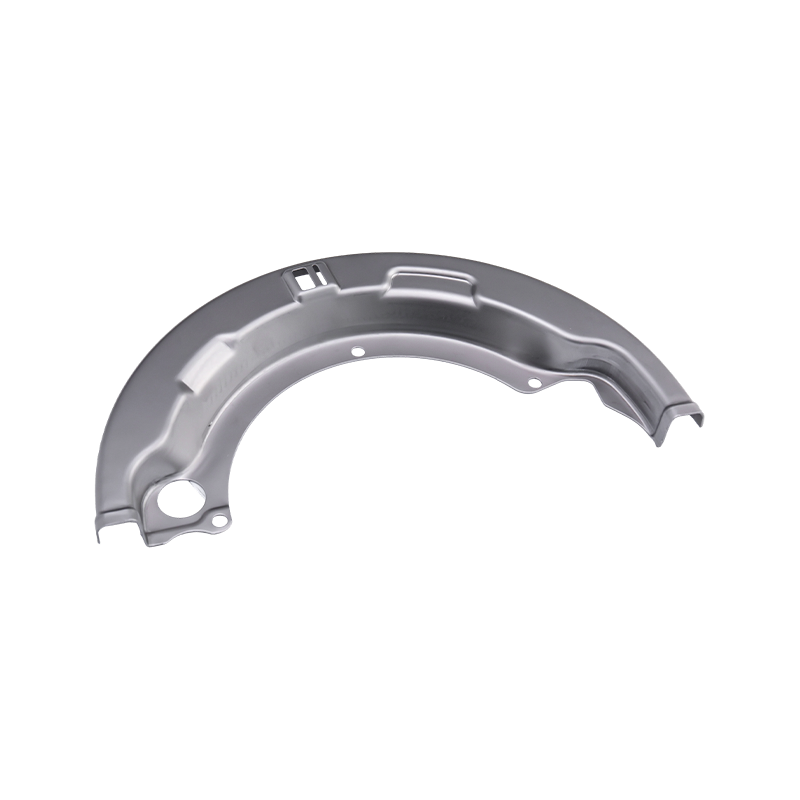
Pièces d'estampage pour camions lourds
Nos pièces d'estampage pour camions lourds...
-
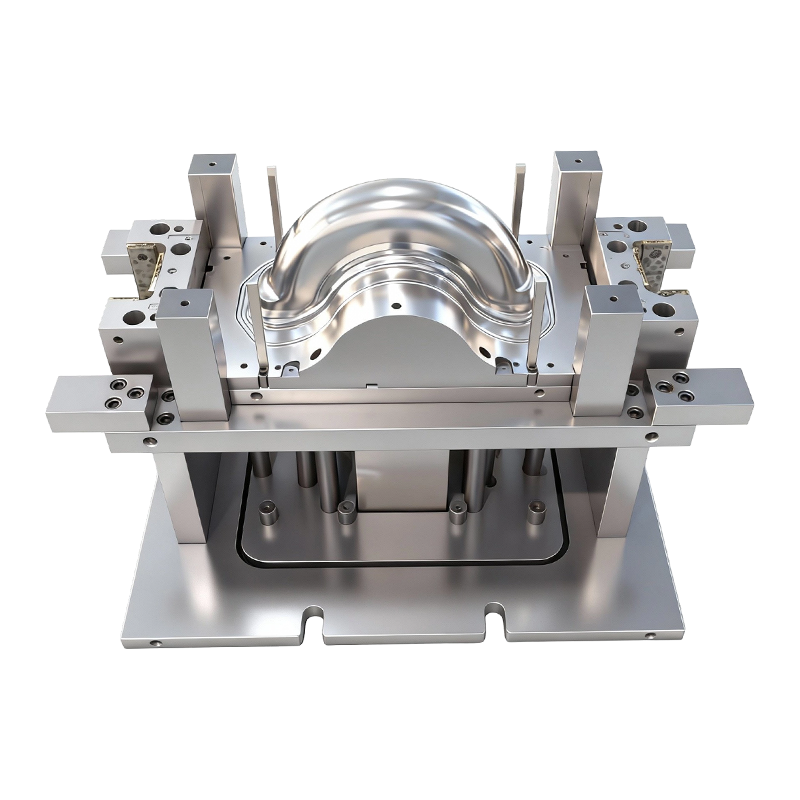
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
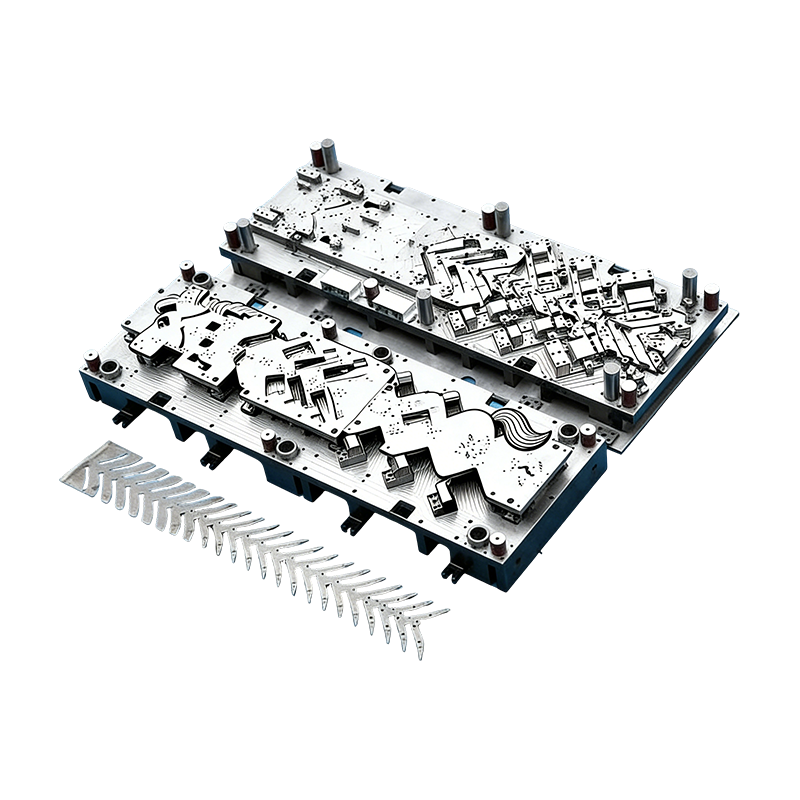
Moules progressifs pour pièces automobiles
Ce moule continu pour carters de moteur automob...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Pièces embouties en métal sur mesure pour l'industrie pétrolière : matériaux et approvisionnement
Pièces embouties en métal sur mesure pour l'industrie pétrolière : matériaux et approvisionnement
2026-10-20
Un bouchon d'extrémité de réservoir de carburant qui suinte au niveau d'un collecteur terminal tombe rarement en panne parce que la presse a fonctionné trop lentement. Cela échoue parce que le dessin autorise 0,2 mm de planéité sur une face de joint de 180 mm, ou parce que 304 a été spécifié pour une zone de lavage riche en chlorures. Avec les pièces embouties en métal personnalisées pour l'industrie pétrolière, la décision d'achat est effectivement prise à trois endroits sur l'impression : la légende du matériau, le bloc de tolérance et le paquet de certificat.
La règle qui permet d'économiser le plus d'argent : choisir l'alliage dans la chimie des fluides, puis laisser le bloc de tolérance décider du processus, et non l'inverse.
- La tôle représente généralement 45 à 60 pour cent du prix unitaire d'un composant pétrolier estampé d'un calibre de 1,0 à 2,0 mm.
- Une mise à niveau d'une nuance, par exemple l'acier au carbone vers le 316L, double environ les dépenses en matériaux avant qu'un seul passage ne soit comptabilisé.
- La vérification de la dureté et la traçabilité complète du numéro thermique ajoutent 8 à 12 pour cent supplémentaires, mais elles font la différence entre une inspection de réception propre et un lot rejeté.
L'écart entre un support à 0,90 dollar et un support de joint à 4,20 dollars n'est presque jamais la vitesse de la presse. Vous trouverez ci-dessous ce qui est réellement à l'origine de cette propagation, comment les principaux alliages se comparent sur des critères mesurables et où se trouvent les pièces estampées à l'intérieur des équipements pétroliers en amont et en aval.
Commencez par le fluide, pas par le profil de la pièce
Deux supports identiques peuvent exiger une métallurgie complètement différente selon ce qui les touche. Une pression partielle de H2S supérieure à 0,05 psi met l'application en service acide selon la norme NACE MR0175 / ISO 15156, qui plafonne la dureté à 22 HRC pour les qualités de carbone et faiblement alliées. Le piège pour les emboutisseurs est l'écrouissage : une bande de 316L formée sur un rayon serré peut localement dépasser les limites de dureté que la bobine entrante respecte confortablement. Spécifiez une bande recuite et un rayon de courbure minimum d'une épaisseur de matériau ou plus.
Service aigre
Dureté plafonnée à 22 HRC. 316L recuit ou nuances faiblement alliées qualifiées, avec dureté vérifiée par chaleur plutôt que par étirage.
Eau riche en chlorure
L'équivalent de résistance aux piqûres (PREN) compte plus que le nom de la qualité : le 316L se situe entre 24 et 26, le duplex 2205 entre 35 et 40. Au-dessus de 60 °C dans l'eau produite riche en chlorures, le 316L présente un risque.
Cyclisme thermique
De -46 C à 150 C, les faces d'étanchéité bougent avant que la pièce ne cède. La planéité et le contrôle des bavures dépassent la résistance à la traction des supports de joints et des plaques d'appui.
Limites de poids à l'envers
Les patins offshore poussent vers un acier inoxydable haute résistance de 0,8 à 1,2 mm, ce qui augmente le retour élastique et nécessite souvent une deuxième station de formage.
Les composants côté carburant imposent à nouveau un ensemble de contraintes différent : le métal doit tolérer le contact avec les hydrocarbures, les dommages au revêtement au niveau des bords cisaillés et un joint de soudure ou de sertissage qui ne se fissurera pas en service. Les bouchons d'extrémité pour réservoirs et réservoirs sont un exemple typique, où la cohérence de la jauge et la qualité des bords déterminent si le joint est étanche au premier passage.
 Pièces d'emboutissage d'extrémité de réservoir de gaz pour assemblages de réservoirs de carburant Embouts en acier laminé à froid ou en aluminium formés pour l'étanchéité du réservoir de carburant, avec une épaisseur uniforme et des bords lisses pour aider à prévenir les fuites. Voir le produit →
Quatre notes, comparées aux chiffres que les acheteurs demandent réellement
La plupart des demandes d’estampage pétrolier portent sur l’une des quatre familles de matériaux. La comparaison ci-dessous utilise une tôle de 1,0 à 2,0 mm et une base de référence en acier au carbone de 1,0 pour le coût des matériaux, elle peut donc être directement intégrée à un modèle à coût raisonnable.
Valeurs indicatives pour une tôle de 1,0 à 2,0 mm : les heures de brouillard salin varient en fonction de l'état de surface, de l'état des bords et de la passivation. Considérez-les donc comme un classement plutôt que comme une garantie.
Si un programme nécessite une résistance plus élevée pour le même calibre, la conversation sur les matériaux modifie également la conversation sur l'outillage, comme expliqué dans cette note sur comment les aciers à haute résistance changent l'emboutissage . Les mêmes mécanismes s'appliquent aux supports et pinces contenant de la pression spécifiés pour des qualités de rendement plus élevées.
Six lignes de spécifications qui déplacent le coût unitaire plus élevé que la vitesse de la presse
Prenez une parenthèse estampillée cotée à un indice de 100 et modifiez une ligne du dessin à la fois. Le modèle ci-dessous se répète dans la plupart des demandes pétrolières que nous examinons, et il explique pourquoi deux fournisseurs peuvent être séparés de 40 % sur une impression comparable.
220
Mise à niveau 316L
135
Planéité 0,05 mm
126
1 000 h de brouillard salin
118
Bavure de 0,05 mm, pas d'opération d'ébavurage
112
Dureté NACE par lot
108
EN 10204 3.1 traçabilité
Indice de coût relatif pour une pièce emboutie, base de référence en acier au carbone fixée à 100 ; amortissement des outillages exclu car dépendant du volume annuel.
Trois points à retenir sont importants pour les achats. Premièrement, une demande de planéité plus stricte sur une face d'étanchéité coûte généralement moins cher qu'une mise à niveau de matériau et supprime un chemin de fuite sur le terrain, donc spécifiez-le délibérément plutôt que par défaut. Deuxièmement, demander une bavure de 0,05 mm sans opération d'ébavurage secondaire oblige la matrice à effectuer le travail : un découpage fin ou un réamorçage dans la matrice au lieu d'une opération sur banc. Troisièmement, la documentation est la ligne la moins chère de la liste et la cause la plus courante d'un envoi retenu, alors ne le laissez jamais sous-entendu.
Où se situent réellement les composants estampés dans la chaîne pétrolière
Vannes et contrôle de débit, 30 pour cent
Raffinage et pétrochimie, 24 pour cent
Outils de tête de puits et de fond de trou, 18 pour cent
Pipeline et collecte, 14 pour cent
Terminaux de stockage et de carburant, 8 pour cent
GNL et cryogénique, 6 pour cent
Les vannes dominent car une seule vanne de régulation peut absorber 8 à 20 éléments estampés : plaques d'appui de membrane, supports de joint, supports de positionneur, butées de course et cales. Cette concentration est utile pour les acheteurs, car une famille de matrices progressives couvre souvent plusieurs tailles de vannes. La tranche de stockage et de terminal, quant à elle, est construite sur des embouts de réservoir, des supports de distribution et des plaques de jauge de niveau, tandis que les camions-citernes et les camions de service de puits tirent les supports, les écrans thermiques et les marchepieds des programmes d'emboutissage des poids lourds.
 Pièces d'emboutissage de camions lourds pour assemblages de véhicules commerciaux Supports de cadre, plaques de suspension et supports de moteur en acier à haute résistance, estampés à froid avec une épaisseur uniforme et vérifiés pour leur planéité et leur résistance à la corrosion. Voir le produit →
Ce que l'impression doit dire avant qu'une demande d'offre ne soit publiée
Les impressions vagues obtiennent des devis rembourrés, car le tampon doit fixer le prix du pire des cas. Voici les lignes qui suppriment toute ambiguïté sans ajouter de coûts :
- Tolérance générale de /-0,10 mm, caractéristiques fonctionnelles à /-0,05 mm, indiquées par caractéristique plutôt que par note.
- Planéité de 0,05 mm par 100 mm sur les faces du joint et du joint, mesurée avant revêtement.
- Limite de bavure de 0,05 mm maximum, avec « aucune bavure autorisée » sur les surfaces de contact du joint et du joint torique.
- Rayon de courbure minimum de 1 t pour l'acier 316L et de 0,8 t pour l'acier au carbone, plus sens du grain pour les courbures critiques.
- Traitement de surface présenté comme un processus et non comme un résultat : passivation selon ASTM A967 ou flocons de zinc de 8 à 12 micromètres.
- Niveau de certificat nommé explicitement, par exemple EN 10204 3.1 avec numéros de chaleur marqués sur le carton.
Du dessin à la sortie : sept étapes, environ seize semaines
Un nouveau programme d'estampage pétrolier avec une matrice spécialement conçue dure généralement environ 16 semaines entre le lancement et la sortie en série. Compresser ce calendrier signifie généralement le payer ailleurs, le plus souvent lors d'itérations d'essai.
1. DFM et revue du matériel, semaines 1 à 2
La chimie du fluide, les limites de dureté et le mode de revêtement sont définis avant que la largeur de la bande ne soit fixée.
2. Gel du concept d'outil, semaines 2 à 4
Progressive ou transfert, nombre de stations et si la réamorçage ou la suppression fine gère la légende des bavures.
3. Construction et essai des matrices, semaines 4 à 14
La longue perche. Le coût des outils entre les deux concepts diffère généralement de 30 à 50 pour cent.
4. Premier article et certificats, semaines 14 à 15
Rapport dimensionnel, certificats de matériaux, enregistrements de dureté et de brouillard salin dans un seul emballage.
5. Lot pilote, semaines 15 à 16
200 à 500 pièces, avec une étude de capabilité sur la planéité des faces d'étanchéité et la position des trous.
6. Version série et SPC
Production stable avec un intervalle de maintenance des matrices défini et un itinéraire de contrôle des modifications documenté.
Le concept d'outillage mérite sa propre réunion de révision, car il détermine à la fois le montant du capital et le tarif par pièce. Si le choix est encore ouvert, cette comparaison de l'estampage progressif et par transfert expose où chaque concept s'avère rentable sur des volumes moyens et élevés.
Du côté de l'offre, un producteur réunissant fabrication d'outils et pressage sous un même toit raccourcit la boucle entre un problème d'essai et une correction de matrice. Suzhou Shuangqisi, basée à Wujiang, Suzhou, exploite 25 presses de 80 T à 400 T ainsi qu'un atelier de matrices interne avec des machines d'électroérosion à fil importées, des centres d'usinage CNC et plus de 10 rectifieuses, composées de 60 employés techniques. Sa filiale de 2016 construit le côté automatisation de la même ligne, ce qui est important lorsqu'une pièce pétrolière doit passer d'une presse manuelle à une ligne de transfert liée sans deuxième interface fournisseur.
 Équipement d'automatisation d'emboutissage personnalisé pour lignes de presse clé en main Équipement d'automatisation personnalisé pour les projets de moules d'emboutissage et de lignes de presse, avec un support d'intégration clé en main et des options d'investissement dans l'équipement de production selon les besoins. Voir le produit →
Maintenance, conformité et trace écrite
La conformité dans ce secteur concerne moins les certificats affichés sur un mur que ce qui voyage avec chaque carton. Quatre habitudes permettent d’éviter la quarantaine.
- Vérifiez les qualités d’acier inoxydable à l’arrivée avec une identification positive du matériau. Les bandes mixtes sont la cause classique de l'échec d'une réclamation 316L, et l'échantillonnage XRF par lot coûte quelques minutes.
- Vérifiez la dureté après le formage, pas seulement sur la bobine entrante, afin que les rayons écrouis soient capturés avant d'atteindre un assemblage de service acide.
- Conservez les enregistrements de brouillard salin et de passivation liés aux numéros de chaleur et indiquez la norme de test utilisée, car les résultats ne sont pas comparables d'une méthode à l'autre.
- Pour les boîtiers et les boîtiers d'instruments situés dans des zones classées, confirmez que la procédure d'assemblage prend en charge la certification de zone dangereuse requise plutôt que de supposer que le marquage à lui seul la satisfait.
Les intervalles de maintenance des matrices appartiennent à la même conversation. Le travail en acier inoxydable durcit l'outil ainsi que la pièce, de sorte qu'un intervalle d'affûtage de 30 000 à 60 000 courses est réaliste, là où l'acier au carbone pourrait atteindre 100 000. L'inscription de cet intervalle dans le contrat de fourniture protège l'alerte de planéité sur un programme de deux ans bien plus efficacement que n'importe quelle inspection à venir.
L’ordre des décisions est ce qui différencie un programme fluide d’un programme coûteux. Fixez l'alliage à partir de la chimie du fluide, définissez les limites de planéité et de bavure là où elles protègent un joint, puis choisissez entre un outillage progressif et un outillage de transfert en fonction du volume annuel plutôt que de l'habitude. La documentation et la vérification de la dureté doivent être incluses dans le prix dès le premier devis, et non négociées après un refus. Faites cela, et un joint de retenue ou un capuchon d'extrémité de réservoir estampé cesse d'être un article de base et devient une pièce qui conserve ses numéros pendant toute la durée de vie du champ.
Article précédent
Exemples de conception pour la fabricabilité qui modifient les devis d'emboutissage des métaux
Article suivant
Guide d'emboutissage lourd : tolérances, tonnage, conception des matrices et sélection des outils
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
