-
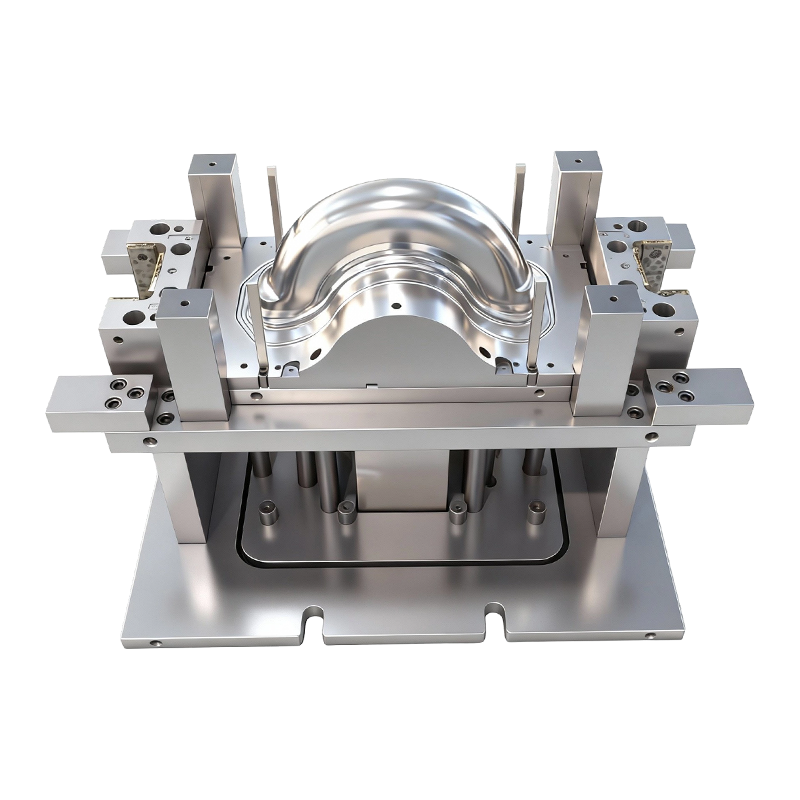
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
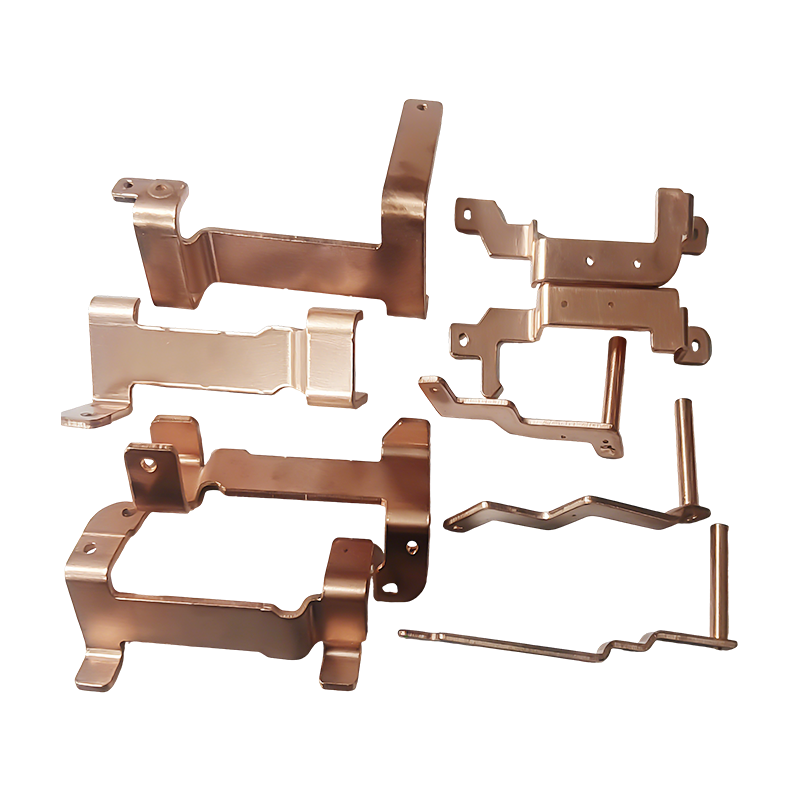
Pièces d'estampage de barres omnibus en cuivre pour véhicules à énergie nouvelle
Les pièces d'estampage de barres omnibus e...
-
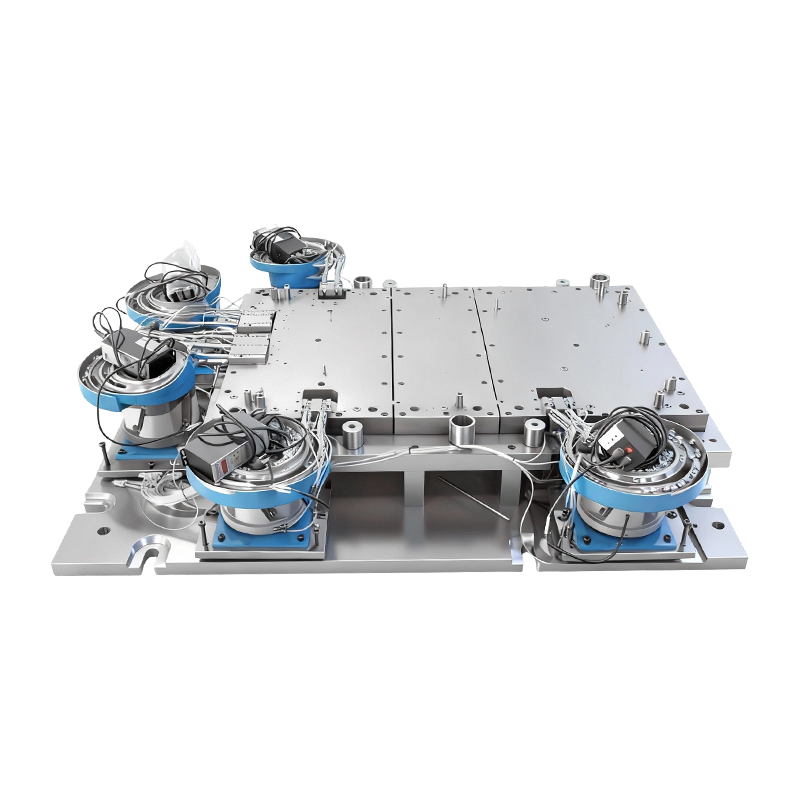
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
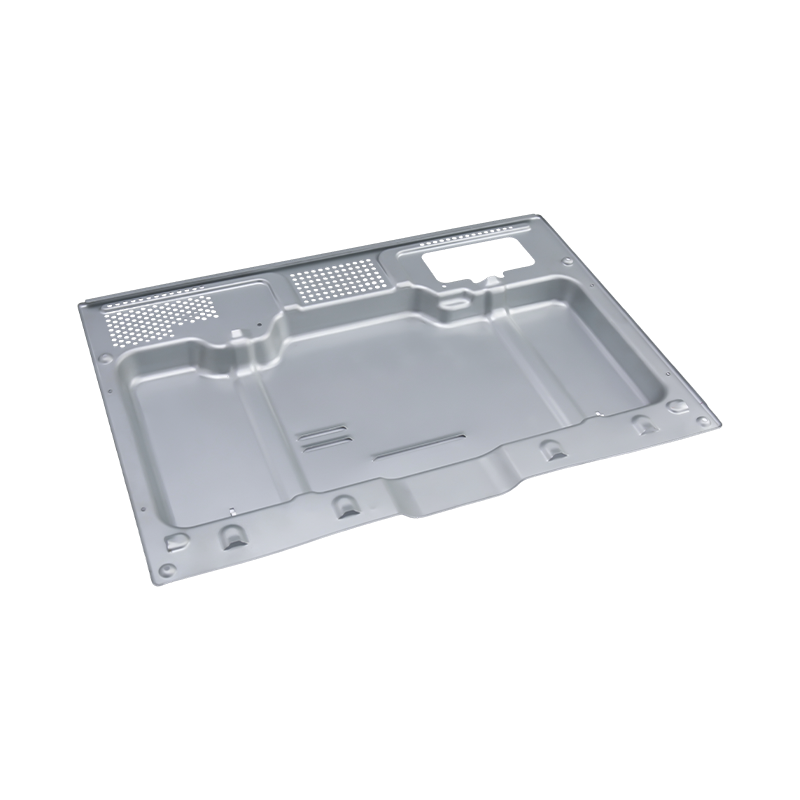
Pièces d'emboutissage au four haut de gamme
Nos pièces d'estampage pour four haut de g...
-
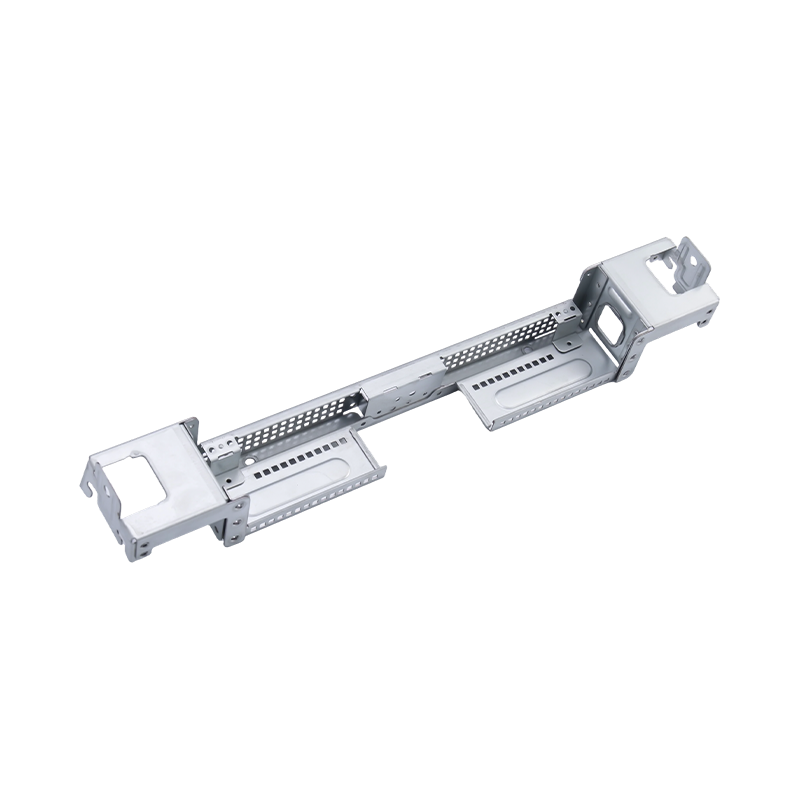
Grandes pièces d'estampage informatique haut de gamme
Nos grandes pièces d'estampage pour ordina...
-
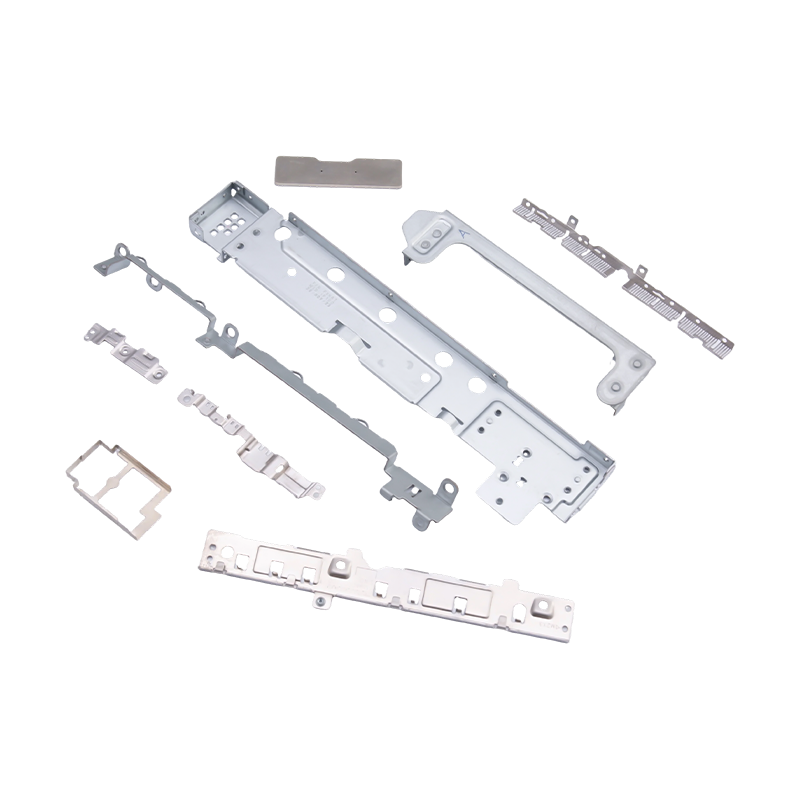
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Exemples de conception pour la fabricabilité qui modifient les devis d'emboutissage des métaux
Exemples de conception pour la fabricabilité qui modifient les devis d'emboutissage des métaux
2026-10-23
La réponse la plus courte : Un exemple de conception pour la fabricabilité n'a de valeur que lorsqu'il modifie un devis, un concept de matrice, une étape d'inspection ou un risque de lancement. Les exemples les plus utiles ne sont pas des conseils génériques « simplifier la pièce » ; il s'agit de modifications de dessin spécifiques qui suppriment une opération, élargissent une fenêtre de processus ou empêchent l'exécution de pièces défectueuses.
Pour un acheteur d'emboutissage de métal, cela signifie regarder au-delà de l'esquisse finie et se demander ce que la matrice, la disposition des bandes, la pile de tolérances et le plan d'inspection feront en production. Une pièce peut paraître propre sur un écran de CAO tout en créant des coûts cachés via des boucles d'essai, des opérations secondaires ou un calibrage à 100 %.
Imaginez une revue de programme dans laquelle trois fournisseurs proposent le même support en acier de 1,2 mm. Un devis est 18 % inférieur, mais le dessin présente un trou à seulement 3 mm d'une ligne de pliage et appelle une coaxialité de ±0,05 mm sur un élément qui n'en a pas besoin. Le prix le plus bas peut être réel ou il peut s'agir d'une boucle d'essai sans prix. Les exemples DFM ci-dessous sont le genre de détails qui distinguent un devis compétitif d'un lancement coûteux.
Exemples de conception pour la fabricabilité qui modifient le devis
Les exemples qui comptent sont généralement petits, locaux et mesurables. Ils apparaissent dans les angles de dépouille, la disposition des bandes, le relief de pliage, les schémas de référence, la direction du grain du matériau et les méthodes d'assemblage. Chacun doit être lié à une conséquence du processus : moins de rebuts, moins de stations, une fenêtre de formage plus large ou une inspection plus simple.
1. Angle de dépouille sur une roue emboutie
Un dépouille de 2° à 5° par côté est un point de départ courant pour les murs emboutis, mais le véritable problème réside dans l'endroit où le mur est véritablement vertical. Une section verticale peut augmenter la friction, le grippage et l’amincissement. L'ajout d'une dépouille ou d'une légère conicité ne coûte souvent rien en fonctionnement et réduit le tonnage de la presse et le temps de polissage.
2. Disposition des bandes dans les matrices progressives
Dans estampage progressif et par transfert , un changement de 3 mm dans la largeur du support peut transformer une matrice à cinq stations en une matrice à six stations. Un examen DFM vérifie les avant-trous, les chutes de rebuts et si une fonctionnalité peut être formée avant l'ajustement final. Le changement de dessin peut être mineur ; la conséquence de l'outillage ne l'est pas.
3. Distance entre le trou et le pliage et soulagement du pliage
Un trou placé trop près d’une ligne de pliage se déforme et le poinçon peut se briser lors du formage. Un point de départ courant est d'au moins 2 fois l'épaisseur du matériau à partir de la ligne de pliage, mais la meilleure solution est souvent une encoche en relief ou un trou déplacé. Il s'agit de l'un des exemples DFM les plus simples car il supprime un mode de défaut avant la découpe de la matrice.
4. Pile de tolérances sur un carter moteur
Une légende de coaxialité étroite peut être une exigence du produit ou une habitude copiée à partir d'un dessin plus ancien. Sur un carter de moteur, une fonction pilote et un schéma de référence clair peuvent protéger l'assemblage sans forcer un jaugeage à 100 %. La question DFM n'est pas « pouvez-vous tenir ±0,05 mm ? mais « quelle fonctionnalité en a réellement besoin et comment allez-vous la vérifier ? »
5. Rayon de courbure du jeu de barres en cuivre
Une barre omnibus en cuivre de 1,2 mm avec une courbure intérieure R12 peut se fissurer ou rebondir en fonction du sens du grain. L'ouverture du rayon, la rotation de la pièce imbriquée ou l'ajout d'un contrôle de formage peuvent réduire les rebuts. L'économie de matériau est visible, mais le gain le plus important est souvent un angle de courbure stable qui évite les retouches au stade de l'assemblage de la batterie.
6. Auto-rivage dans un grand châssis électronique
Un grand châssis d'ordinateur doté de plusieurs petits supports peut être conçu pour un rivetage intégré ou une fonction d'encliquetage au lieu d'une fixation par vis manuelle. Cela change le risque de main-d’œuvre, d’en-cours et de fuite de qualité. Si le volume est suffisamment élevé, l’investissement en outillage devient plus facile à justifier ; sinon, un luminaire plus simple peut être la meilleure réponse.
Ces exemples correspondent à des familles de pièces réelles : travaux automobiles progressifs et emboutis, boîtiers de batterie EV et grands châssis électroniques. Un examen du fournisseur doit demander le concept de matrice, la disposition des bandes et le plan d'inspection derrière chaque exemple, et pas seulement une photo de catalogue.
 Moules d'emboutissage progressif pour boîtiers de moteurs automobiles Moule d'estampage de précision à grand volume pour carters de moteur et petites pièces automobiles, adapté à la révision du concept de matrice, de la disposition des bandes et de la planification de l'inspection. Voir le produit →
 Couvercles de batterie estampés avec précision pour boîtiers électriques et industriels Pièces de couvercle de batterie en acier laminé à froid, en aluminium ou en acier inoxydable avec finitions et personnalisation sans bavures, pertinentes pour les exemples de boîtiers de batterie EV et les plans d'inspection des fournisseurs. Voir le produit →
 Pièces d'estampage de grande précision pour châssis de serveurs et d'ordinateurs industriels Composants en acier ou en aluminium à haute résistance pour châssis de serveur et châssis de mainframe, avec inspection de planéité et de bord adaptée aux examens de grands châssis électroniques. Voir le produit →
Les quatre leviers manufacturiers derrière ces exemples
Le DFM n’est pas une simple liste de contrôle. Il s'agit d'un ensemble de compromis entre le processus, le matériau, la tolérance et l'automatisation. Les exemples les plus forts montrent quel levier a été déplacé et ce qu’il a modifié en aval.
Processus de sélection avant la géométrie
À 30 000 pièces par an, une matrice progressive peut ne pas être rentable ; à 300 000, le transfert manuel peut être le choix le plus coûteux. DFM commence par définir le volume, le matériau et le changement attendu avant de débattre d'une fonctionnalité de 1 mm.
Utilisation du matériel
Une économie de matière de 5 à 15 % compense souvent un léger gain de temps de cycle sur les pièces embouties en grand volume. L'imbrication, la rotation et la conception du squelette de rebut sont des exemples DFM qui apparaissent sur la feuille de devis, et non sur le dessin de la pièce.
Allocation de tolérance
Séparez les exigences fonctionnelles de la capacité du processus. Si une fonctionnalité nécessite un processus performant, le schéma de matrice, de jauge et de référence doit être planifié pour elle. Resserrer chaque légende « juste au cas où » n’est pas un DFM ; c'est un coût transféré.
Automatisation et adhésion
Dans-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Comparaison avant-après : ce qu'une évaluation DFM doit quantifier
Un examen DFM utile transforme chaque suggestion en une comparaison. Le tableau ci-dessous est un format de planification illustratif et non un devis. Les valeurs réelles dépendent de la qualité du matériau, du tonnage de la presse, du volume annuel et des normes d'outillage du fournisseur.
Choix de conception
Risque tel que tiré
Changement pratique du DFM
Effet de cotation ou de lancement
Trou de 4,5 mm à 3 mm d'un coude
Distorsion des trous ; casse de poinçon
Déplacez-vous à 7 mm du pli et ajoutez une encoche de dégagement
Moins de boucles d'essai ; risque de réparation réduit
Disposition à six stations avec insertion manuelle d'écrous
Equilibre de ligne et évasion de qualité
Danstegrate self-riveting or in-die tapping with sensor check
Réduction de la main d'œuvre et des en-cours ; coût d'outillage plus élevé
Coude intérieur R12 sur jeu de barres en cuivre de 1,2 mm
Fissuration et retour élastique
Ouvrir jusqu'à R15, orienter le grain le long du virage, ajouter une vérification du rayon
Moins de déchets ; formation plus stable
Coaxialité ±0,05 mm sur carter moteur
Évaluation à 100 % du goulot d'étranglement
Définir le schéma de référence et la fonctionnalité pilote ; détendre les légendes non fonctionnelles
Temps d’inspection réduit ; PPAP plus clair
Surface visible revêtue de poudre avec marques de soudure
Retouches et rebuts cosmétiques
Déplacez la soudure sur le côté caché ou ajoutez un faux bord
Moins de retouches ; meilleur rendement au premier passage
Comparaison illustrative pour la planification de l'examen, pas une citation ; les valeurs réelles dépendent du matériau, de la presse et du volume.
Le coût caché réside dans les hypothèses et non dans le tonnage de la presse
Lorsqu’une pièce emboutie ne parvient pas à atteindre son objectif de coût, le tonnage de la presse est rarement la surprise. L'écart le plus important provient généralement de la pile de tolérances, de la disposition des bandes, de la marge de rebut, des opérations secondaires et de la planification des inspections. Ce sont ces hypothèses qui méritent une ligne dans la revue.
Pile de tolérance
82
Disposition des bandes
68
Indemnité de ferraille
54
Opérations secondaires
47
Dansspection planning
31
Les valeurs des barres ci-dessus constituent un indice d'influence relative pour la planification des révisions précoces, et non des données mesurées en usine. Le point est directionnel : si la pile de tolérances et la disposition des bandes ne sont pas résolues avant la sortie d'une matrice, le travail ultérieur de « réduction des coûts » est généralement plus coûteux qu'une modification du dessin. Un fournisseur qui peut montrer sa logique de bande et de données au stade de l'offre est plus facile à comparer qu'un fournisseur qui envoie uniquement un prix.
Où les exemples sont regroupés par famille de pièces
Les priorités DFM changent selon la famille de produits. Dans le domaine de l'automobile et des véhicules électriques, les questions dominantes concernent la formation des fenêtres, la qualité des matériaux et la répétabilité dimensionnelle. Dans l'électronique et les appareils électroménagers, les surfaces visibles, les petites tolérances et l'ajustement des assemblages dominent souvent. Dans les équipements industriels, la rigidité du boîtier, les vibrations et l'accès aux services peuvent avoir plus d'importance que la classe esthétique.
Estampage automobile et VE : 52 %
Électronique et électroménager : 28 %
Dansdustrial equipment: 20%
Le gâteau est un mélange d’analyses illustratives basées sur les familles de pièces décrites dans le catalogue d’un fournisseur d’emboutissage : pièces automobiles et véhicules électriques, pièces électroniques et électroménagers et travaux sur équipements industriels. Il ne s’agit pas de données sur les parts de marché. L'utilisation pratique consiste à décider quelle liste de contrôle DFM doit diriger l'examen : formabilité et durée de vie de l'outil pour l'automobile, ou apparence, précision des petites caractéristiques et logique d'assemblage pour l'électronique.
Une séquence de révision pratique et le test ROI
Un examen DFM fonctionne mieux sous la forme d’une séquence et non d’une seule réunion. L'objectif est d'éliminer les inconnues coûteuses avant la publication, puis de garder les hypothèses sous contrôle des modifications.
1
Définissez le volume annuel, la qualité du matériau et les véritables exigences fonctionnelles. Le volume décide si un processus progressif, de transfert ou un processus plus simple est crédible.
2
Examinez la disposition de la bande ou du blanc avant la formabilité détaillée. Vérifiez la force du transporteur, la stratégie du pilote, l'élimination des déchets et le nombre de stations.
3
Remettez en question la pile de tolérance et le schéma de référence. Conservez les légendes qui protègent l’ajustement et la fonction ; supprimez ceux qui ajoutent uniquement du jaugeage.
4
Créez un prototype ou un premier échantillon qui teste les fonctionnalités à risque, pas seulement les grandes lignes. Mesurez les interfaces de pliage, de trou et d’assemblage.
5
Vérifiez les interfaces d'automatisation : accès aux capteurs, retrait des bouchons, espace de maintenance des outils et chargement de l'opérateur. Les économies réalisées en matière d'automatisation disparaissent si la matrice ne peut pas être réparée.
6
Gelez les hypothèses approuvées et contrôlez les modifications ultérieures. Une réparation de matrice ou un ajustement des bords peut rouvrir un problème de tolérance déjà résolu.
Pour le retour sur investissement, comparez la modification de conception au coût évité, et non au seul prix de la pièce. Exemple : une révision de dessin et de mise en page de 1 200 $ évite une retouche de matrice de 8 000 $ et deux semaines d'essai. Il s’agit d’un rendement de 6,7 × avant les économies de rebut, et il est plus facile à défendre qu’une vague affirmation sur une « meilleure qualité ». Si le changement de conception coûte plus cher que l'économie d'outillage ou de lancement prévue, il ne s'agit pas d'une victoire DFM pour ce volume, mais d'une décision de produit différente.
Notes de maintenance, de validation et de conformité qui protègent les économies
Les économies DFM peuvent être perdues après le lancement si la maintenance et la validation sont traitées comme de la paperasse. Un examen utile du fournisseur relie la modification du dessin au plan de contrôle, au calendrier de maintenance des matrices et au processus de contrôle des modifications.
- Planifiez la maintenance des matrices en fonction des caractéristiques qui déterminent la qualité : rayons de formage, bords de coupe, pilotes et surfaces de came. Un revêtement ou un insert peut protéger une zone à forte usure, mais il doit être choisi en fonction du matériau et du volume, et non comme une mise à niveau par défaut.
- Pour les programmes automobiles et électriques, connectez les sorties DFM au PPAP, ISIR, aux plans de contrôle, au MSA et aux études de capacité, le cas échéant. Un changement de tolérance qui n'est pas reflété dans le plan de jauge constitue un risque de lancement et non une économie.
- Pour les appareils électroniques et électroménagers, confirmez les certificats de matériaux, les attentes en matière de finition de surface et les exigences RoHS ou REACH applicables. L'acceptation cosmétique doit être définie avec un échantillon limite ou une norme mesurable.
- Gardez le contrôle des changements serré. Une réparation de matrice peut déplacer un bord de garniture ou modifier une position de pré-perçage ; si le changement n'est pas examiné par rapport aux hypothèses DFM d'origine, le même défaut peut réapparaître sous une forme différente.
Les exemples DFM les plus crédibles sont donc traçables : une révision de dessin, un changement de tracé de bande, une décision de tolérance, un changement de gabarit et une note de maintenance. C’est cette traçabilité qui rend un devis comparable et un lancement plus facile à contrôler.
Le point pratique à retenir est simple : demandez des exemples de DFM qui montrent une conséquence avant et après. Un fournisseur qui peut expliquer pourquoi un trou s'est déplacé, pourquoi une station a été supprimée ou pourquoi une tolérance a été assouplie est généralement mieux préparé à proposer la pièce qu'il peut réellement produire. Les exemples n’ont pas besoin d’être dramatiques ; ils doivent être spécifiques, mesurables et liés à l'outillage et au plan d'inspection.
Article précédent
Conception axée sur la fiabilité et la fabricabilité : des marges qui survivent à la production
Article suivant
Pièces embouties en métal sur mesure pour l'industrie pétrolière : matériaux et approvisionnement
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
