-
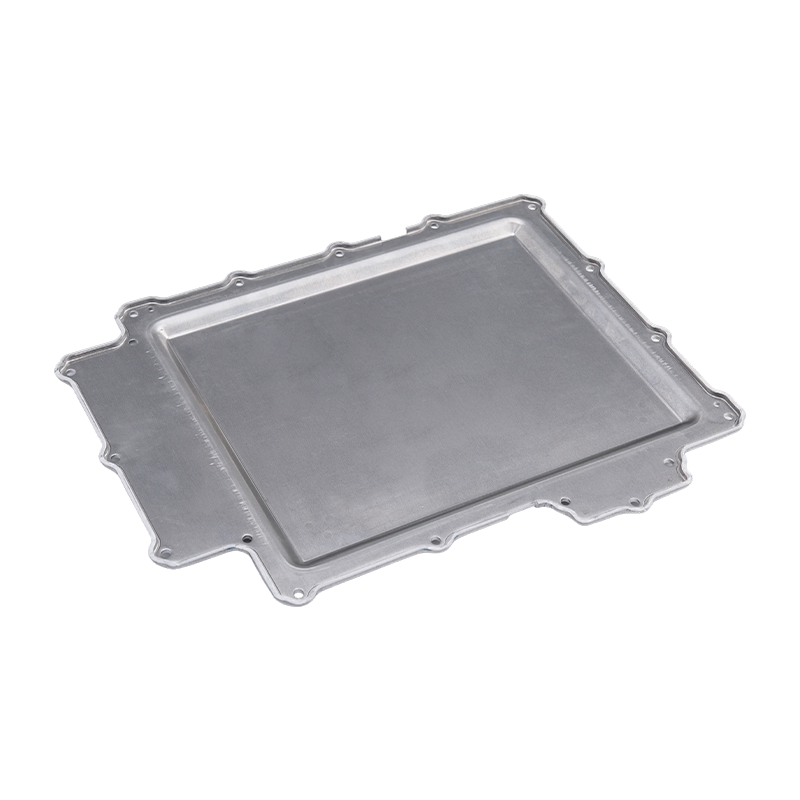
Pièces d'estampage du couvercle de la batterie
Nos pièces d'estampage de couvercle de bat...
-
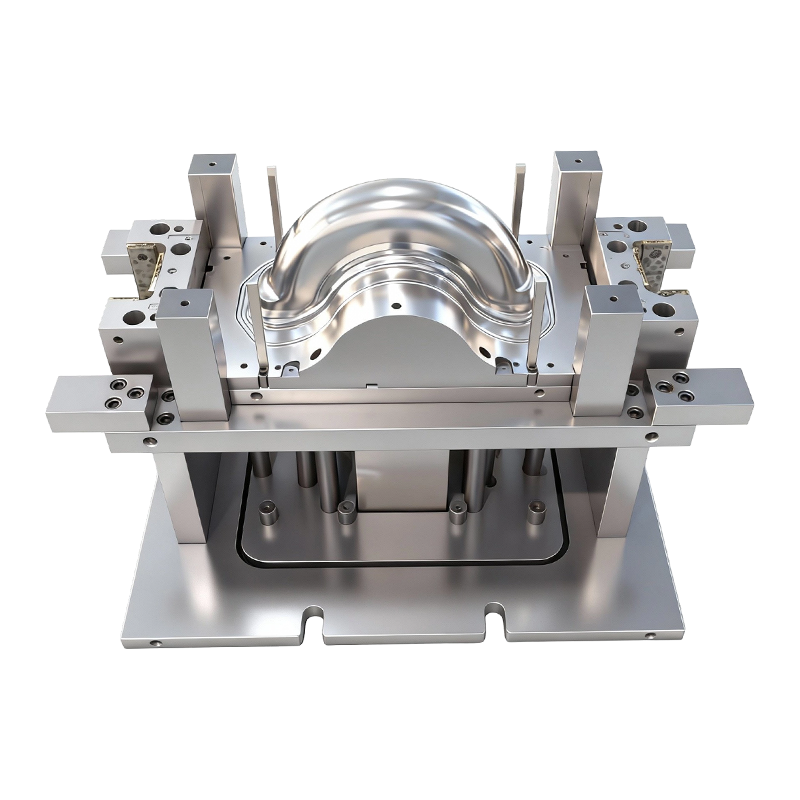
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
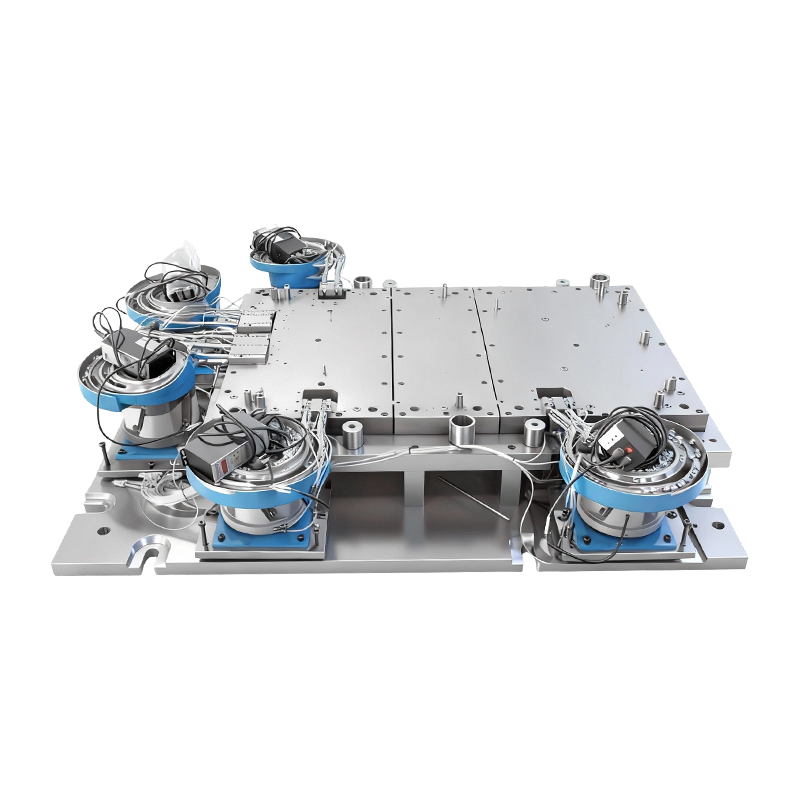
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
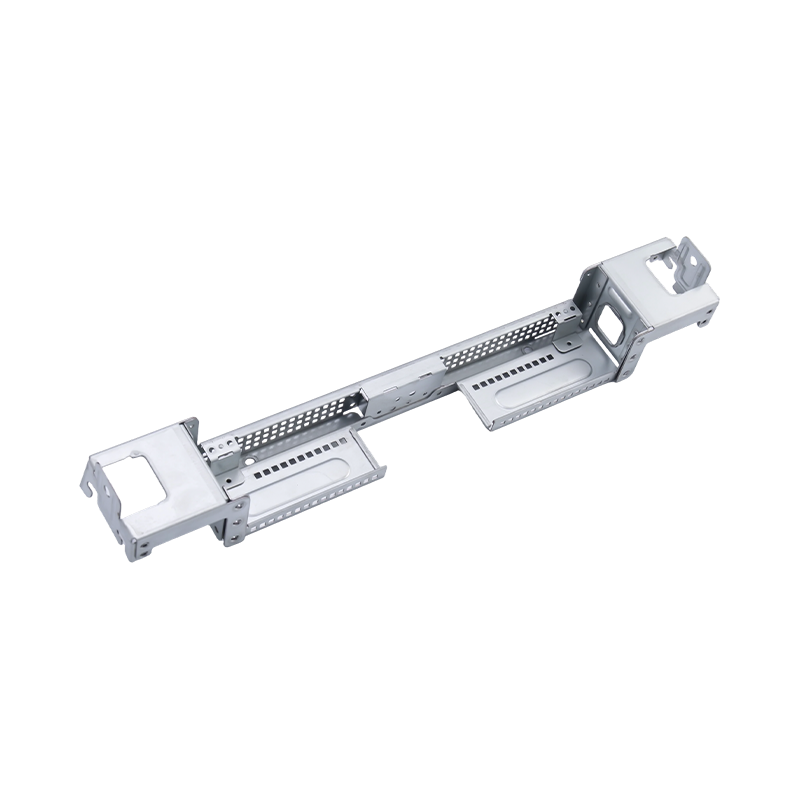
Grandes pièces d'estampage informatique haut de gamme
Nos grandes pièces d'estampage pour ordina...
-
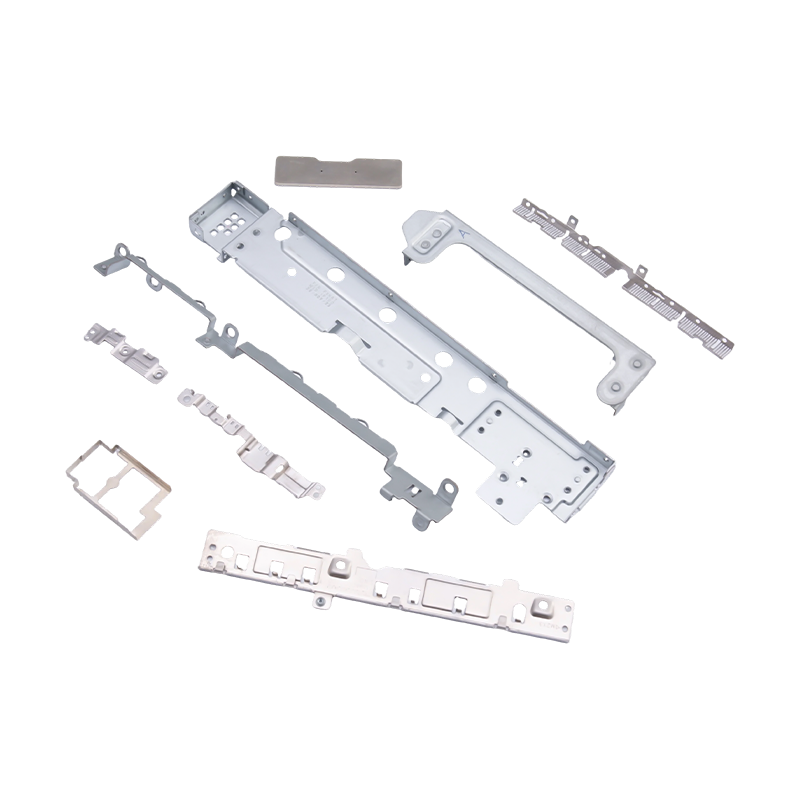
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
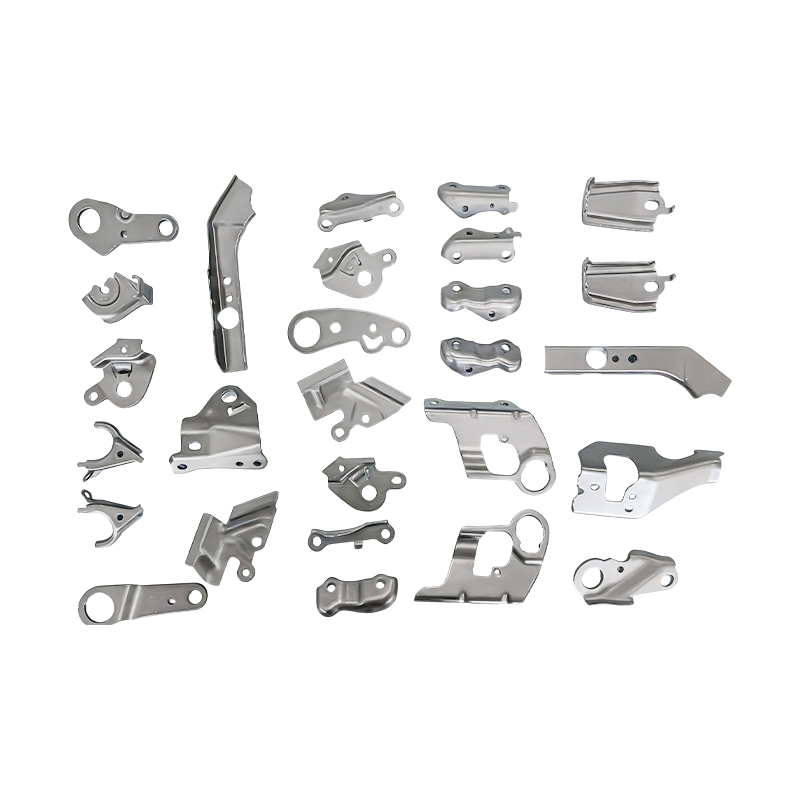
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Conception axée sur la fiabilité et la fabricabilité : des marges qui survivent à la production
Conception axée sur la fiabilité et la fabricabilité : des marges qui survivent à la production
2026-11-02
Un support de siège HC340LA de 1,5 mm a passé avec succès tous les contrôles dimensionnels sur la MMT et s'est toujours fissuré en service. La fissure a commencé à un rayon de courbure intérieur de 0,6 mm, qui existait parce que le dessin réutilisait une enveloppe d'emballage plutôt que parce que la charge de fatigue le permettait. Rien dans le dossier technique n'était faux sur le papier. La marge n’avait tout simplement été décidée par personne.
C'est là l'écart pratique entre deux disciplines qui sont habituellement examinées par deux groupes différents. La conception pour la fabricabilité demande si une pièce peut être fabriquée de manière répétée dans une fenêtre de processus stable. La conception axée sur la fiabilité se demande si elle continue à fonctionner pendant toute la durée de vie envisagée par le client. Sur les pièces estampillées, les deux réponses sont inscrites sur le même dessin, dans les trois mêmes chiffres.
Conclusion de travail : traiter les marges de fiabilité et les marges de fabrication comme un seul élément d’examen, et non comme deux. La géométrie du pliage, la pile de tolérances et l'état du matériau déterminent les deux propriétés, et une modification de l'une déplace l'autre. Réglez-les avant que le dé ne soit coupé et le programme obtient les deux gratuitement. Réglez-les ensuite et l'outil est payé deux fois.
Où DFM et DFR partagent les mêmes leviers
Quatre variables déterminent les résultats de la plupart des pièces estampées. Aucune d’entre elles n’est une idée nouvelle ; ce qui échoue en pratique, c'est le séquençage, car les commentaires sur l'outillage et les commentaires sur la fiabilité atterrissent sur le dessin à des moments différents.
Géométrie de formage
Un rayon intérieur inférieur à 1x l'épaisseur de la feuille concentre la contrainte sur la fibre externe ; en dessous de 0,5x, c'est une fissure en attente de son premier cycle de fatigue. Pour les nuances micro-alliées, maintenez 1,5 fois l'épaisseur ou la forme et soulagez les contraintes. Maintenez la distance entre le trou et le pliage à 2t R afin que le trou ne s'étire pas en un ovale qui échouerait plus tard lors d'un ajustement par pression.
Pile de tolérance
Plus ou moins 0,05 mm sur un élément situé à 300 mm de la référence, à l'intérieur d'une matrice progressive à quatre stations, est une promesse que le processus ne peut pas tenir. Empilez la tolérance en tenant compte de l'usure de l'outil, de la dispersion de l'épaisseur de la bobine et de la déflexion de la presse, puis testez si l'assemblage fonctionne toujours dans le pire des cas. Si ce n'est pas le cas, le correctif appartient à l'interface et non à une impression plus précise.
État du matériau
Un écart de rendement de 40 MPa entre les bobines modifie le retour élastique, ce qui modifie l'angle final, ce qui modifie la contrainte de contact au niveau du joint. Spécifiez la qualité et les conditions de livraison, demandez des certificats EN 10204 3.1 et maintenez la direction du grain cohérente entre le prototype et la série afin que le test de fiabilité valide la pièce que vous expédierez réellement.
Capacité du processus
Une caractéristique fonctionnant à Ppk 1.0 place environ une partie sur 300 en dehors des limites. Sur un support construit à 200 000 unités par an, il s'agit d'un chiffre de fiabilité et non d'un chiffre de qualité. Réglez Ppk 1,67 sur PPAP et concevez la fonctionnalité de manière à ce que la matrice la retienne toujours après 200 000 courses de tolérance d'usure.
Le concept de matrice lui-même est une décision en matière de fiabilité. Un outil progressif transporte la bande à travers chaque station en un seul passage, ce qui supprime la variation de serrage mais supprime la possibilité de corriger une station ultérieurement sans toucher toute la ligne. L'outillage de transfert répartit les stations sur les presses, ce qui facilite les réglages individuels au prix d'une manipulation plus importante. Révision estampage progressif ou par transfert Le processus détermine généralement très tôt quelles tolérances sont réalistes avant qu'une seule dimension ne soit choisie.
 Matrices d'emboutissage progressif pour boîtiers de moteurs automobiles Matrices continues personnalisées pour les carters de moteurs automobiles et les petites pièces en grand volume, conçues pour la précision, la résistance à l'usure et la production de masse maintenable. Voir le produit →
Comparaison DFM et DFR : cibles différentes, preuves partagées
Garder les deux colonnes séparées est utile même dans le cadre d'une revue conjointe, car elles optimisent différentes choses et consomment des données différentes.
Tableau 1 : Les deux disciplines se lisent comme des colonnes distinctes sur un formulaire d'évaluation mais convergent sur les mêmes caractéristiques critiques.
La courbe de coûts avec laquelle personne ne conteste jusqu'à ce que l'outillage existe
Le coût relatif de la correction d’un seul défaut d’une pièce emboutie augmente fortement, et l’étape la plus radicale n’est pas celle que la plupart des équipes envisagent.
Concept 1x
Gel de conception 8x
Construction de matrice 45x
PPAP120x
Champ 400x
Le quintuple saut entre le gel de la conception et la construction de la matrice est celui qui compte, car c'est le dernier point où la géométrie peut bouger sans toucher l'acier. La compensation du retour élastique, les ajouts et les changements de ligne de coupe sont peu coûteux sur un écran et coûteux dans une presse : un bloc de matrice recoupé signifie des semaines de temps de presse, un nouveau programme d'essai et une revalidation de chaque caractéristique qui a bougé. La marge de fiabilité qui arrive au PPAP est donc autant un coût de fabrication qu'un coût d'ingénierie.
Là où se concentre le travail sur la fiabilité des pièces estampées
La répartition ci-dessous est une vue planifiée de la manière dont le contenu des pièces estampées se répartit généralement entre les marchés finaux, utilisée pour dimensionner la capacité d'examen plutôt que pour décrire la part de marché mesurée.
Le contenu structurel, batterie et jeu de barres des véhicules automobiles et des véhicules électriques, qui représente environ 46 pour cent, représente la double charge la plus lourde, car les exigences en matière de collision, d'étanchéité et électriques reposent toutes sur la même pièce.
- 46% Carrosserie automobile et EV, batterie, jeu de barres
- 24% Boîtiers pour appareils électroniques et électroménagers grand public
- 18% Équipements industriels tels que servomoteurs et compresseurs
- 12% Pièces pour deux roues et poids lourds
Les plaques de recouvrement de batterie et les barres omnibus en cuivre constituent le cas le plus clair. L'exigence de fiabilité est l'étanchéité, une résistance de contact stable et un cyclage thermique sans fissuration ; les exigences de fabricabilité sont la profondeur d'emboutissage, la force de maintien du flan et le contrôle du retour élastique. Les deux tirent dans des directions opposées, et la pièce ne devient bon marché que lorsque les deux sont résolus dans la même itération plutôt que dans l'ordre.
 Pièces d'estampage de couvercle de batterie de précision Couvercles de boîtier de batterie estampés sur mesure en acier, aluminium ou acier inoxydable, avec des tolérances strictes et des options pour les trous, les brides et le pliage. Voir le produit →
Une séquence de révision qui survit au contact avec la production
La séquence compte plus que la minutie. Ces cinq étapes fonctionnent dans l’ordre indiqué et sont difficiles à mettre à niveau ultérieurement.
Étape 1 - Définir l'échec
Écrivez la définition de défaillance avant toute tolérance : charge, nombre de cycles, environnement, taux de fuite acceptable ou dérive de résistance. La fiabilité ne peut pas être évaluée par rapport à un critère non défini.
Étape 2 - Cartographier la fenêtre
Faites correspondre la pièce au type de matrice, au tonnage de presse et à la largeur de bobine réellement disponibles, puis signalez chaque fonctionnalité qui se trouve en dehors d'une fenêtre déjà éprouvée dans production de matrices d'estampage et de pièces d'estampage .
Étape 3 - Empilez de manière réaliste
Construisez l'empilement en incluant la tolérance d'usure et la dispersion des matériaux, et non avec des valeurs nominales. Vérifiez ensuite que l'assemblage fonctionne toujours dans le pire des cas plutôt que dans le cas nominal.
Étape 4 - Vérifiez les deux listes
Testez chaque élément de fiabilité par rapport à une limite de fabricabilité : rayon de courbure contre la durée de vie en fatigue, revêtement contre la résistance de contact, qualité des bords cisaillés contre l'initiation de fissures.
Étape 5 - Clôturer avec un plan de contrôle
Liez les intervalles de maintenance des matrices au nombre de courses, surveillez la capacité sur les caractéristiques critiques et revérifiez les deux propriétés après toute modification technique.
L’automatisation modifie cette image d’une manière spécifique. Le transfert robotisé et les commandes de ligne intégrées réduisent les dommages de manipulation entre les stations, ce qui améliore la fiabilité, mais ils ajoutent la répétabilité des pinces et la fiabilité des capteurs en tant que nouvelles variables qu'aucun dessin ne capture.
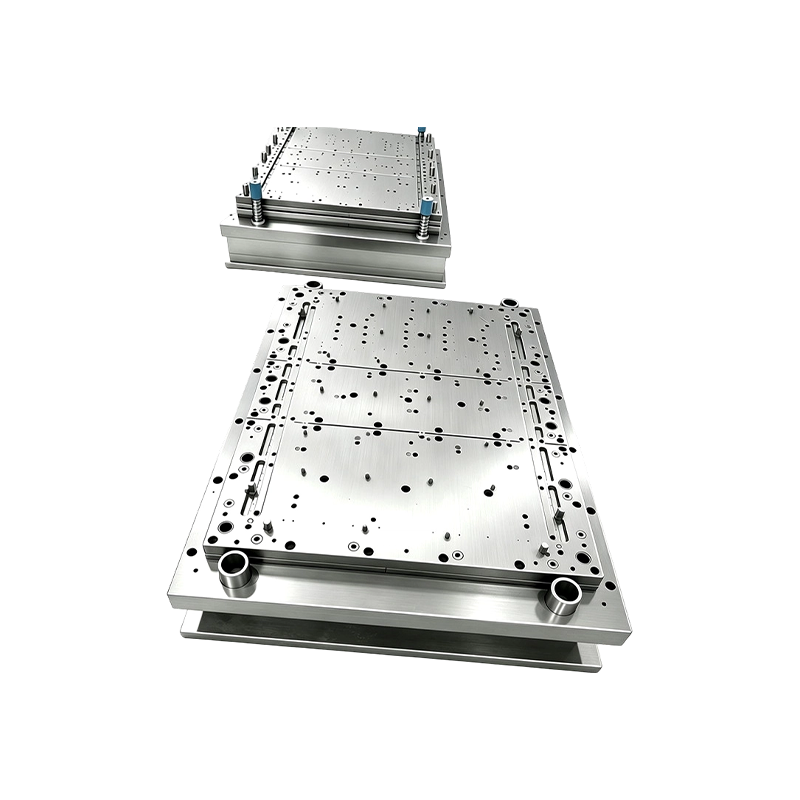 Équipement d'automatisation d'estampage personnalisé et projets clé en main Équipement d'automatisation d'estampage personnalisé proposé sous forme de projets clé en main, avec équipement de production associé configuré selon les besoins du client pour des opérations d'estampage rentables. Voir le produit →
Maintenance, documentation et conformité
Les marges ne survivent que si les documents les protègent après le démarrage de la production en série.
- Gardez le plan de contrôle et la révision AMDEC du processus verrouillés sur la révision du dessin ; toute réparation de matrice qui modifie la forme déclenche un nouveau PPAP et un avis de modification client.
- Fixez explicitement des objectifs de capacité : Ppk 1,67 au PPAP sur les caractéristiques critiques, 1,33 en production en série, avec une répétabilité de jauge inférieure à 10 % sur les mêmes fonctionnalités.
- Convenez des heures de corrosion selon ASTM B117 avant de faire le devis, car l'itinéraire de finition peut forcer des changements de géométrie qui n'ont jamais été évalués.
- Enregistrez les numéros de chaleur des matériaux par rapport aux bobines et conservez des échantillons de lots, soutenus par les certificats EN 10204 3.1.
- Planifiez l'entretien des matrices en courses plutôt qu'en jours calendaires, et prévoyez une tolérance d'usure dans les poinçons et les blocs de matrice afin que la première réparation ne modifie pas la valeur nominale.
- Gérez la conformité du marché séparément de l'ingénierie : déclarations RoHS et REACH pour les estampages électroniques, rapports dimensionnels pour l'automobile et processus d'écart documenté afin qu'une concession temporaire ne devienne jamais un dessin permanent.
La fiabilité et la fabricabilité ne sont pas deux projets menés en parallèle. Il s'agit d'un ensemble de décisions de marge exprimées en rayons de courbure, en piles de tolérances et en conditions matérielles, et elles sont les moins chères au moment où le dessin est encore souple. Une pièce qui ne peut pas être formée de manière fiable ne sera pas non plus fiable sur le terrain ; il échouera tout simplement plus tard, à un prix plus élevé.
Article précédent
Aucun article précédent
Article suivant
Exemples de conception pour la fabricabilité qui modifient les devis d'emboutissage des métaux
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
