-
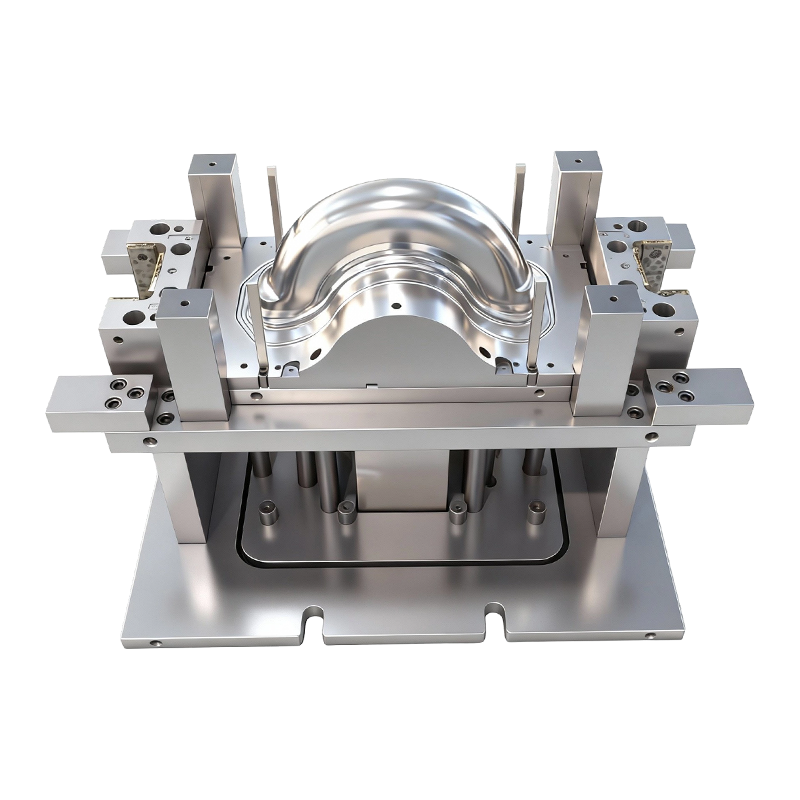
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
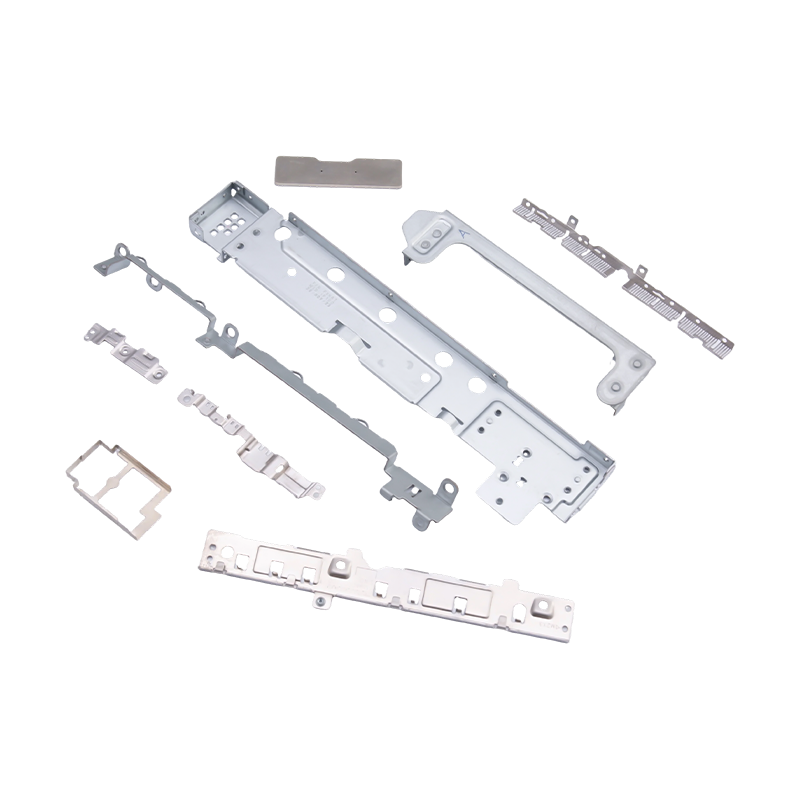
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
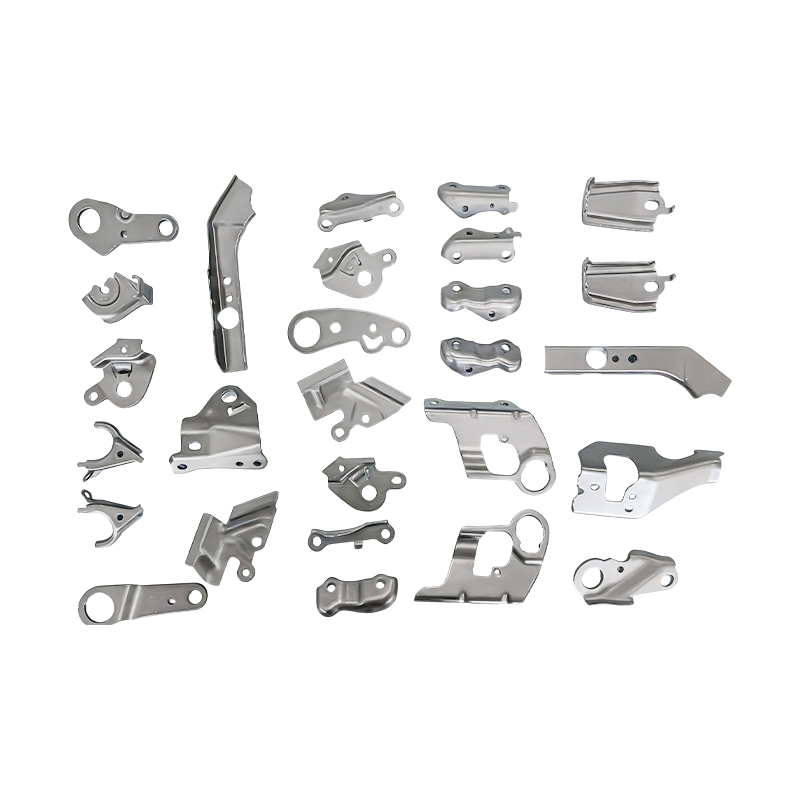
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...
-
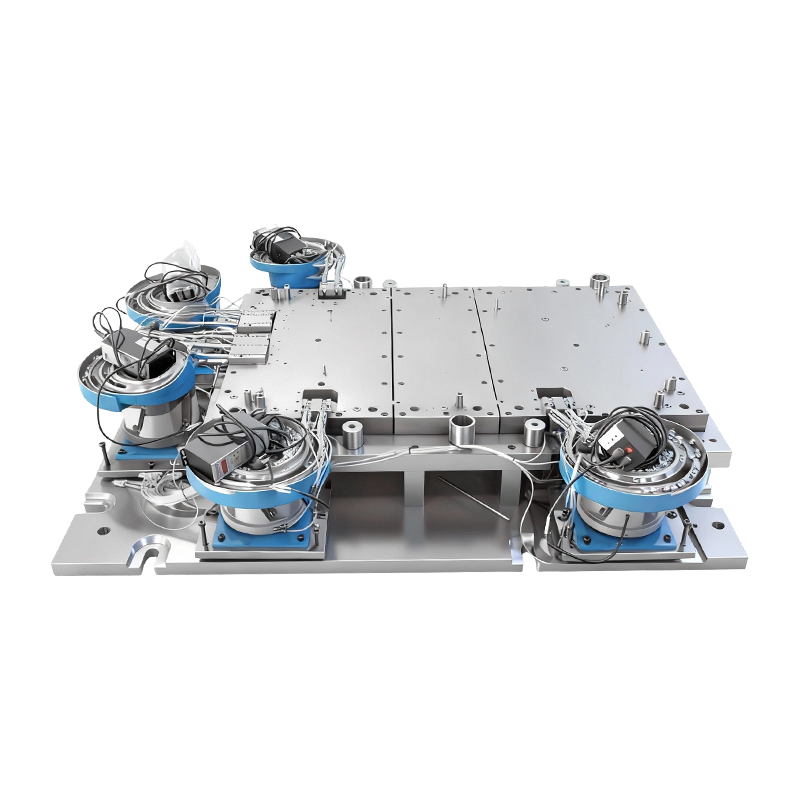
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
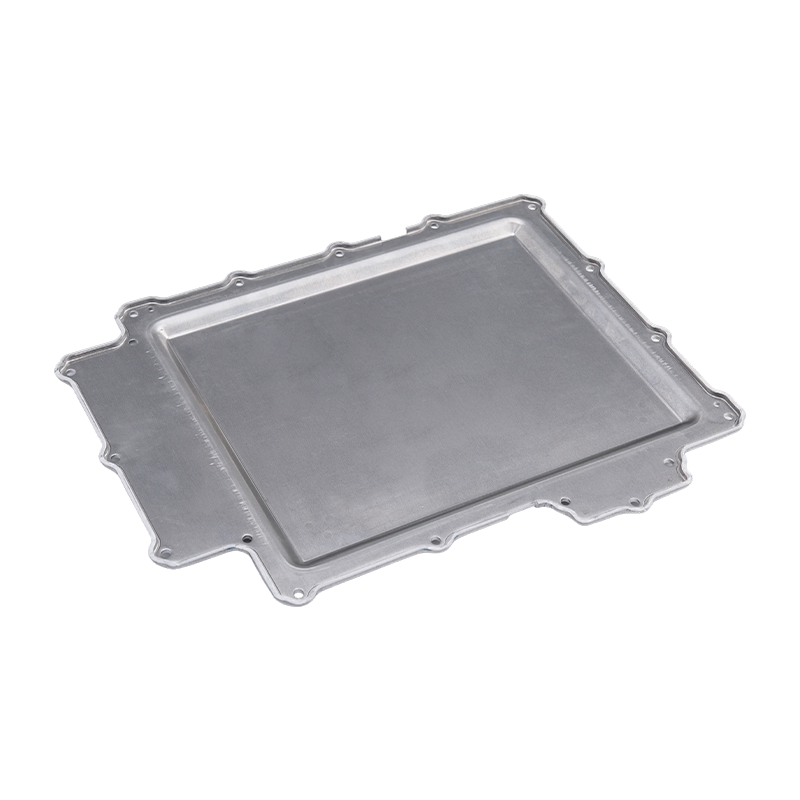
Pièces d'estampage du couvercle de la batterie
Nos pièces d'estampage de couvercle de bat...
-
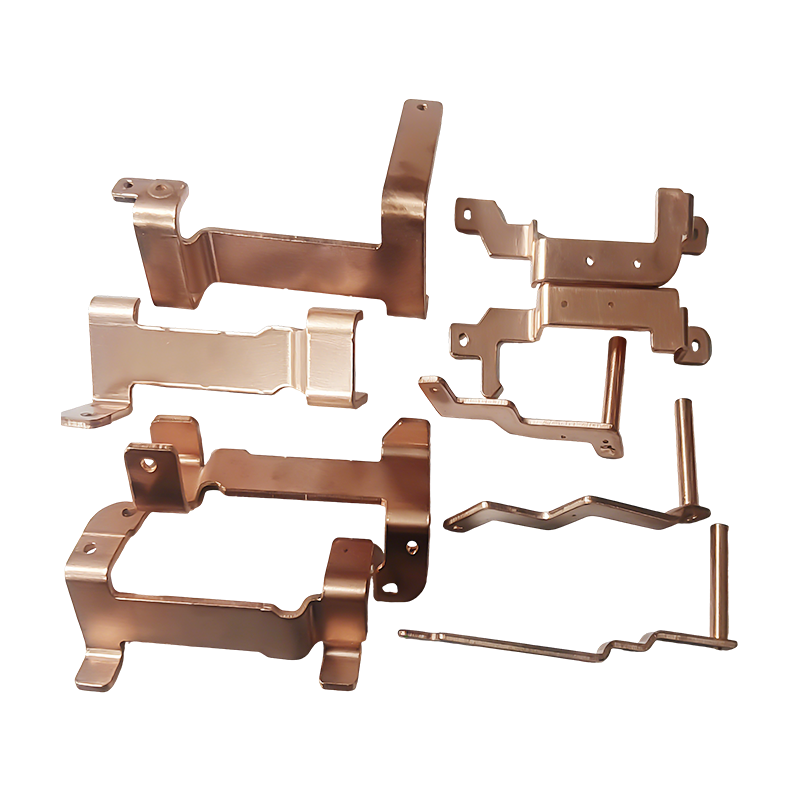
Pièces d'estampage de barres omnibus en cuivre pour véhicules à énergie nouvelle
Les pièces d'estampage de barres omnibus e...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Fournisseurs d'emboutissage d'aluminium : comment évaluer la capacité, les risques et l'adéquation
Fournisseurs d'emboutissage d'aluminium : comment évaluer la capacité, les risques et l'adéquation
2026-09-20
Pourquoi les fournisseurs d'emboutissage d'aluminium échouent après la première expédition
Un plateau de batterie en aluminium estampé qui passe des échantillons prototypes peut toujours échouer à 50 000 unités si la tolérance d'usure de la matrice du fournisseur n'a jamais été modélisée. Il en va de même pour une barre omnibus en cuivre qui répond aux spécifications de conductivité mais développe des fissures sur les bords après trois affûtages. L'aluminium se comporte différemment de l'acier : il se déchire, rebondit et galope à travers les jeux de matrice. Les meilleurs fournisseurs d’emboutissage d’aluminium ne sont pas simplement ceux qui proposent le prix au kilogramme le plus bas. Ils contrôlent la trempe des alliages, la maintenance des matrices et le transfert vers l’automatisation.
Conclusion fondamentale
Sélectionnez les fournisseurs d'emboutissage d'aluminium sur quatre capacités vérifiées : (1) conception de matrices pour l'alliage et l'état spécifiques, (2) enregistrements documentés de maintenance et de réaffûtage des matrices, (3) automatisation interne ou étroitement contrôlée pour les opérations progressives et de transfert, et (4) un système qualité qui échantillonne les premières et dernières pièces. Le prix suit ces quatre ; cela ne devrait pas les guider.
Qu'est-ce qui change lorsque vous estampez de l'aluminium au lieu de l'acier
L’emboutissage de l’aluminium ne remplace pas l’emboutissage de l’acier. Le métal a environ un tiers du module élastique de l’acier, le retour élastique est donc plus important et moins prévisible. Sa plus faible formabilité dans certains états signifie que l'emboutissage profond nécessite des rayons de matrice plus grands, une meilleure lubrification et parfois un recuit intermédiaire. Le tableau ci-dessous résume les différences pratiques qui affectent la sélection des fournisseurs.
Alliage et trempe
Les modèles 1100 et 3003 sont mous et se forment facilement mais manquent de résistance. 5052 propose une balance pour les supports et les boîtiers. Le 6061-T6 est solide mais se fissure dans les virages serrés à moins que vous ne le conceviez. Un fournisseur compétent demande l’état avant de proposer la matrice.
Jeu et usure des matrices
Des galles d'aluminium et des accumulations sur les bords de la filière. Le jeu doit être compris entre 8 et 12 % de l'épaisseur pour de nombreux alliages, et les matrices nécessitent des cannelures polies, un réaffûtage fréquent et parfois des inserts en carbure. Les fournisseurs qui utilisent des matrices en acier sur de l'aluminium produiront des éclats et des déchirures.
Transfert d'automatisation
Les matrices progressives et de transfert pour l'aluminium nécessitent des systèmes d'alimentation plus doux, des lubrifiants anti-grippage et une élimination des déchets qui ne raye pas la surface. L'automatisation qui fonctionne pour l'acier laminé à froid nécessite souvent un recalage et des pinces plus souples pour l'aluminium.
Si vous comparez emboutissage progressif et par transfert de métaux , le facteur aluminium modifie les hypothèses de temps de cycle et de coût de matrice que vous devez utiliser.
Types de fournisseurs comparés sur les mesures importantes
Les fournisseurs d’emboutissage d’aluminium se répartissent en trois grands modèles opérationnels. Le tableau ci-dessous les compare sur la propriété des matrices, l'expertise en matière d'alliages, l'automatisation et les risques. Les chiffres sont des plages typiques allant du devis et de l'audit des pièces estampées, et non des garanties.
Les coûts cachés qui apparaissent après trois mois
Le prix d'achat par pièce est visible. La maintenance des matrices, la ferraille et les opérations secondaires ne le sont pas. Dans un examen des projets d'emboutissage d'aluminium, les facteurs de coûts suivants apparaissent généralement après les 90 premiers jours. Les barres montrent leur part approximative de dépassements de coûts inattendus.
Reprise de la matrice
35%
Taux de rebut
25%
Temps d'arrêt du rebroyage
18%
Opérations secondaires
12%
Logistique
10%
La reprise des matrices et la mise au rebut constituent les coûts cachés les plus importants, car les outils en aluminium s'usent plus rapidement et les fenêtres de traitement sont plus étroites. Un fournisseur qui suit les résultats des matrices et les intervalles de réaffûtage peut proposer un prix à la pièce réaliste. Celui qui ne le fera pas récupérera ces coûts grâce aux ordres de modification.
Où sont utilisées des pièces estampées en aluminium
La demande d’emboutissage d’aluminium n’est pas uniforme. Le diagramme circulaire ci-dessous montre une répartition représentative des candidatures pour un fournisseur au service de clients de l'automobile, de l'électronique et de l'industrie. Les véhicules électriques et les systèmes de batteries en représentent désormais la plus grande part.
- Automobile et véhicules électriques (42 %) — couvercles de batterie, carters de moteur, jeux de barres, cadres de siège
- Electronique (26%) — châssis d'ordinateur portable, racks de serveur, panneaux de four
- Équipements industriels (16%) — boîtiers de servomoteur, pièces de compresseur
- Appareils électroménagers (10%) — coques et supports pour petit électroménager
- Autre (6%) — boîtiers et matériel spécialisés
 Pièces d'estampage du couvercle de la batterie Nos pièces d'estampage de couvercle de batterie sont des composants fabriqués avec précision, conçus pour les boîtiers de batteries automobiles, industrielles et de stockage d'énergie. Fabriqué à partir de haute qualité... Voir le produit →
L'estampage du couvercle de la batterie est un bon exemple de pièce qui semble simple mais qui exige un contrôle strict de la planéité, de la qualité des bords et de la stabilité dimensionnelle après formage. Les fournisseurs qui produisent déjà ces pièces pour les programmes EV comprennent les exigences en matière d’alliage et de matrice.
Un processus de sélection en cinq étapes pour les fournisseurs d'emboutissage d'aluminium
Utilisez cette séquence pour comparer les fournisseurs sans vous perdre dans les feuilles de calcul. Chaque étape produit un document que vous pouvez exiger d'un fournisseur.
Étape 1
Définir l'alliage et la pile de tolérances
Écrivez l'état, l'épaisseur et les dimensions critiques. Un rayon de courbure de 0,2 mm dans le 6061-T6 est un processus différent du même rayon dans le 5052-H32. Envoyez la pile avec la RFQ.
Étape 2
Auditer les dossiers de maintenance des matrices
Demandez des bûches de rebroyage, des compteurs de coups et des taux de rebut pour des travaux similaires en aluminium. Un fournisseur qui ne peut pas afficher les données sur la durée de vie des matrices devine votre prix à la pièce.
Étape 3
Exécuter un pilote avec étude de capacité
Exiger un tirage de 300 pièces avec Cpk sur les dimensions critiques. Le ressort en aluminium peut modifier la moyenne après les premières centaines de coups. Le pilote expose ce changement.
Étape 4
Vérifier le transfert d'automatisation
Si la pièce fonctionne sur un matrice progressive pour pièces automobiles , surveillez l'alimentation, l'élimination des déchets et l'éjection des pièces. L'aluminium se raye facilement ; l'automatisation doit le gérer sans dommage esthétique.
Étape 5
Bloquez un contrat de service
Définissez les intervalles de réaffûtage, les inserts de matrice de rechange et le temps de réponse pour les réparations de matrice. Le devis le plus bas les exclut souvent et ils deviennent le coût réel.
 Équipement d'automatisation d'estampage Suzhou Shuangqisi Mold Equipment Co., Ltd., située au n° 118 Yexin Road, district de Wujiang, ville de Suzhou, compte 60 employés techniques. Grâce aux efforts conjoints et continus... Voir le produit →
L’automatisation n’est pas une réflexion secondaire pour l’aluminium. Une ligne d'automatisation d'emboutissage dédiée peut réduire les dommages de manipulation et stabiliser le processus, mais elle doit être spécifiée pour l'alliage et la géométrie de la pièce.
Liste de contrôle de maintenance et de conformité avant de vous engager
Les fournisseurs d'emboutissage d'aluminium qui servent les clients de l'automobile et de l'électronique doivent répondre aux exigences de traçabilité et de conformité des matériaux. Utilisez cette liste de contrôle pendant l’audit.
- Traçabilité des alliages : certificats d'usine pour chaque bobine ou ébauche, avec numéros de coulée liés aux lots de production.
- Calendrier d'entretien des matrices : intervalles de rebroyage documentés basés sur le nombre de hits, et non sur l'heure du calendrier.
- RoHS et REACH : déclarations pour les lubrifiants, les revêtements et toutes opérations secondaires.
- IATF 16949 ou ISO 9001 : certificats actuels avec une portée couvrant l'estampage de l'aluminium.
- Emballage et contrôle de la corrosion : l'aluminium peut s'oxyder ou se rayer pendant le transport ; spécifiez l'entrelacement et le VCI si nécessaire.
Pièces d'estampage de barres omnibus en cuivre pour véhicules à énergie nouvelle Pièces d'estampage de barres omnibus en cuivre pour véhicules à énergie nouvelle are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Voir le produit → Les barres omnibus en cuivre et autres pièces critiques en matière de conductivité ajoutent une autre couche : elles doivent répondre aux exigences électriques et thermiques tout en survivant au processus d'emboutissage. Un fournisseur intégré qui comprend à la fois la matrice et l’utilisation finale peut combler cet écart. Un fournisseur intégré qui construit ses propres matrices et automatise présente moins de risques de transfert, mais il regroupe également une plus grande partie de votre programme sous un même toit. Visitez le sol, examinez les journaux de rebroyage et assistez à un changement de matrice. Les preuves sont là si vous les demandez.
Article précédent
Matrice composée vs matrice progressive : différences, applications et comment choisir
Article suivant
Estampage progressif de l'aluminium : processus, alliages, conseils de conception et guide des coûts
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
