-
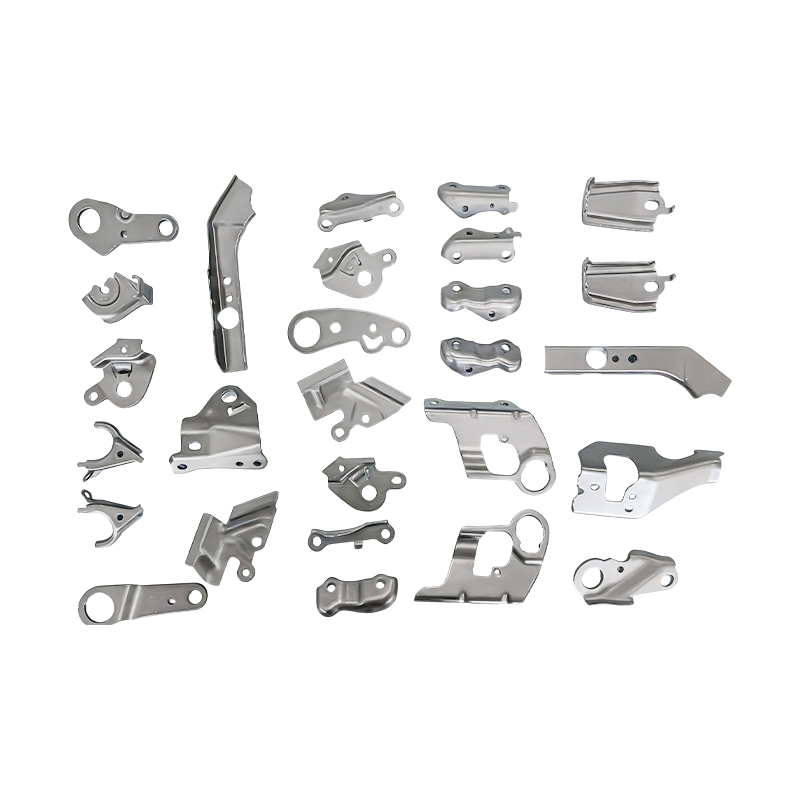
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...
-
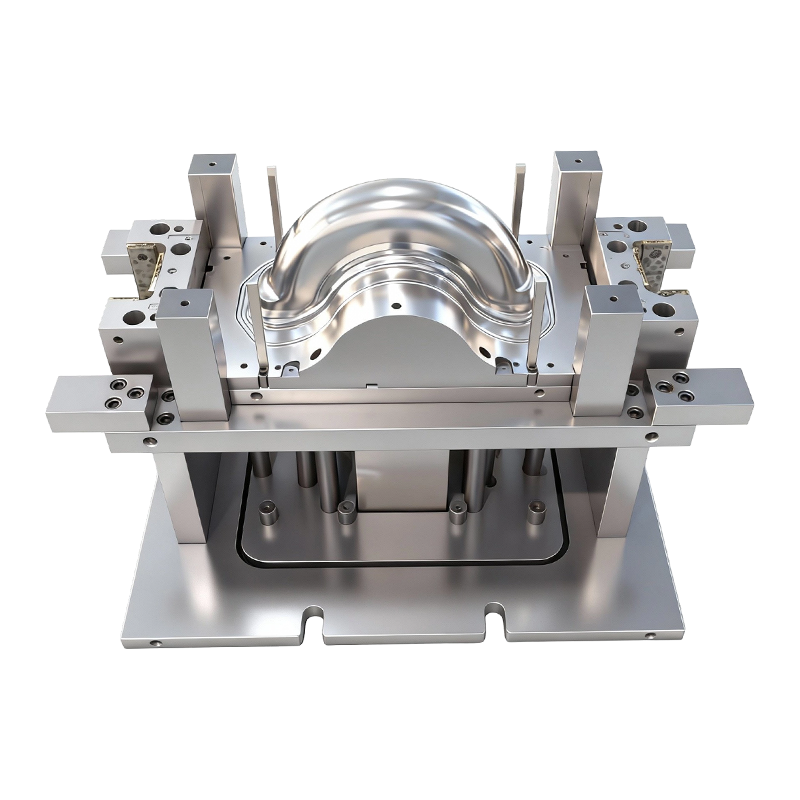
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
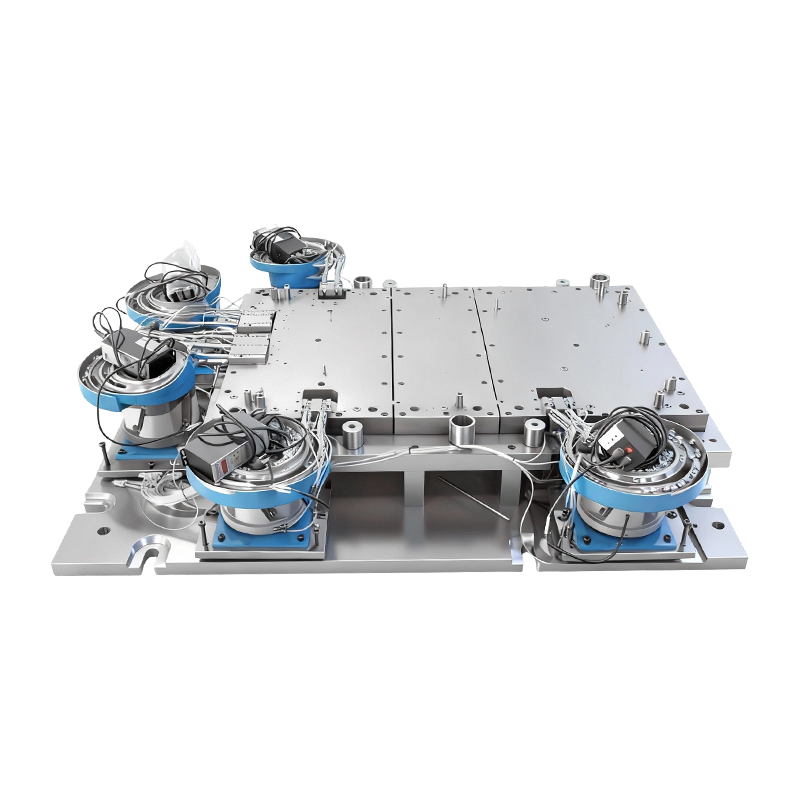
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
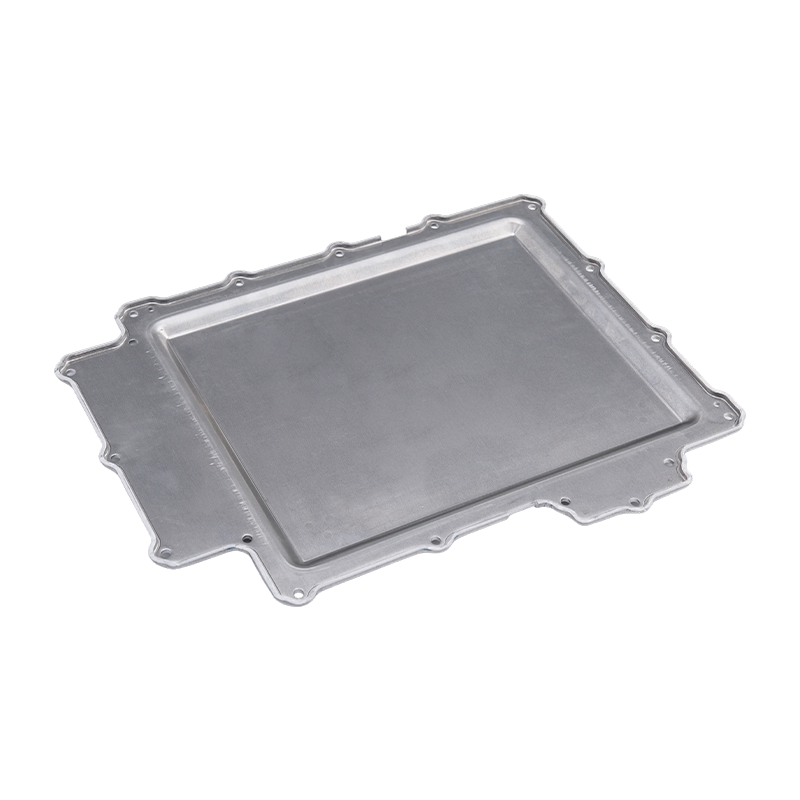
Pièces d'estampage du couvercle de la batterie
Nos pièces d'estampage de couvercle de bat...
-
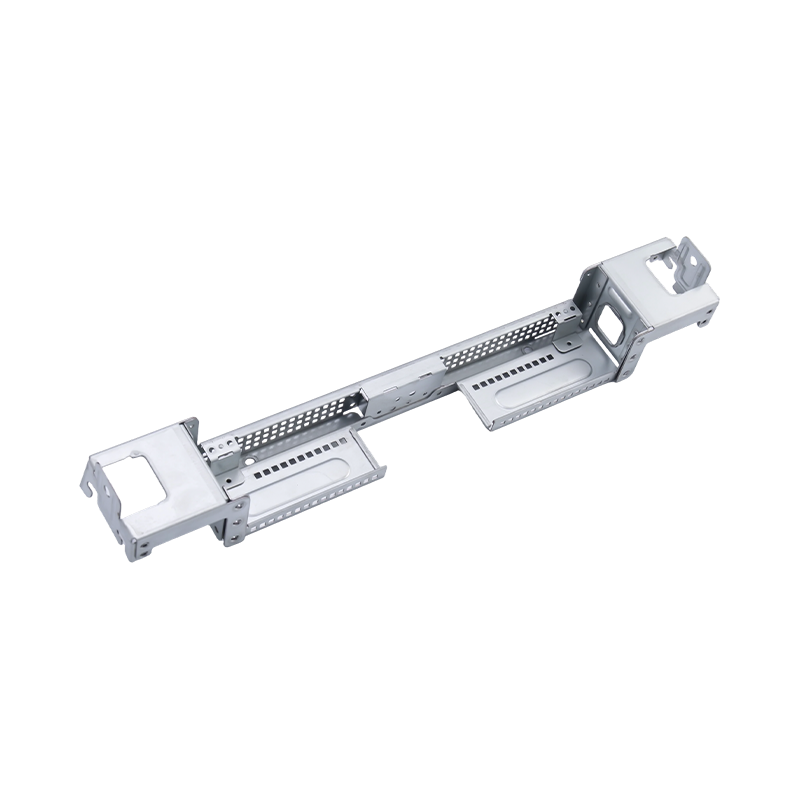
Grandes pièces d'estampage informatique haut de gamme
Nos grandes pièces d'estampage pour ordina...
-
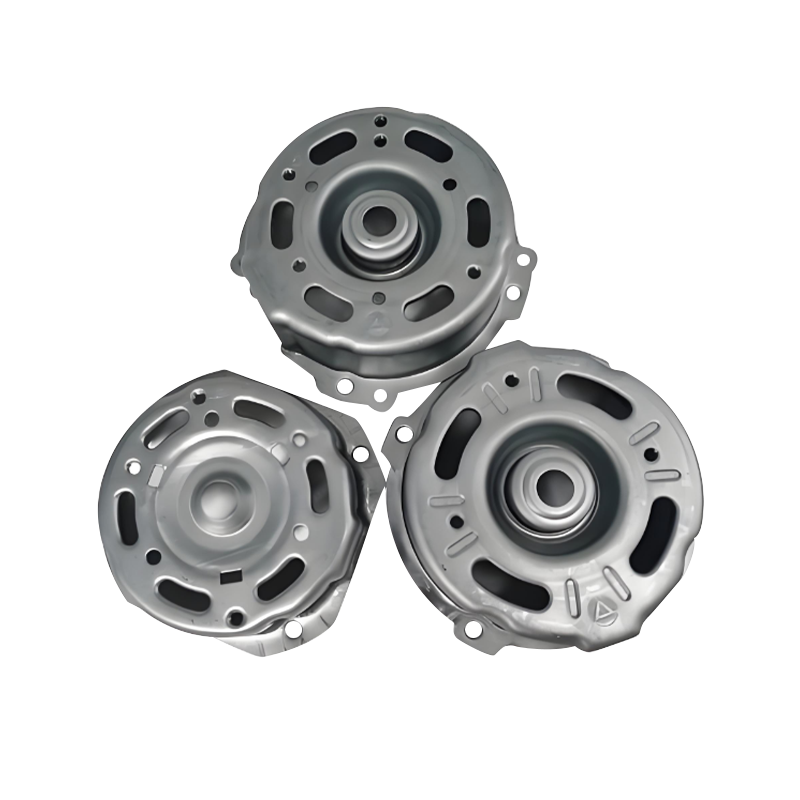
Pièces d'estampage de carter de moteur automobile
Les pièces d'estampage des carters de mote...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Estampage progressif de l'aluminium : processus, alliages, conseils de conception et guide des coûts
Estampage progressif de l'aluminium : processus, alliages, conseils de conception et guide des coûts
2026-09-14
L'emboutissage progressif de l'aluminium est le moyen le plus cohérent et le plus rentable de produire de grands volumes de pièces de précision légères, à condition que la géométrie, l'alliage et la quantité annuelle correspondent au processus. Une seule matrice progressive alimentée par une bobine peut ébaucher, percer, former et découper un composant en aluminium à chaque course de presse tout en maintenant des tolérances trou à trou proches de ± 0,05 mm sans usinage secondaire. Cette combinaison est la raison pour laquelle les couvercles de batterie, les boîtiers de moteur, les pièces électroniques du châssis et les connecteurs électriques sont régulièrement fabriqués de cette façon.
À retenir : choisissez l'estampage progressif en aluminium lorsque la demande annuelle est élevée, que la pièce peut être emboîtée dans une bande continue et que des tolérances constantes comptent plus que la flexibilité de conception. En dessous de ces conditions, un outillage manuel ou de transfert plus simple est souvent plus économique.
Qu’est-ce que l’estampage progressif de l’aluminium ?
L'emboutissage progressif alimente une bande métallique continue à travers un seul ensemble de matrices comportant plusieurs stations. Chaque station effectue une ou plusieurs opérations (pilotage, découpage, matriçage, pliage, emboutissage, gaufrage ou piquage) de sorte que la bande brute se transforme progressivement en pièce finie lorsqu'elle atteint la dernière station, où elle est découpée de la bande support.
Comment se déroule le processus en production
- Un alimentateur de bobines redresse la bande d'aluminium et l'avance dans la matrice à un pas précis par course de presse.
- Les pilotes engagent des trous pré-percés pour verrouiller la position de la bande à chaque station, ce qui garantit la précision du positionnement d'un élément à l'autre.
- Les stations fonctionnent progressivement : la première perce des avant-trous, celles du milieu forment des coudes ou des gaufrages, et la station finale sépare la pièce.
- La pièce finie est déchargée par une goulotte tandis que les débris de squelette sont rembobinés ou déchiquetés pour être recyclés.
Étant donné que toutes les stations agissent simultanément sur différentes parties de la même bande, un seul coup de presse produit une pièce en aluminium complète. Cette opération continue est ce qui différencie l’emboutissage progressif du estampage par transfert , où les flans individuels font la navette entre des stations de découpe distinctes.
Des alliages d'aluminium qui fonctionnent bien dans une filière progressive
Toutes les qualités d'aluminium ne passent pas proprement à travers une filière progressive. Les candidats retenus combinent formabilité, retour élastique prévisible et comportement de surface acceptable sous poinçonnage à grande vitesse. En pratique, les alliages des séries 3xxx, 5xxx et 6xxx couvrent la plupart des projets.
Alliage
Caractère commun
Pourquoi il est sélectionné
5052
H32
Haute résistance à la fatigue et à la corrosion ; utilisé pour les couvercles de batterie, les supports et les extrémités du réservoir de carburant.
3003
H14
Excellente formabilité et faible coût ; un outil de travail pour les boîtiers, les pièces d'échangeur de chaleur et les emboutissages généraux.
6061
T6
Plus solide et plus stable en service, mais le retour élastique est plus élevé ; préféré pour les supports et supports structurels.
1100
H14
Très doux et facile à dessiner ; utilisé pour les plaques signalétiques, les réflecteurs et les pièces électriques à géométrie simple.
Tableau 1 — Sélection d'alliage d'aluminium pour les matrices progressives : la résistance et la formabilité s'échangent toujours contre le retour élastique.
Pourquoi l'emboutissage progressif est préféré pour les pièces en aluminium
L'analyse de rentabilisation se résume à quatre avantages mesurables par rapport aux matrices manuelles, à l'usinage ou aux outils d'emboutissage profond uniquement.
Débit ininterrompu
Une matrice progressive en aluminium bien construite fonctionne à des centaines de courses par minute, et chaque course produit une pièce complète. Le coût unitaire diminue rapidement une fois que le volume dépasse le point d’amortissement de l’outillage.
Précision reproductible
Étant donné que la bande est pilotée à chaque station, les positions d'une fonctionnalité à l'autre restent cohérentes sur des millions de cycles. Les configurations de trous critiques dans les composants de la batterie et du moteur tiennent à ±0,05 mm sans retouche.
Réduction de poids
À 2,7 g/cm3, l’aluminium représente environ un tiers du poids de l’acier. L'estampage progressif permet aux concepteurs d'utiliser des sections minces, rigides et formées au lieu de pièces moulées lourdes.
Opérations secondaires intégrées
Le taraudage, le rivetage, le formage de cames et le marquage peuvent être ajoutés en tant que stations dans la matrice, de sorte que les pièces se rapprochent de leur état d'assemblage final et réduisent les étapes de la chaîne d'approvisionnement.
Les boîtiers de batterie sont un exemple typique où ces avantages s’additionnent. Le couvercle doit être dimensionnellement stable, résistant à la corrosion et produit en grand volume à un coût constant.
 Pièces d'estampage de couvercle de batterie de précision pour boîtiers Ce couvercle de batterie estampé convient aux boîtiers automobiles et de stockage d'énergie, offrant une stabilité dimensionnelle et une résistance à la corrosion dans les productions à grand volume, ce qui correspond à la discussion de l'article sur les avantages en matière de poids et d'étanchéité. Voir le produit →
Dans la pratique, les fabricants qui abandonnent les assemblages en acier soudé pour se tourner vers des couvercles en aluminium estampé réduisent de plus de moitié le poids des pièces tout en améliorant l'uniformité de l'étanchéité.
Limites de conception : ce qui détermine le succès avant de couper l'acier
L'aluminium se comporte différemment de l'acier dans une filière progressive. Son rapport rendement/module plus élevé produit plus de retour élastique, et sa tendance au grippage contre l'acier à outils rend la lubrification et le revêtement des matrices obligatoires. Comprendre ces limites dès le départ fait la différence entre un lancement en douceur et une refonte coûteuse.
Règles de conception pratiques utilisées par les ingénieurs en outillage
- Rayon de courbure minimum de 1,0 à 1,5 fois l'épaisseur du matériau pour les alliages 3xxx et 5xxx ; augmenter vers 2,0 fois pour les états 6xxx-T.
- Spécifiez une direction de bavure constante sur toute surface qui devient une interface d’étanchéité ou coulissante.
- Gardez les profondeurs d'étirage modérées ; L'aluminium se déchire à des rayons d'angle vifs, ajoutez donc un rayon d'angle minimum de 0,5 mm sur les coffrages profonds.
- Prévoir une compensation du retour élastique dans la conception de la matrice ; les fournisseurs fiables ajoutent des fonctionnalités de correction pendant les essais plutôt qu'après la défaillance des pièces.
Tolérances réalisables en production
±0,05mm Perçage
±0,08 mm Profil découpé
±0,10 mm Courbes formées
±0,15 mm Bords à bride
Tableau 1 — Tolérances de production typiques maintenues sur des emboutis progressifs en aluminium avec un outillage bien entretenu.
Où les emboutissages progressifs en aluminium sont utilisés
L'emboutissage progressif de l'aluminium apparaît partout où des pièces métalliques légères, conductrices d'électricité ou résistantes à la corrosion sont nécessaires en grand volume. La répartition ci-dessous reflète la demande typique dans les secteurs que nous fournissons.
- Automobile et véhicules électriques (42 %) — couvercles de batterie, carters de moteur, pièces de siège, barres omnibus en cuivre, supports structurels.
- Electronique (21%) — boîtiers d'ordinateurs portables, pièces de châssis de serveur, petits connecteurs et blindages.
- Appareils électroménagers et produits blancs (19%) — panneaux du four, estampages du boîtier de commande, ailettes de l'échangeur de chaleur.
- Équipements industriels (18%) — boîtiers de servomoteurs, composants du compresseur, plaques de montage.
Véhicules automobiles et nouvelles énergies
Le passage aux transmissions électriques a fait de l’estampage progressif de l’aluminium le processus par défaut pour les composants du système de batterie et du moteur. Une barre omnibus en cuivre ou en aluminium emboutie, par exemple, remplace les barres pliées et usinées par une pièce qui maintient la planéité et la position des trous en une seule étape.
 Pièces d'estampage de barres omnibus en cuivre pour la distribution d'énergie EV Cette barre omnibus en cuivre de haute pureté prend en charge un flux de courant efficace entre la batterie, le moteur et les convertisseurs, avec des surfaces plaquées et des tolérances serrées pour les applications EV exigeantes, correspondant à l'accent mis dans le paragraphe sur les avantages de l'estampage progressif. Voir le produit →
De même, les pièces d'emboutissage du carter de moteur tirent parti des propriétés thermiques et de la légèreté de l'aluminium, tandis que les matrices progressives maintiennent la concentricité étroite requise par les assemblages de rotor et de stator.
Électronique et appareils électroménagers
L'électronique grand public privilégie l'aluminium pour sa finition de surface et son comportement en matière de blindage EMI. L'estampage progressif produit des pièces à paroi fine et de haute précision qui entrent dans la composition des assemblages d'ordinateurs portables et de téléphones.
 Pièces d'estampage de châssis d'ordinateur portable en aluminium Ces composants estampés pour châssis et supports d'ordinateurs portables allient légèreté et rigidité, avec des positions de trous précises et des structures d'encliquetage qui permettent un assemblage efficace, en rapport avec le point de l'article sur les pièces électroniques à paroi mince. Voir le produit →
Du côté des appareils électroménagers, les grandes coques de four et les emboutis de panneaux de commande bénéficient des mêmes économies de processus lorsque les volumes de production justifient un outillage dédié.
Coût de l'outillage et sélection des fournisseurs : quatre étapes pour éviter les regrets
Les matrices progressives représentent le coût initial le plus important dans un programme d'emboutissage de l'aluminium, dépassant souvent la presse et l'équipement de manutention. L’objectif n’est pas de payer le moins cher pour les outils, mais de payer pour la bonne conception d’outils, car la qualité des matrices détermine la qualité des pièces pendant toute la durée de vie du programme.
Étape 1 — Validez l'analyse de rentabilisation. L'outillage progressif commence à avoir du sens à partir d'environ 50 000 à 100 000 pièces par an. En dessous, envisagez des options d’outillage plus économiques.
Étape 2 — Envoyez un package de données réalisables. Fournissez le modèle 3D, la pile de tolérances, les exigences en matière de finition de surface et la demande annuelle. Une révision claire de la disposition des bandes à ce stade évite des révisions coûteuses des matrices.
Étape 3 — Auditer la capacité de production réelle. Recherchez la conception de matrices en interne, l'usinage CNC et les presses d'essai sous un même toit. Un fournisseur possédant à la fois des capacités de fabrication de matrices et d’emboutissage résout les problèmes de tolérance avant qu’ils n’atteignent la production.
Étape 4 — Exigez un rapport du premier article avec les données SPC. Confirmez que les caractéristiques critiques restent dans les cibles Cpk sur plusieurs bobines et tirages de presse, et pas seulement sur le premier échantillon.
Les fournisseurs qui combinent matrices progressives, presses à emboutir et automatisation – comme notre équipe de Shuangqisi, avec des presses de 80 à 400 tonnes et une filiale interne d’automatisation de l’emboutissage – peuvent raccourcir la montée en puissance et maintenir les tolérances stables au fil des équipes.
Considérations relatives à la maintenance, à la qualité et à la conformité
Les meilleures matrices progressives en aluminium perdent toujours en performances si la maintenance est négligée. La tendance de l'aluminium au grippage fait de la gestion de la lubrification et des revêtements de surface les deux contrôles qui séparent les programmes fiables des temps d'arrêt récurrents.
- Protection de la surface de la matrice : Les revêtements DLC ou TiCN sur les poinçons de formage réduisent le ramassage de l'aluminium et prolongent les intervalles de réaffûtage.
- Sélection de lubrifiant : utiliser des lubrifiants par évaporation ou à faible résidu compatibles avec le nettoyage en aval, notamment pour les batteries et les pièces électroniques.
- Entretien préventif : inspecter les pilotes, les ressorts et les plaques d'usure à des intervalles de course définis ; les matrices progressives échouent de manière prévisible lorsque l'usure atteint un seuil.
- Documents de conformité : pour les industries d’exportation ou réglementées, conserver les certificats de matériaux et le PPAP ou la documentation équivalente à disposition pour audit.
Le contrôle qualité des pièces embouties en aluminium doit inclure une vérification CMM des positions critiques des trous, des contrôles de surface pour détecter les rayures et une vérification périodique de la dureté des bobines entrantes, car la variation du matériau entrant est la cause cachée la plus courante de fissures et de dérive de retour élastique.
L’emboutissage progressif de l’aluminium n’est pas le procédé le moins cher pour les prototypes ou les petits lots, et il ne peut pas battre une matrice de transfert pour les très grands panneaux. Mais pour les pièces qui s'adaptent à une bande alimentée en bobine et se répètent par centaines de milliers, elle offre le coût unitaire le plus bas, la consistance la plus serrée et le temps de cycle le plus court de toutes les méthodes de formage. Le véritable avantage concurrentiel réside dans le choix d’un fournisseur qui conçoit la matrice, gère l’emboutissage et construit l’automatisation dans le cadre d’un projet intégré.
Avant d'approuver un devis, comparez les antécédents du fournisseur en matière de fabrication de matrices, la capacité de la presse et la discipline SPC, et pas seulement le prix par pièce. Explorer Capacités de moulage et d'estampage de Shuangqisi lorsque vous êtes prêt à évaluer un partenaire potentiel pour votre programme d'estampage progressif de l'aluminium.
Article précédent
Fournisseurs d'emboutissage d'aluminium : comment évaluer la capacité, les risques et l'adéquation
Article suivant
L'emboutissage des métaux expliqué : le guide complet du processus, des matériaux et des coûts
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
