-
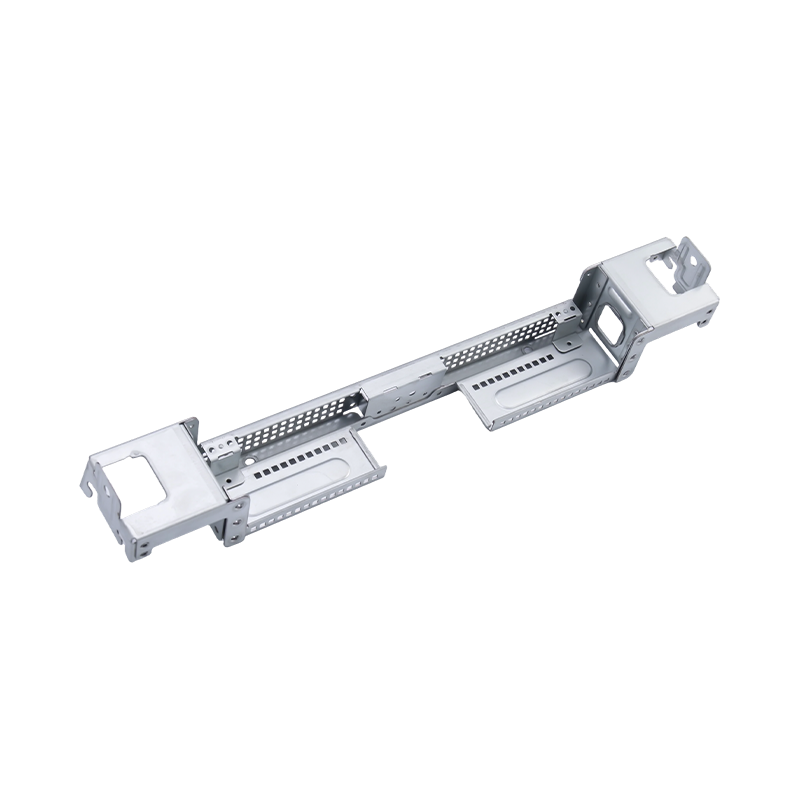
Grandes pièces d'estampage informatique haut de gamme
Nos grandes pièces d'estampage pour ordina...
-
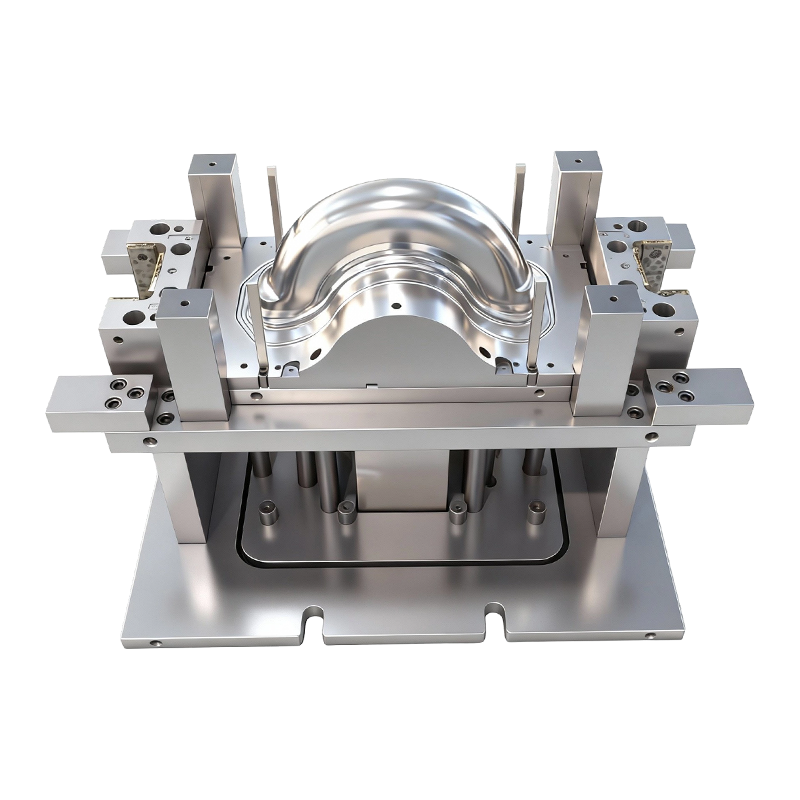
Moule d'emboutissage pour roues avant et arrière de véhicules électriques à deux roues
Ce moule d'emboutissage profond pour roues...
-
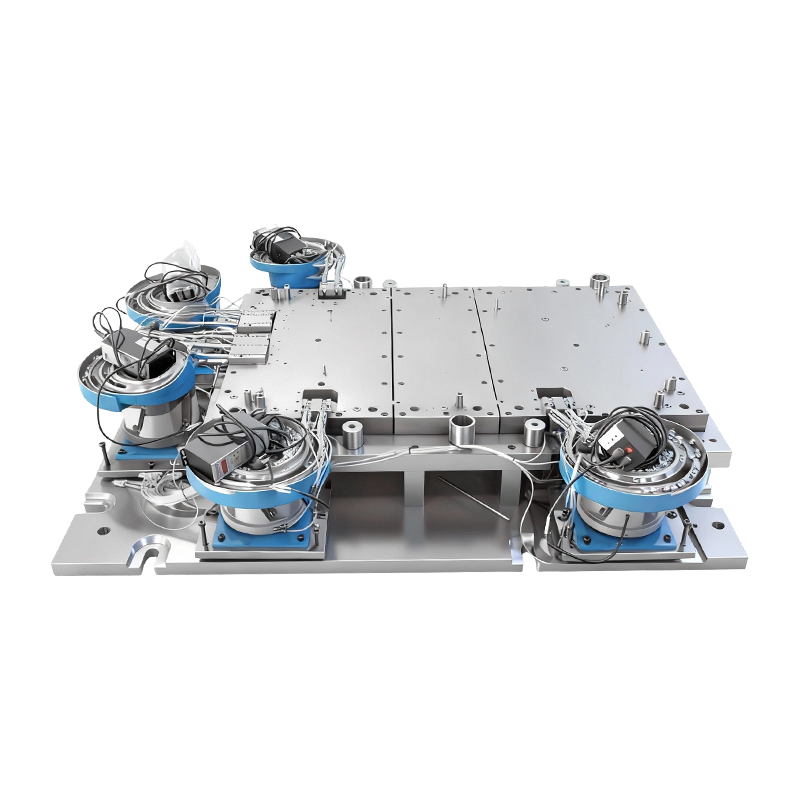
Moule de rivetage automatique pour grande base de machine informatique
Ce moule de rivetage automatique pour grande ba...
-
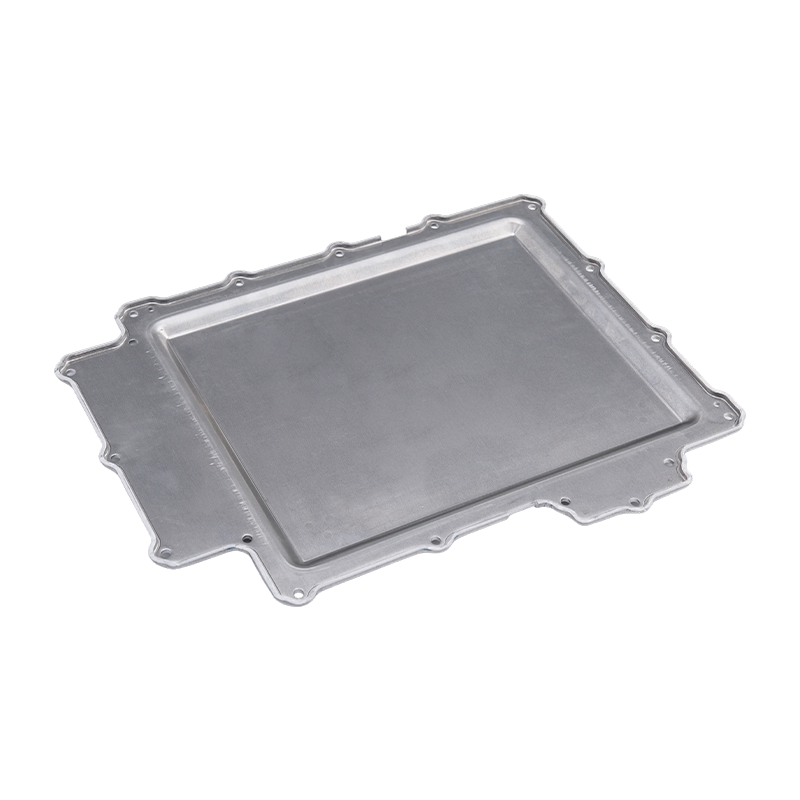
Pièces d'estampage du couvercle de la batterie
Nos pièces d'estampage de couvercle de bat...
-
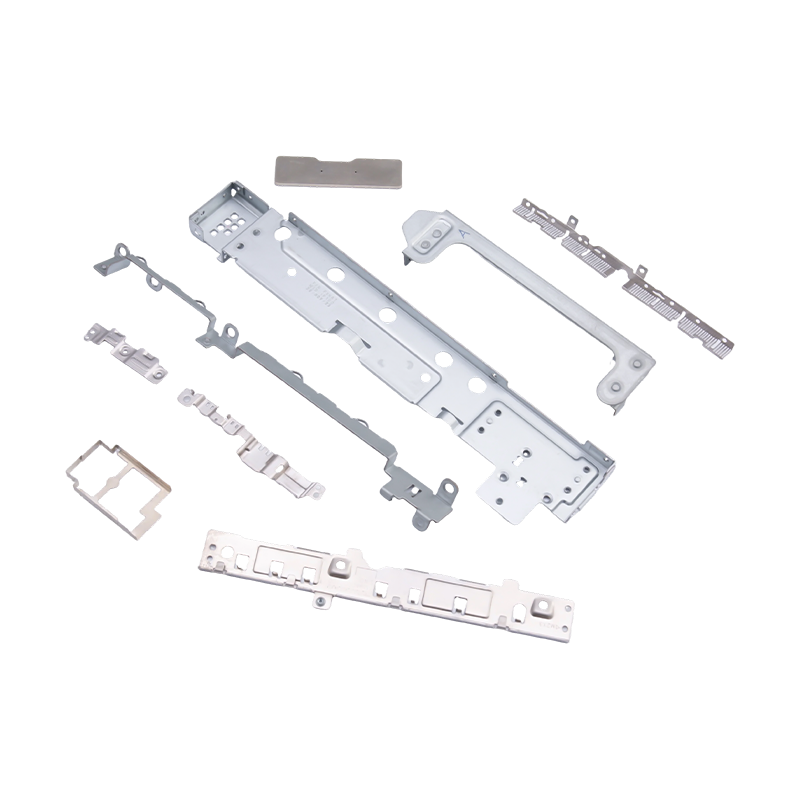
Petites pièces estampées pour ordinateurs portables et téléphones portables
En tant que composants internes essentiels de l...
-
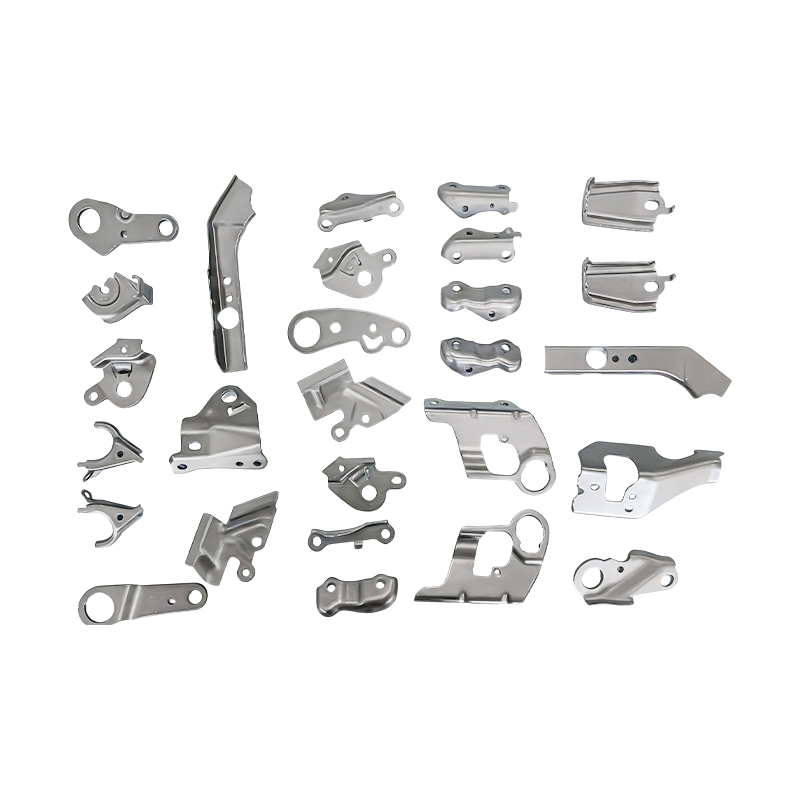
Pièces d'estampage progressif de petites pièces automobiles
Nos pièces d'estampage progressif pour pet...

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / L'emboutissage des métaux expliqué : le guide complet du processus, des matériaux et des coûts
L'emboutissage des métaux expliqué : le guide complet du processus, des matériaux et des coûts
2026-09-07
Un ingénieur d'achat vient d'être sollicité pour s'approvisionner en 60 000 supports en acier inoxydable. Trois devis arrivent, et le prix par pièce le plus bas est inférieur de près de 40 % aux autres, mais il entraîne des frais d'outillage de 15 000 USD. L'écart n'est pas une erreur : la cotation basse provient de l'emboutissage du métal. La réalité de ce prix dépend de la matrice, de la capacité de la presse, du matériau et du volume de production qui la sous-tend.
L’emboutissage des métaux est le moyen le plus rentable de produire en série des pièces de tôlerie de précision. Une presse force une bande de tôle entre un poinçon et une matrice et produit une pièce finie en une fraction de seconde par course. L'emboutissage n'est pas une opération unique mais une famille de processus (découpage, pliage, emboutissage profond, etc.) couvrant des pièces allant des couvercles de batterie aux cadres d'ordinateurs portables.
Qu’est-ce que l’emboutissage des métaux ?
L'emboutissage des métaux est un processus de formage à froid qui façonne une tôle plate en pièces à l'aide d'une presse et d'un ensemble de matrices. La feuille, fournie sous forme de bobine ou de bande, est alimentée entre un poinçon et une matrice. Le poinçon descend sous pression et le métal est coupé, plié ou étiré pour remplir la cavité de la matrice. Chaque coup de presse crée une pièce ; dans une matrice progressive, une pièce finie sort à chaque coup.
La conclusion est simple : l’estampillage gagne en volume. Une fois la matrice construite, le coût par pièce diminue considérablement car le processus fonctionne à grande vitesse, ne produit aucun copeau et ne consomme que la feuille brute et le lubrifiant. Pour des quantités supérieures à quelques dizaines de milliers, une pièce emboutie coûte généralement 50 à 80 % de moins que la même pièce usinée à partir de billettes.
Opérations d'estampage courantes
- Suppression : découpe d'un contour plat à partir de la feuille.
- Perçage : percer des trous ou des fentes dans la pièce.
- Pliage – plier la feuille le long d’un axe droit.
- Emboutissage profond - tirer la feuille en forme de tasse ou d'enceinte.
- Marquage et gaufrage : pressage de détails de surface fins avec une force localisée élevée.
Haute vitesse
Des centaines de coups par minute.
Des centaines de coups par minute.
Coût lié à l'outillage
Élevé au départ, faible par pièce.
Élevé au départ, faible par pièce.
Gamme de matériaux
Acier, inox, aluminium, cuivre.
Acier, inox, aluminium, cuivre.
Tolérance reproductible
Stable à ±0,05 mm après la configuration.
Stable à ±0,05 mm après la configuration.
Comment fonctionne le processus d'estampage
Cinq étapes décident du résultat d’un projet de pièce emboutie :
- Examen de la conception et de la fabricabilité des pièces : les tolérances, l'épaisseur du matériau, la taille des trous, les rayons de courbure et les exigences en matière de bords sont vérifiés par rapport aux règles d'estampage avant le début de l'outillage.
- Conception et fabrication de matrices : la matrice est l'élément le plus coûteux, usinée à partir d'acier à outils trempé, assemblée avec des guides et des ressorts, et testée jusqu'à ce que la pièce soit conforme au dessin.
- Sélection et préparation des matériaux — les bobines ou les bandes sont spécifiées par qualité, épaisseur, largeur et finition de surface ; les certificats de matériaux confirment la chimie.
- Configuration de la presse — la matrice est montée dans une presse sélectionnée en fonction du tonnage, de la course et de la hauteur de fermeture ; Les presses de 80 à 400 tonnes couvrent la plupart des pièces de taille moyenne.
- Estampage et opérations secondaires : la production s'effectue à grande vitesse, suivie par l'ébavurage, le taraudage, le lavage, le traitement de surface ou l'assemblage.
Le concept de matrice compte autant que la presse. Les matrices progressives transportent la bande à travers plusieurs stations ; les matrices de transfert déplacent les flans individuels entre les stations. Le choix modifie le coût de l'outillage et le temps de cycle ; les différences pratiques sont couvertes dans cette comparaison entre l’emboutissage progressif et l’emboutissage par transfert.
Pour les composants automobiles en grandes séries, les moules progressifs constituent le choix standard car ils convertissent une bobine en une pièce finie en un seul passage, sans intervention de l'opérateur entre les stations.
 Moule progressif continu pour boîtiers de moteurs automobiles Ce moule est conçu pour une production en grand volume avec des composants en acier allié pour une résistance à l'usure et une conception modulaire pour une maintenance facile, ce qui en fait un candidat idéal pour l'emboutissage automobile à long terme où l'efficacité en un seul passage est essentielle. Voir le produit →
Emboutissage des métaux par rapport aux processus de fabrication alternatifs
Lorsqu'une équipe de conception sélectionne un processus pour une pièce en tôle, la liste restreinte comprend généralement l'emboutissage, l'usinage CNC, la découpe laser et parfois le moulage sous pression. La quantité et la tolérance décident de la réponse.
Processus
Coût de l'outillage
Coût unitaire
Tolérance typique
Délai d'outillage
Meilleur volume
Estampage des métaux
Élevé
Faible au volume
±0,05 à ±0,10 mm
4 à 8 semaines
10 000
Usinage CNC
Aucun ou faible
Élevé
±0,02 à ±0,05 mm
Jours
1 à 1 000
Découpe laser
Aucun
Moyen
±0,10 à ±0,20 mm
Jours
1 à 5 000
Moulage sous pression
Très élevé
Faible
±0,05 à ±0,10 mm
6 à 12 semaines
10 000
Gammes indicatives pour pièces simples en tôle ; les valeurs réelles dépendent de la géométrie, du matériau et de l'équipement du fournisseur.
Le compromis est clair. L'usinage CNC offre des tolérances serrées sans investissement en outillage, mais le coût unitaire reste élevé. La découpe laser est flexible pour les profils 2D complexes à faible volume, mais elle ne crée pas elle-même de courbures ou de formes profondes. L'estampage nécessite l'investissement initial le plus important, mais une fois la matrice éprouvée, le coût unitaire est le plus bas. En dessous de quelques milliers de pièces, l'amortissement est pénalisant ; à partir de dix mille pièces, l’estampage est difficile à battre.
Comportement des coûts à différents volumes de production
Le coût caché le plus important de l’emboutissage n’est pas le temps de presse, mais l’amortissement de la matrice et les rebuts. La courbe du coût par pièce diminue rapidement une fois l'outillage payé.
100 1 000 pièces
32 10 000 pièces
18 50 000 pièces
12 100 000 pièces
À 10 000 pièces, le coût par pièce tombe à environ un tiers du niveau de 1 000 pièces ; à 100 000 pièces, il atteint environ 12. La baisse vient de la répartition de l'outillage et de la configuration sur un plus grand nombre d'unités ; le sol est une matière première plus le temps de pressage.
Lorsque vous comparez les devis, calculez le coût total de possession : outillage plus prix unitaire multiplié par le volume, plus risque qualité. Un devis qui évite les frais d’outillage mais comporte un prix unitaire élevé est la voie la plus coûteuse à grande échelle. Un prix d'outillage qui semble élevé mais qui comprend de l'acier trempé et un ensemble de pièces de rechange bat souvent mieux qu'une matrice bon marché qui s'use tôt.
Considérations sur les matériaux et la conception des matrices
Matériaux estampés typiques
- Acier à faible teneur en carbone (DC01 ou SPCC) — formable et peu coûteux, utilisé pour les supports, les châssis et les pièces de renfort.
- Acier inoxydable (SUS301 ou SUS304) — résistant à la corrosion, retour élastique plus élevé, plus exigeant pour la matrice.
- Alliages d'aluminium (5052 ou 6061) — légers, courants dans les boîtiers de batteries et les dissipateurs thermiques des véhicules électriques ; des rayons de courbure plus grands sont nécessaires pour éviter les fissures.
- Alliages de cuivre : excellente conductivité, utilisés dans les barres omnibus, les connecteurs et les bornes.
La conception des matrices contrôle le comportement du matériau. Le jeu entre le poinçon et la matrice détermine la qualité de la coupe : trop peu produit un cisaillement et des bavures secondaires ; trop augmente les bavures et réduit la rectitude des bords. Pour une tôle d'acier de 1,5 mm, un jeu de 5 à 8 % de l'épaisseur est un point de départ courant.
La dureté compte. Les aciers avancés à haute résistance réduisent le poids du véhicule mais accélèrent l'usure des matrices, ce qui nécessite un acier à outils plus dur et un affûtage plus fréquent. Si le dessin nécessite une tolérance inférieure à ±0,05 mm, la matrice a besoin de guides serrés et la presse doit conserver la répétabilité. Les matrices d'estampage électroniques, par exemple, sont soumises à des tolérances plus strictes que les matrices pour appareils électroménagers, car les pièces de connecteur et de blindage doivent s'adapter aux cartes assemblées sans retouche.
Applications industrielles et répartition sur le marché
Les pièces embouties apparaissent dans presque tous les secteurs manufacturiers, mais la répartition est inégale. La répartition approximative de la demande suit.
Automobile et véhicules électriques – 45 %
Électronique — 25 %
Appareils électroménagers – 15 %
Équipement industriel — 15 %
L'automobile, y compris les véhicules électriques, constitue le marché le plus important. Les panneaux de carrosserie, les supports de châssis, les cadres de siège, les carters de moteur et les couvercles de batterie sont estampillés. Les véhicules électriques stimulent particulièrement la demande d’emboutissages de précision liés aux batteries, tels que les barres omnibus en cuivre.
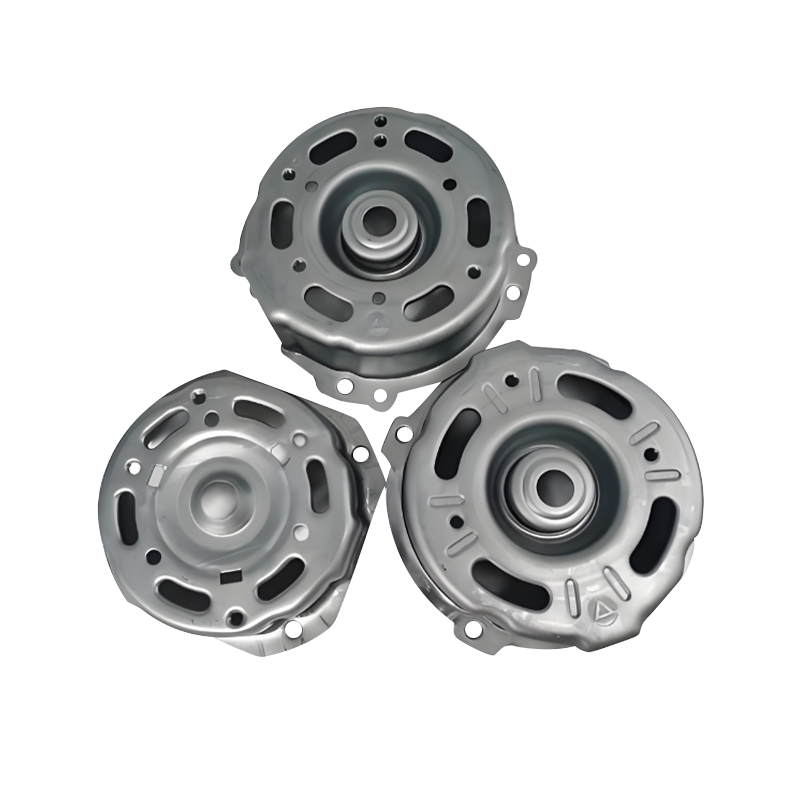 Carters de moteur estampés avec précision pour les applications automobiles Ces pièces embouties utilisent de l'acier ou de l'aluminium à haute résistance avec des tolérances serrées et des caractéristiques de dissipation thermique, répondant directement à la demande croissante de carters de moteur durables dans les véhicules électriques et conventionnels. Voir le produit →
L'électronique est le deuxième domaine en importance. Les cadres d'ordinateurs portables, les grandes bases d'ordinateurs et de nombreuses petites pièces de téléphones portables sont estampés car ils combinent un matériau fin, des trous fins et un faible coût pour un volume élevé. Les appareils électroménagers suivent avec des coques de four et de grands panneaux peints ; les équipements industriels ajoutent des boîtiers de servo-entraînement et des composants de compresseur.
 Châssis d'ordinateur portable et pièces d'estampage internes Fabriqués à partir d'acier laminé à froid, d'aluminium ou d'alliage de magnésium, ces composants offrent des bords lisses, des trous précis et une résistance à la corrosion, ce qui les rend adaptés aux cadres d'ordinateurs portables et aux assemblages structurels de qualité cosmétique. Voir le produit →
Une famille de pièces correspond à chaque secteur. Pour les groupes motopropulseurs électrifiés, les emboutissages de carters de moteur combinent emboutissage profond et concentricité serrée. Les estampages des couvercles de batterie exigent une planéité et des configurations de trous précises. Les estampages pour ordinateurs portables nécessitent des surfaces de qualité cosmétique sans rayures ni peau d'orange.
Sélection des fournisseurs et contrôle total des coûts
La sélection d'un partenaire d'estampage est plus importante que n'importe quelle dimension de dessin. Utilisez une courte séquence d’évaluation au lieu de comparer uniquement les prix.
1. Définir l'enveloppe de la pièce
Qualité du matériau, épaisseur, tolérance, état de surface et volume annuel.
Qualité du matériau, épaisseur, tolérance, état de surface et volume annuel.
2. Exécutez une révision DFM
Vérifiez les rayons de courbure, les distances trou-bord et la profondeur d'emboutissage.
Vérifiez les rayons de courbure, les distances trou-bord et la profondeur d'emboutissage.
3. Comparez le coût total
Outillage plus prix unitaire multiplié par le volume, plus risque de livraison et de qualité.
Outillage plus prix unitaire multiplié par le volume, plus risque de livraison et de qualité.
4. Vérifiez la capacité
Gamme de tonnage de presse, équipement d’inspection et expérience similaire en matière de pièces.
Gamme de tonnage de presse, équipement d’inspection et expérience similaire en matière de pièces.
5. Convenez de la propriété des outils
Qui conserve la matrice, quel est le prix des nouveaux essais et la politique en matière de pièces de rechange.
Qui conserve la matrice, quel est le prix des nouveaux essais et la politique en matière de pièces de rechange.
Deux questions sont souvent négligées. Tout d’abord, renseignez-vous sur la qualité de l’acier de la matrice et son traitement thermique : une matrice en acier à outils de qualité, trempé et revêtu, produit des pièces cohérentes pour plus de courses. Deuxièmement, demandez comment les essais sont gérés. Une pièce peut paraître belle lors d'une revue avec un outil logiciel et néanmoins changer de dimension dans la matrice de production. La procédure d'essai détermine si le premier lot arrive à temps. Une entreprise qui construit la matrice, gère l'emboutissage et intègre l'automatisation en interne – comme le fait Suzhou Shuangqisi Mold Equipment avec ses lignes de moules, de pièces d'emboutissage et d'automatisation – déplace une pièce de la conception à la production avec moins de transferts.
Conseils de maintenance et de conformité
La qualité de l'estampage est maintenue et n'est pas obtenue une seule fois. L'usure des matrices, les dérives d'alignement et la finition de surface se dégradent à mesure que les courses s'accumulent. Un programme pratique comprend le nettoyage et la lubrification des guides de matrice, la vérification du jeu du poinçon et de la matrice, la surveillance de la hauteur des bavures à intervalles définis et le réaffûtage des arêtes de coupe avant que la qualité ne dérive en dehors des tolérances. Pour les pièces de grande série, les inserts de rechange ou une matrice en double évitent les temps d'arrêt lorsque l'usure apparaît.
Les clients réglementés attendent également des preuves documentées :
- Gestion de la qualité ISO 9001 comme référence.
- IATF 16949 pour les composants automobiles, y compris les plans de soumission et de contrôle PPAP.
- Certificats de matériaux retraçant chaque bobine jusqu'à son usine.
- Déclarations RoHS et REACH pour les appareils électroniques expédiés en Europe.
Il ne s’agit pas de paperasse en soi. Une pièce estampée peut sembler correcte alors que la chimie du revêtement ou le matériau de base ne répond pas aux spécifications. Les fournisseurs disposant d’enregistrements traçables accélèrent l’analyse des causes profondes lorsqu’un écart apparaît, protégeant ainsi à la fois la qualité et la livraison.
L'emboutissage des métaux récompense les équipes qui planifient à l'avance. Définissez la bande de tolérance de manière réaliste, choisissez un concept de matrice adapté au volume et au matériau, et évaluez les fournisseurs sur la base du coût total et des preuves de qualité plutôt que sur le seul prix par pièce. Lorsque la matrice est adaptée, que la presse est performante et que le matériau est traçable, l'estampage offre le coût par pièce le plus bas dans la production de masse — des moyeux de roue de deux-roues et carters de moteur aux cadres d'ordinateurs portables.
Article précédent
Estampage progressif de l'aluminium : processus, alliages, conseils de conception et guide des coûts
Article suivant
Processus d'emboutissage des métaux : comment l'outillage, la conception des matrices et l'automatisation influencent le coût des pièces
Notre Produits.
Démarrez votre entreprise avec un fabricant OEM ici !

Fournir aux clients du monde entier des solutions complètes clé en main
à travers
innover !
LIENS RAPIDES
À PROPOS DE NOUS
INFORMATIONS DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, zone de développement économique de Wujiang, Suzhou, Chine
Droit d'auteur © Équipement Cie., Ltd de moule de Suzhou Shuangqisi. Tous droits réservés. Matrice d'estampage personnalisée Fabricants de matrices d'estampage en métal
